上周三带刚出校门的小徒弟铣完一批铝合金定位块,他擦完切屑攥着游标卡尺凑过去,拇指推得尺框滑得哗啦响,卡到块体侧面就报数,“12.01,刚好在公差带中间”。我当时伸手把他的尺抽过来,他还愣着。
卡得越紧,读数越偏
他那手劲,攥尺的时候指节都绷着,推尺框的力道大到把薄壁铝块压得凹进去个浅印。我把尺拿过来,先拿棉纱把工件表面的切削液擦干净,又轻轻把量爪搭上去,没敢用劲,拇指刚碰到尺框的微调旋钮就停住,报数12.03。刚好踩在上公差的边上。
他当时眼睛都瞪圆了。
真的,很多新人刚进车间都有个误区,觉得卡得越用力,尺跟工件贴得越实,读数越准。完全反了。
硬材料还好,测软的铝件、铜件,甚至是刚加工完的塑料件,你那钢卡尺的量爪比工件硬多了,稍微用点劲就把表面压变形,测出来的数根本不是工件的真实尺寸。这力道其实好把握,就像你摸家里刚蒸好的奶黄包,手指刚碰到皮、皮还没塌的那个力度,再重半分,皮就凹进去了,测出来的数能准才怪。
还有个没人愿意提的细节——温度。刚从机床上下来的工件,表面还带着切削的余温,你攥在手里测三分钟,热胀冷缩带来的尺寸差,刚好够卡掉整批件的合格资格。我见过太多人,加工完擦都不擦,拿着尺就往上怼,测完一看超差,还以为机床刀补错了,折腾半小时才反应过来,工件还热着呢。
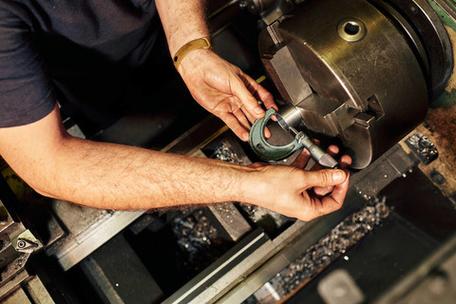
你盯着的刻度,可能根本没对准
上次小徒弟测带表卡尺,歪着脖子凑到表盘跟前去,眼睛离刻度线快一厘米远,把表盘上偏了两格的读数,读成了刚好压线。整批二十多件,全被判了返工。他那天蹲在车间门口啃冰棒,冰棒化了滴在工服袖子上,他都没察觉。
这真不是他粗心。
你拿直尺量身高的时候,歪着脑袋看刻度,差个一两毫米太正常了。光学测量里的视差,说白了就是你眼睛不对着刻度正前方,斜着看的时候,指针跟刻度线的投影错开,读出来的数自然就飘了。
更要命的是找错测量面。
图纸上标的尺寸,从来不是让你随便找两个面卡就行。比如那个定位块,图纸要求的是侧面到基准孔中心的距离,他上次直接卡了侧面到工件外边缘的长度——那外边缘还是粗铣的面,留了0.1的余量,算出来的中心距能对才怪。尺寸测量的第一步从来不是掏尺,是先把图纸上标了公差的那个要素找对,别拿着尺瞎找两个面就凑数。

贵的测量设备,也救不了瞎操作
车间早前上了台高精度的三坐标,几十万的设备,平时罩着防尘罩,谁碰都得走登记流程。上次新来的技术员测一个曲面工件的轮廓度,直接把工件往大理石台面上一扔,连调水平的三个支撑脚都没拧,测出来的数跟实际差了快0.1。他还嚷嚷着设备不准,找计量室的人过来校了半天,最后发现他放工件的时候,台面上卡了个小米粒大的铝屑,把工件翘起来半毫米。
说出来都好笑。
我刚入行的时候也犯过这种蠢事。那时候刚领了个带数显的千分尺,觉得电子屏的肯定比机械的准,测轴径的时候随便一卡就按读数,最后测的一批轴全偏小了0.02。折腾了一下午找原因,才发现千分尺的测砧上粘了个小油点,厚度刚好就是0.02。那时候师傅追着我骂了半条生产线,现在想起来脸还发烫。
不过话说回来,你也别觉得尺寸测量是什么需要高深理论的学问。就是个磨性子的活。那些在车间里站了十几年的老检验员,测件的时候从来不会急着推尺框,都是先把工件上的切屑擦干净,把尺的量爪在手里捂两分钟,跟工件温度差不多了,再轻轻搭上去,感觉到量爪跟表面刚贴实,就停手读数。
急不得。
昨天小徒弟测完新一批的定位块,拿着读数单过来找我签字。这次他没急着报数,先蹲下来把工件台面上的铝屑扫了,又用棉纱把卡尺量爪上的切削液擦了擦,读数的时候脑袋正对刻度,没歪脖子。我签完字拍了拍他肩膀,他嘿嘿笑,说上次踩的坑记着呢。
风从车间的卷帘门吹进来,带着切削液的淡味,搁在台面上的卡尺被风吹得滑了一小段,发出哗啦的轻响。
作者|制造
排版|制造
审核|安然