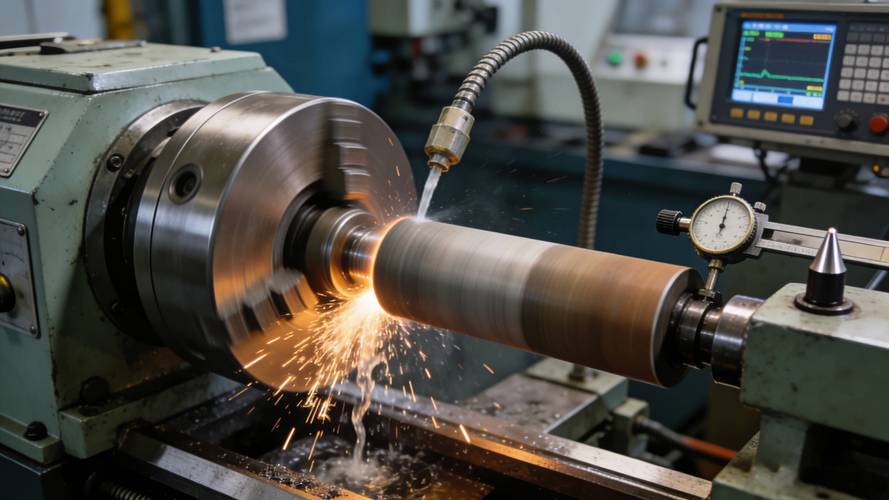
别被“高速”两个字骗了
说实话,刚摸机床那会我也这么想。不就是主轴转速比普通机床高么?转得快切得快,早点下班不好?直到师傅拿扳手敲我脑袋,说你见过哪个找死的拿快刀瞎砍?
高速加工的核心,从来不是单纯的转速快。是高转速配合小切深,每一刀都走得稳。
你切硬材料的时候,普通加工一刀啃进去半毫米,刀头扛着巨大的压力,一不小心就崩刃,工件表面也坑坑洼洼。高速加工呢,转得快,每一个刀齿只刮下来几十微米的料,受力小了一大半,刀不容易坏,切出来的表面还平整。
很多做注塑模具的,现在都用高速加工清内角。原来慢刀切,细刀伸进去就抖,切出来的侧壁是波浪纹,后续抛光得师傅蹲那磨三四个小时,手腕都肿。高速走一遍,摸上去滑得跟镜面似的,抛光时间直接砍九成。
踩过才懂的坑,全是车间里的教训
干这行十几年,见过太多把高速机开废的例子。
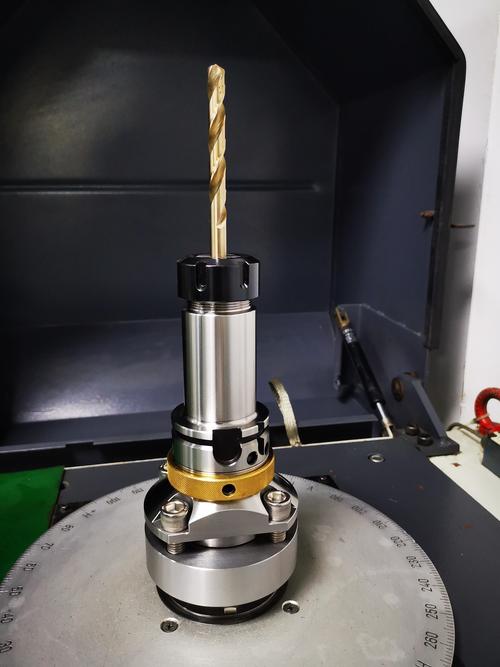
第一个大坑就是刀柄动平衡不对。你想,主轴一分钟转几万转,刀柄上哪怕差几克的重量,转起来偏心力能翻几百倍,整个机床都跟着抖,就像你甩干机里放了一件没铺平的羽绒服,整个洗衣机都能跳起来。这种情况下,刀不出十分钟就得崩,还能把主轴给磨坏,修一次大几万就没了。
第二个大坑是冷却跟不上。高速切割削产生的热量,比普通加工多两倍都不止,绝大多数热量都带在铁屑和刀头上,你不给它冲凉,刀头几分钟就退火软了,一碰就碎。我见过好多图省事的,开个压缩空气吹一吹就完事,那点风量能带走啥热量?纯属自寻死路。
第三个坑就是瞎贪快。明明加工的是粘料,还把进给拉满,切出来的料全粘在刀头上,转着转着就炸了。
那些外人不知道的细节
你去车间摸一摸高速加工机床的床身,比同尺寸普通机床重出快一吨。为啥?就是为了压震。转得越快震得越厉害,床身沉,重心稳,才能把振动力给吃下去,切出来才准。就像你站在地上晃胳膊,和站在蹦床上晃胳膊,能一样么?对吧。
很多人觉得高速加工是大厂才玩得起的高端货,其实不对。现在很多做小精密零件的小加工厂,也愿意上高速机。算一算,省下来的后续打磨、修正的时间,还有刀具损耗,其实比普通加工还划算。
不过话说回来,机器再好,也得人会调。我见过好几个厂子,花大价钱买了高速机,师傅还是按老经验给参数,转数开上去了,切深还按老规格来,结果干出来的活不如普通机床,还到处说高速加工是智商税。能怪机器么?纯属人不会用。
干过这活就知道,高速加工哪是拼机器,拼的是你对刀、对料、对那台机器脾气的了解。快是结果,不是目的。
作者|制造
排版|制造
审核|知知