2026-10-09 21:28:12
作者:
制造
上周在精加工工段转,撞见几个年轻徒弟围着一根淬完火的传动轴唉声叹气。磨床走了三趟,尺寸还差一点,砂轮又堵了,拍出来的工件表面坑坑洼洼,别说交活,今晚加班是跑不了了。
我凑过去扔了一句,怎么不上数控车直接切?
几个小孩抬头看我,眼睛里全是问号。淬那么硬的料,也能直接切?
别拿软刀硬砍硬骨头
很多干机械的打从入门起,就被灌了一个理:淬硬的零件只能磨,切削那是软料才用的法子。
说实话这锅得扔给过去的刀具技术。早几十年哪有这么多牛逼的刀具材料,你拿普通高速钢去切淬硬钢,刚碰到刀头就崩成豁口,换硬质合金,撑不了几分钟就磨圆了,谁还敢试?
现在不一样了。硬态切削说白了,就是用比工件更硬的刀具,直接对淬火后的高硬度钢材做切削加工,不用磨,一刀一刀削成型。
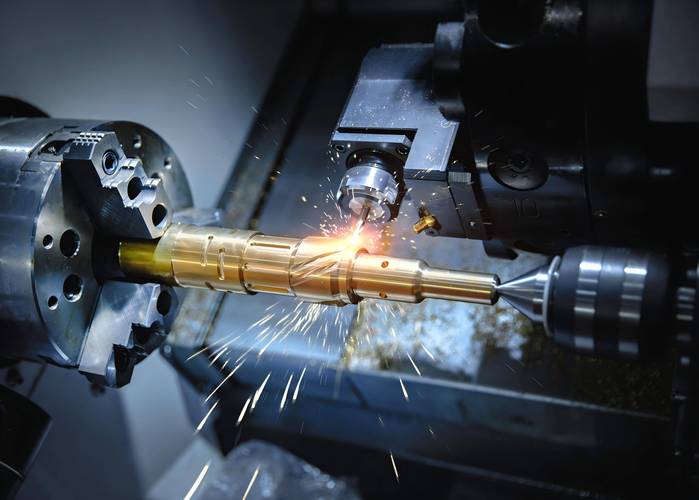 车间数控车床硬态切削淬硬轴场景
你想啊,零件淬火之后本来就会有点变形,要是先切好再淬,变形了还得修磨,好多异形面磨床根本伸不进去,只能人工手修,修出来还不一定准。硬态切削是淬完了再切,变形直接切掉,多省心?
硬态切削比磨削爽在哪里?
我干了快二十年车间,最烦磨活。磨床一开,嗡嗡震得耳朵疼,磨屑粉尘飘得满工段都是,下班洗脸,鼻孔里全是黑灰。磨一个零件的功夫,我切三个都出来了。
效率就是最直观的优势。很多半精甚至精加工的活,硬态切削一步就能到位,省去了换砂轮、多次修磨的功夫,原来几个小时的活,现在十几二十分钟搞定。
而且形状适配度高啊,刚才说的异形曲面、带沟槽的零件,磨床砂轮碰不到的地方,刀具跟着数控走一遍就出来了。
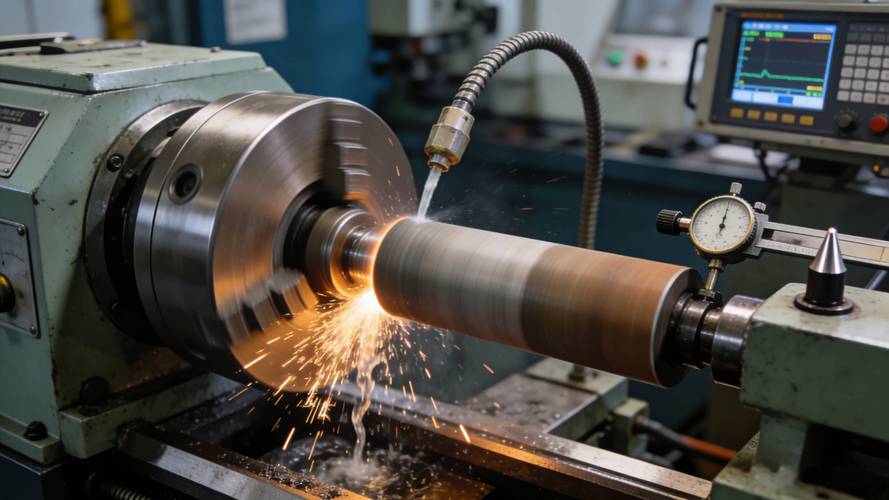 硬态切削淬硬零件与磨削表面效果对比
很多人一提到切削就觉得精度不如磨削,那是老黄历了。现在参数调对、刀具选对,切出来的表面粗糙度一点不比磨差,有些甚至还能更好。省去那么多工序,成本降了一大截,这不香吗?
好用归好用,坑一个都不少
 好用归好用,坑一个都不少
我可不是说硬态切削是包治百病的神招,用不对分分钟让你赔零件赔刀具。
第一坑就是刀具选错。你不能拿切普通钢的刀去啃硬骨头,真的会崩得妈都不认。一般来说,加工普通淬硬钢,常用立方氮化硼或者陶瓷刀具,这俩硬度够,耐磨,能扛得住切削时候的高温高压,便宜点的硬质合金也只能切硬度不太高的,太硬的根本顶不住。
第二坑是机床刚度不够。硬切的时候切削力比切软料大很多,你那台晃起来跟筛糠似的老机床,上去直接震,刀抖得不停,切出来全是波浪纹,废刀又废活。不是说老机床一定不能用,你得看看主轴间隙大不大,床子稳不稳,抖得厉害就别硬上。
还有人觉得硬切就是要完全代替磨削,其实也不对。有些要求特别高的镜面级表面,最后还是要留一点余量精磨,硬态切削帮你干掉大部分余量,省掉了最磨人的粗磨半精磨,已经赚了太多时间。
不过话说回来,现在干制造,能少加班多出料就是王道,很多人就是被旧经验框住,放着好用的法子不用,非要蹲在磨床旁边熬时间。有空试试,说不定就打开新世界了。
对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的硬骨头:硬态切削到底是什么神仙操作?
文章链接:https://www.lfdjt.com/p/zhizao/a/8294.html