2026-10-09 15:56:55
作者:
制造
刚进车间的新人,多半会被墙角堆得小山一样的黑砂子晃眼。谁能想到,咱们日常用的机器零件,汽车的缸体,甚至你家里水管的接头,大半都是从这堆黑砂子里变出来的。很多人对铸造的印象,还停留在电视里光着膀子打铁浇铁水的画面,粗糙、老派、没技术含量——这错得离谱。
别小看那堆黑砂子,它才是隐形主角
绝大多数门外汉都觉得,铸造的核心是烧化铁水。其实不对,造型才是整个工艺的灵魂。不管什么铸造,先得有个空腔对吧?空腔的形状对不对,稳不稳,直接决定了出来的零件是什么德行。做砂型的黑砂子,不是随便挖的河沙,要混上合适比例的粘结剂和水,老师傅手一捏就知道湿度对不对,捏成团掉地上能散开就是刚好。
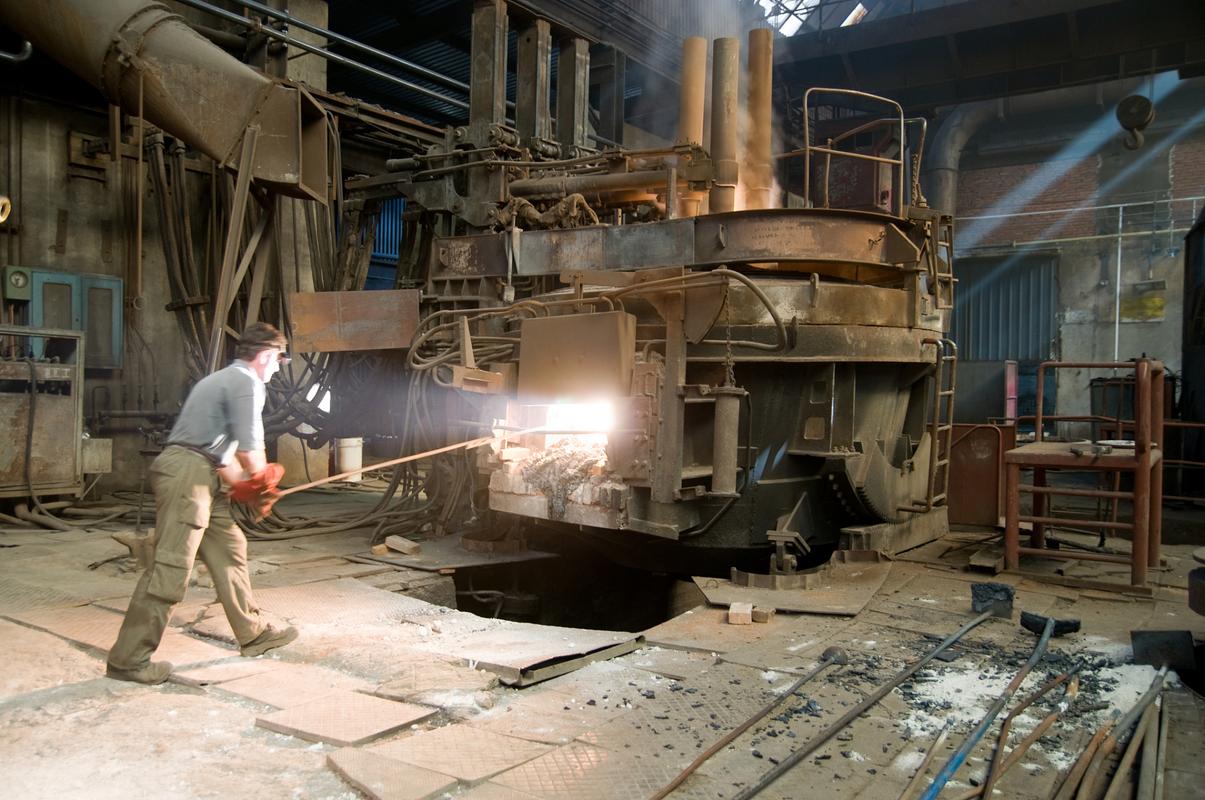 铸造车间手工造型舂砂现场
舂砂的时候,一分力都不能差。角落舂不实,浇铁水的时候直接涨箱漏出来,一地铁水凝固成废疙瘩,清都清半天。我刚学的时候,舂了一上午砂,手臂酸得抬不起筷子,师傅过来一捏,说紧实度不够,全部返工,那滋味,现在还记得。现在很多厂都用机器造型了,但是调砂子配方的手艺,还是得靠老师傅盯,机器学不会那点细微的手感。砂型做好了起模,要敲得力度刚好,多敲一下震坏了边角,少敲一下粘住拿不出来,全是经验。
铁水烧化就够?踩过坑才知道这里水有多深
说实话我刚进厂那会,也觉得浇铸不就是把铁水舀进去倒满就行,有啥难的?第一次帮师傅打下手,接了舀铁水的活,看着炉子里翻红泡就舀,结果倒进去三分之一,铁水直接凝在浇口了,掏了整整一下午,一身黑灰混着汗,连食堂下班的剩菜都没抢到。师傅站旁边笑,也不帮忙,就说你自己记着这个教训。
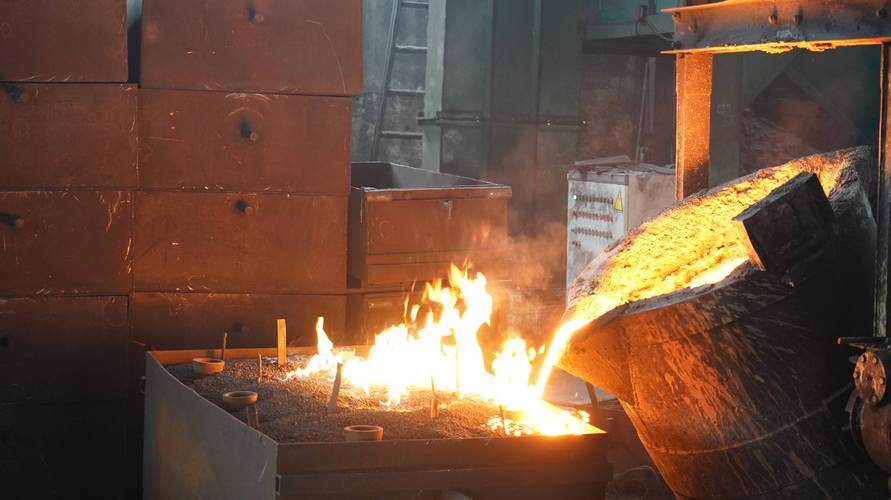 铸造车间浇铸作业铁水出炉现场
铁水哪是烧滚了就能用的。温度差个小几十度,成分差一点点,结果天差地别。温度高了,会把砂型烧坏,零件表面全是粘砂,磨都磨不掉;温度低了,没流满就凝了,直接报废。浇的时候速度也有讲究,冲得太快,把砂型内部冲坏了,零件内部带砂眼,上机用不了半年就裂;冲得太慢,前面冷了后面还没接上,就是废品。现在自动化浇铸多了,但是什么时候开闸,流量开多大,还是得有人盯着炉况调,机器不会看铁水的颜色辨温度,老师傅扫一眼就知道差多少。
老工艺也能玩出精密活
 老工艺也能玩出精密活
很多人觉得铸造只能做那种粗笨的大零件,不对。咱们老祖宗几千年前就会的失蜡法,现在还用来造飞机发动机的叶片呢。说白了就是用蜡做一模一样的模子,然后往上面挂好几层耐火的涂料,晾干了再烧,蜡化了流出来,就得到一个完整的空腔,浇进去金属,出来的零件精度特别高,表面光滑,根本不需要太多二次加工。我第一次见失蜡法做出来的叶片,摸着比机加工还顺滑,真的惊了,原来铸造能精到这个程度。
不过话说回来,不同铸造工艺各有各的用处。砂型铸造便宜,能做各种大小的零件,哪怕一个也能做,所以最常用。压铸适合批量做小零件,速度快精度高,就是模具贵,划不来小批量。失蜡法做精密零件,成本高,但是值。很多人说铸造是落后工艺,其实根本不是,现在不管是高端装备还是日常五金,都离不了,咱们国家能做出来别人做不了的大铸件,靠的就是这么一代一代人攒下来的手艺,没什么玄乎,就是一步一个坑踩过来的。上次带新人逛车间,他摸着一个刚浇出来的合格缸体,说原来看着糙的东西,内里这么多讲究。我笑了笑,哪行不是呢。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间角落里的铸造工艺:一块铁怎么变零件
文章链接:https://www.lfdjt.com/p/zhizao/a/8207.html