2026-10-09 15:24:57
作者:
制造
刚进车间那股味你忘得了吗?焊丝的铁腥气,焊条药皮燃烧的焦糊味,混着润滑油的闷味,一推门就往鼻子里钻。焊花炸开那一下亮得晃眼,得眯着眼才能看清焊枪走的线。
新人第一天就踩的坑
很多人刚摸焊枪,第一反应就是:不就是把两块铁烧熔粘在一起吗?有什么难的。
我见过太多年轻人,上来就焊,焊完外面溜光水滑,敲掉药皮一看,全是密密麻麻的小坑。更坑的是,有时候外面看不出来,做个探伤直接傻眼,整块焊道里面全是气孔,直接打回重焊。
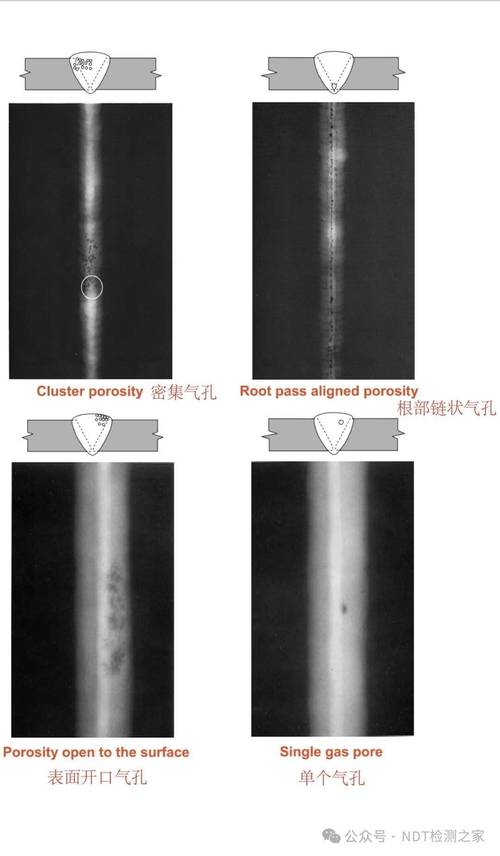 焊接内部气孔缺陷X光探伤图
说白了就是偷懒。焊之前坡口清污这步,嫌麻烦省了。钢板上的锈,手上沾的油,切割留下的渣,混在焊道里,一烧变成气,熔池冷却得快,气跑不出去,就留成了洞。
很多小加工厂赶订单,角磨机都懒得开,拿抹布抹两下就焊,试压的时候直接裂开,材料费工时费全搭进去,亏都没处说。
不同焊接,差得比水煮鱼和凉拌菜还大
别听网上说一堆花里胡哨的焊接名字,车间里最常用的就两种,足够应付九成活儿。
一种是拿焊条的手工电弧焊。震得手发麻,焊个十几分钟,虎口能酸好几天,焊完还得拿凿子敲掉药皮,慢是慢,但是灵活。爬高上低焊架子,现场抢修补漏,碰到歪歪扭扭的不规则焊缝,全靠它。老师傅拿它焊出来的缝,比机器焊的还规整,那都是手上磨出来的劲。
另一种就是现在批量干活用的二氧化碳气体保护焊。不用一根一根换焊条,速度比手工焊快两三倍,出来的焊道还干净,不用频繁敲渣。但是娇气得很,有风的地方不能干,风一吹保护气吹没了,照样出气孔,所以露天干活大多还是用手工焊。
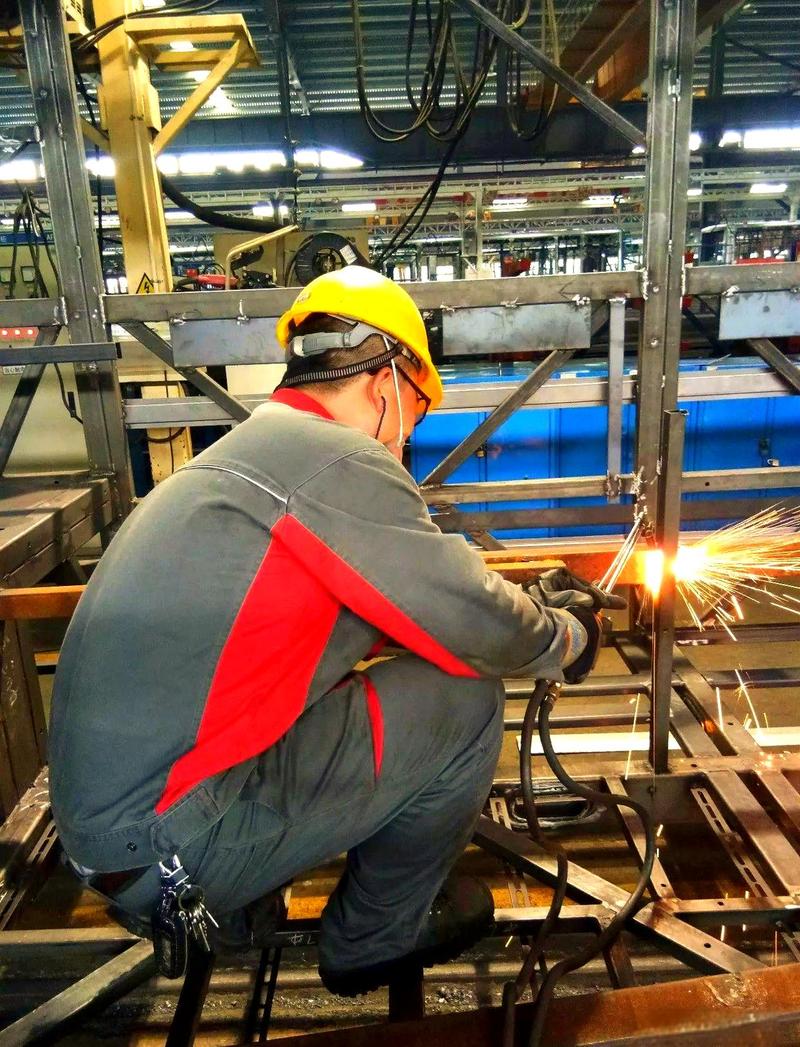 机械加工车间焊工手工电弧焊操作现场
说实话,我刚学的时候更喜欢二保焊,省劲,焊出来还好看。干久了才发现,真到啃硬骨头的时候,还得是手工焊靠谱,那电流大小全凭手指转,走刀快慢全看眼神,机器哪有这个灵活劲。
焊完就交货?差最关键一步
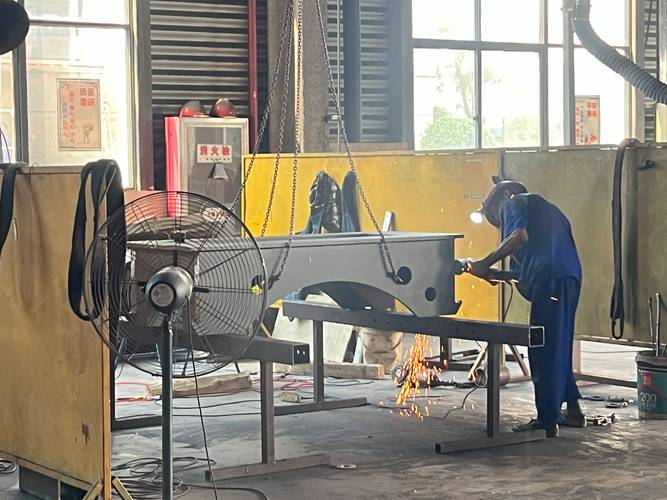 焊完就交货?差最关键一步
很多外行人以为,焊完没裂,尺寸对,就能出货了?大错特错。
焊接那点事,坑全在看不见的地方。就是焊接残余应力。焊的时候局部烧到上千度,周围都是凉的,冷却的时候收缩不均匀,整个构件攒着一股劲,就像你把一根弹簧攥紧了捆起来,放久了要么自己松,要么直接崩开。
厚钢板焊的大机架,大罐体,这步最要命。我刚入行那会,跟着师傅焊一个喂料斗,焊完师傅让我拿锤子顺着焊道一遍一遍敲,我嫌累,敲了两下就躲去抽烟了。结果半个月后,客户说料斗转角裂了一道半米长的缝,拉回来返修,我连着加了三个晚上的班,连晚饭都没赶上打,饿到后半夜肚子叫得比焊机嗡鸣还大。
现在大工厂都有去应力炉,焊完整个扔进去焖一天,慢慢降温,应力就消得差不多了。小作坊没这个条件,拿锤子敲一遍焊道,也能释放个七八成,就是没人愿意干这累活。
不过话说回来,现在自动焊接越来越多,流水线批量焊个车架啥的,确实比人快又齐。可真到了现场改活儿,碰上个奇形怪状的构件,还得老焊工上去摸一把,那手上的劲儿,眼睛里的准头,机器一时半会还学不会。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间聊焊接工艺:老师傅不会随便说的细节
文章链接:https://www.lfdjt.com/p/zhizao/a/8199.html