2026-10-09 08:38:56
作者:
制造
昨天刚在车间蹲了一下午,看着钳工班长把一根磨坏的转轴推进激光房。围在边上的几个年轻工艺员都捏着汗——这根轴要是修不好,整个产线停一周,换轴的钱够我们车间三个月的耗材预算了。
不是所有补洞,都叫增材修复
很多人第一次听这个词,第一反应就是「这不就是3D打印补个坑吗?」,还有人说「不就是高级补焊?」。
差远了。
传统补焊是拿焊条往坑上堆,一大块热量怼进去,这么精的转轴,焊完弯个几丝,直接报废。增材修复不一样,它是一层一层往缺损的地方堆金属粉末,用激光或者其他热源熔化,每一层只有几十微米厚,热输入小到什么程度?整个修复过程,轴的另一端你随便放个百分表,指针都不会晃一下。
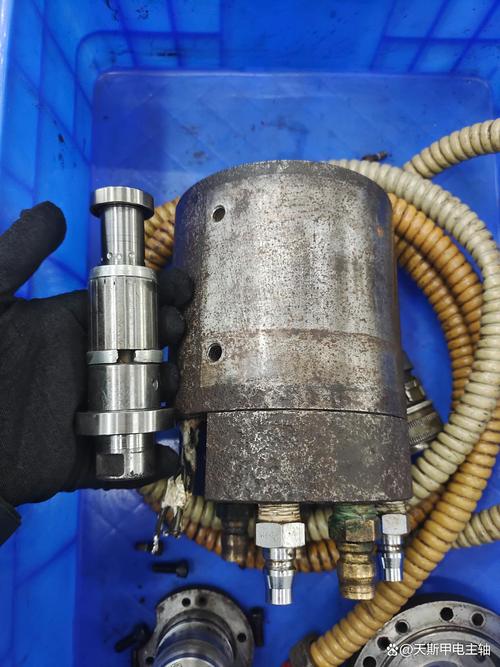 车间增材修复待加工磨坏转轴
说白了,传统补焊是「糊上去」,增材修复是「绣上去」,精度差着好几个数量级。它能精准只补你坏了的地方,不用动旁边原本完好的工作面,省时间省材料。
补上去的金属,为什么能比原装还耐用
说实话我刚接触的时候,打死不信补的能比新的好。跟着跑了三次现场才服。
你想啊,转轴磨坏的地方永远是轴颈,天天跟密封环摩擦,原装材料是整根轴统一的,不可能单独给这个部位做特殊耐磨处理对吧?增材修复不一样,用什么粉末完全看你需要。要耐磨?给你配含碳化钨的合金粉末。要耐腐蚀?给你堆对应的不锈钢。堆完之后,那个部位的性能就是专门针对你的失效工况调出来的,能不耐用吗?
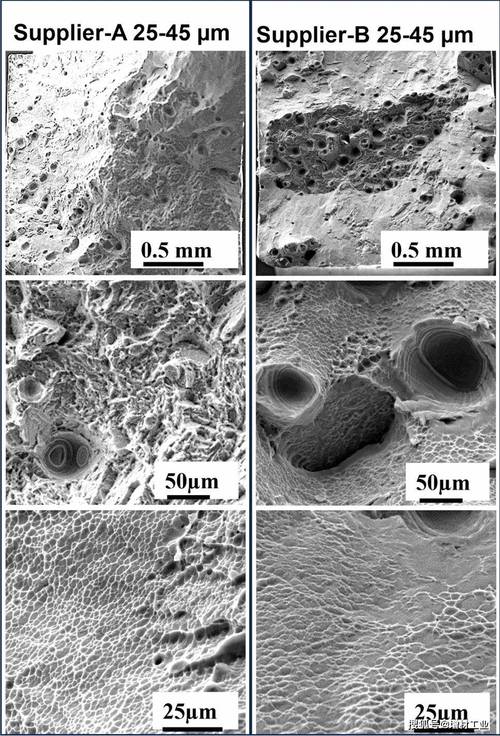 增材修复成型金属层微观形貌图
而且它不是那种刷上去的疏松涂层,是冶金结合,相当于从基体上长出来的一块新金属,冲击力大点也不怕。我见过一个修复完的辊轴,在粗轧线上跑了两年,原来新轴一年就得磨一次,修复完到现在还没动过。
不过话说回来,也不是堆完就能直接用。堆完只是把坑填上,后续还得磨、还得抛,精度跟新轴一模一样才能装回去,差一丝都不行。
老师傅踩过的坑,别再跳
 老师傅踩过的坑,别再跳
现在增材修复火了,什么阿猫阿狗都出来接活,很多坑不提前说,修完吃亏的还是自己。
第一个坑,什么坏了都敢修。转轴断成两截了,你别信什么修完跟新的一样,受力摆在这里,冶金结合再好也扛不住常年的交变载荷,该换就得换,省那点钱最后出事故,亏大了。
第二个坑,不做基体材料匹配。我之前见过给碳钢轴堆钛合金的,价钱收的死贵,用了不到一个月,堆层整块翘起来掉了——为什么?热膨胀系数差太多,转两圈热胀冷缩就扯裂开了。选粉末永远要匹配基体,不是越贵越好,是越合适越好。
第三个坑,该走的流程偷工减料。堆层厚了,内部肯定有残余应力,该做去应力处理就得做,图快省了这一步,刚开始用着没事,过两三个月应力释放,堆层裂了,反过来骂增材修复不行,这不是技术的问题,是做事的人黑心。
现在很多大厂都把增材修复放进设备维护的标准流程里了,原来坏了只能回炉重造的大零件,现在坐等着两三天就能修完,花十分之一的钱,用起来比新的还顺手。真的,制造业省钱的门道,都在这些不起眼的新技术里。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:掉了一块的转轴:增材修复如何省下几十万换件钱
文章链接:https://www.lfdjt.com/p/zhizao/a/8091.html