2026-10-07 17:41:48
作者:
制造
昨天刚进车间,就听见哐当一声。
新来的徒弟又把丝锥弄断了。
蹲在机床边挠头,一脸懊恼,说自己已经轻着劲儿了怎么还断。其实这事儿我见得太多,十个新人攻丝,八个断过丝锥,还有一个把螺纹攻废了。
崩断的丝锥,多半不是力气用错了
很多人眼里,丝锥就是个带螺纹的硬铁块,不就是往打好的孔里拧吗?力气够大就能出活。错得离谱。
我那徒弟昨天断的三根,全齐根断在工件里。拿出来一看,容屑槽堵得满满当当,全是挤成一团的铁屑。哦,原来他转了快一圈,都没回过半圈松屑。排屑这事儿,说破了不值钱,但是九成新手都不当回事。
你想想,丝锥切削下来的铁屑没地方走,全卡在槽和孔壁之间,你越使劲拧,卡得越紧,应力全集中在丝锥最细的芯部,可不就是齐根断吗?
说实话,我干这么多年,真的因为力气太大拧断的没几个,九成都是排屑没做好。还有人攻深孔,不喷切削液,干磨,温度一上来丝锥硬度掉了,也断。
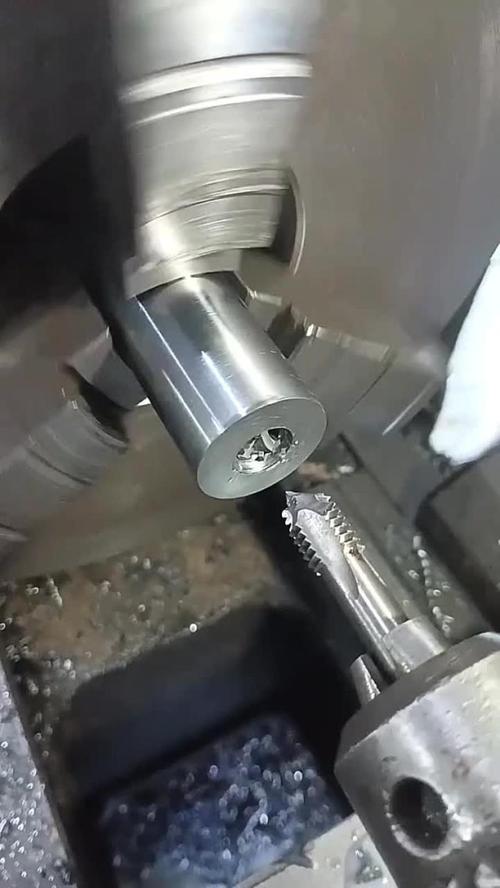 机械车间崩断的丝锥实物图
干手攻的时候,正确的法子就是转个半圈,往回回个四分之一圈,把铁屑剪断排出来,攻深孔还要多退几次,把铁屑倒出来。这习惯养不成,买多少丝锥都不够造。
选丝锥的坑,十个老师傅踩过八个
不过话说回来,有时候断丝锥真不怪操作,是你丝锥选不对。
很多厂买丝锥,就看价格,哪便宜买哪,拿一把丝锥通吃所有材料,这能不出问题吗?
丝锥的槽型就好几种,直槽、螺旋槽、螺尖的,各干各的活。直槽一般干浅孔、铸铁这种脆材料,切下来的屑是碎的,好排。你拿直槽丝锥攻铝合金?
分分钟粘给你看。铝软,切屑容易粘在切削刃上,越粘越大,最后直接卡死。这时候就得用大容屑槽的螺旋槽丝锥,带涂层的,把屑往上带,才不容易堵。
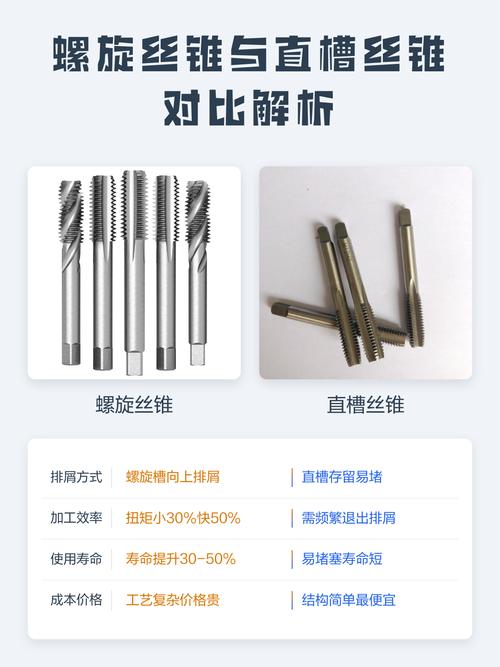 不同槽型丝锥实物对比图
还有人分不清手用和机用,把手用丝锥装在机床上用,能不断吗?手用的本身强度就低,就是给手工攻丝设计的,机床转速带起来,吃不消那个力。
我之前见过一个小作坊老板,为了省几块钱,拿批发的便宜手用丝锥上机,一天断十几根,最后算算账,买丝锥的钱比买好的机用丝锥还贵,还耽误了一堆交货期,哭都没地方哭。
底孔大小也是个大坑,很多人底孔打不对,丝锥必死。底孔太小,丝锥进去切削量太大,硬挤,肯定断。底孔太大,攻出来的螺纹牙深不够,拧螺栓一用力就滑牙。不同材料还要调,攻铝得把底孔打大一点,因为铝软,切削的时候会挤胀,攻完孔会变小,你按标准打,最后螺纹就浅了。
越小的零件,越能看出干活的态度
 越小的零件,越能看出干活的态度
丝锥这东西,真不贵,几块钱几十块钱一把,放在车间一堆大家伙里,没人会多看一眼。可它偏偏就是能决定你这批活干成干不成。
我去过很多自动化产线,几十万上百万的机床,就因为一把几块钱的丝锥断了,全线停几个小时,损失多少钱?够买一箱子好丝锥了。
很多人说不就是个攻丝吗,多大点事。是啊,就是这点小事,就能看出你干活细不细。你愿意多花两分钟回刀排屑,愿意多花两块钱买对的丝锥,愿意算清楚底孔该打多大,就少了一堆后面的麻烦。
昨天我把徒弟断的那半根丝锥,搁在车间门口的工具架上。新人过来干活都能看见,摸一摸断口,就知道随便对付的结果是什么。
本来嘛,车间里的活,从来都是小东西卡大脖子。丝锥挑脾气,你顺着它的脾气来,它就给你好好干活。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:没人注意的丝锥,居然是车间里最挑脾气的小家伙
文章链接:https://www.lfdjt.com/p/zhizao/a/7505.html