2026-10-05 12:56:51
作者:
制造
昨天刚帮徒弟调完机,指尖现在还沾着乳化液的怪味,洗三遍都散不掉。干了十几年机械,最常被外行问的就是——你们那个线切割,是不是拿细钢丝锯东西?
别被名字骗了,它根本不是“切”
很多人第一次听见这个名字,默认是类似锯片切割的机械加工方式,毕竟带个“切”字嘛。不对。它从头到尾,钼丝都没碰过工件一下。
靠什么?靠电。一根比头发粗不了多少的钼丝拉得紧紧的,通上电不停走,和工件之间蹭出连续的小火花,瞬间就把接触点的金属熔化腐蚀掉,一点一点啃出你想要的形状。
就是这么神奇,不管你是什么材质,只要能导电,硬得淬过火的模具钢,脆得一碰就碎的硬质合金,甚至是导电陶瓷,它都能切。别的机床啃不动的硬骨头,扔给它就行。
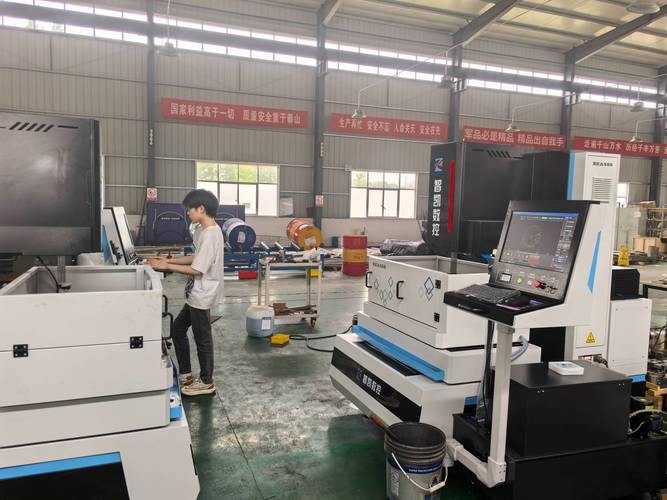 快走丝线切割加工车间现场
选快慢,本质上都是选预算
干加工的都知道,线切割分两种,快走丝和慢走丝。说实话,很多小加工厂宁愿堆个三五台快走丝,也舍不得买一台慢走丝,不是慢走丝不好,是真贵。
快走丝用的钼丝可以反复用,几十块钱一大盘,切完一块再绕回来接着用,加工成本低到离谱,精度要求不高的下料、开粗完全够用。
慢走丝不一样,铜丝只用一次,切完就剪下来扔掉,还用纯净水一遍遍冲,走刀速度慢,加工出来的表面光,精度能比快走丝高好几个等级,当然收费也贵几倍。客户要高精度的模具零件,才会开慢走丝,不然真赚不到钱。
不过话说回来,两种机器各干各的活,适配需求就行对吧。
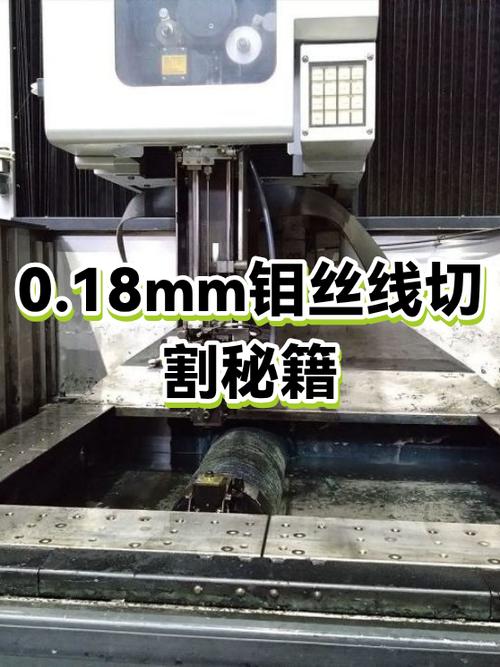 线切割钼丝绕丝操作细节
断丝别慌,大多是小问题
 断丝别慌,大多是小问题
刚学徒的小孩,最害怕的就是切到一半断丝。我刚入门那会,一天断个七八次,蹲在机器旁边绕丝绕得腰酸背痛,摔过好几次扳手,骂这破机器事多。
后来带我的老师傅敲着我的脑袋说,你自己不对付机器,机器能对你好?这么多年下来,我总结,90%的断丝,都不是机器坏了,就是两个小问题。
第一个就是乳化液太脏,切下来的金属渣全泡在里面,堵在缝里出不来,直接短路,火花烧在钼丝上,可不就烧断了?很多图省事的师傅,半个月不换液,不堵才怪。
第二个就是进给速度调太快,新人总想快点干完活,把进给往死里调,钼丝还没把渣冲干净,你就硬往里扎,不断才怪。
线切割这活,急不得。你越急,它越给你断丝罢工,你慢慢调,给够冲渣的时间,它能安安稳稳切一整天。
很多人觉得线切割是个低端加工,其实不对。现在很多异形的精密零件,别的机床根本做不了。比如几毫米大小的异形齿轮,铣刀伸进去都转不开,线切割一根细钼丝就搞定了。
上次有个客户拿了块十几毫米厚的导电陶瓷,说要切个不规则的槽,跑了五六个厂没人接,扔到我们这,切了整整一天,交出去的时候,拿着零件摸了半天,说居然能切得这么齐。
哦对了,还有人问,不能导电的东西能不能切?说实话,现在也有能切不导电材料的特殊线切割,不过一般厂里很少用,大多还是做导电金属零件。摸了十几年这个机器,最大的感受就是,它从来不是什么高科技的花架子,就是给工人啃硬骨头的老实伙计,你对它上心,它就给你出好活。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:满是油星的台面上,线切割到底在切什么
文章链接:https://www.lfdjt.com/p/zhizao/a/6716.html