2026-10-05 13:28:00
作者:
制造
刚蹭掉鞋子上沾的铁屑,靠在车间墙边抽烟,抬头就看见斜对面那台机器在转。蓝白色的光从切割头里喷出来,沿着钢板走得飞快,连声音都很小——比隔壁的线切割安静一百倍。
你以为切的是金属,其实切的是能量
很多人第一反应,不就是高温烧穿吗?对,也不全对。普通的火焰切割靠明火慢慢烧,激光不一样,它把所有能量集中到一个芝麻粒大的小点上,温度一下飙到几千度,甭管你是钢是铝还是陶瓷,要么融化要么直接气化,再用高压气体把残渣吹走,一道整齐的缝就出来了。
你摸刚切下来的薄工件边缘,有时候都不怎么烫手,你说神不神?
现在都是数控牵着切割头走,你画什么图它就切什么,只要参数对,拐圆角挖异形都没问题,比冲压灵活太多,打样的时候尤其爽,改个图分分钟就能切新的,不用开模等半个月。
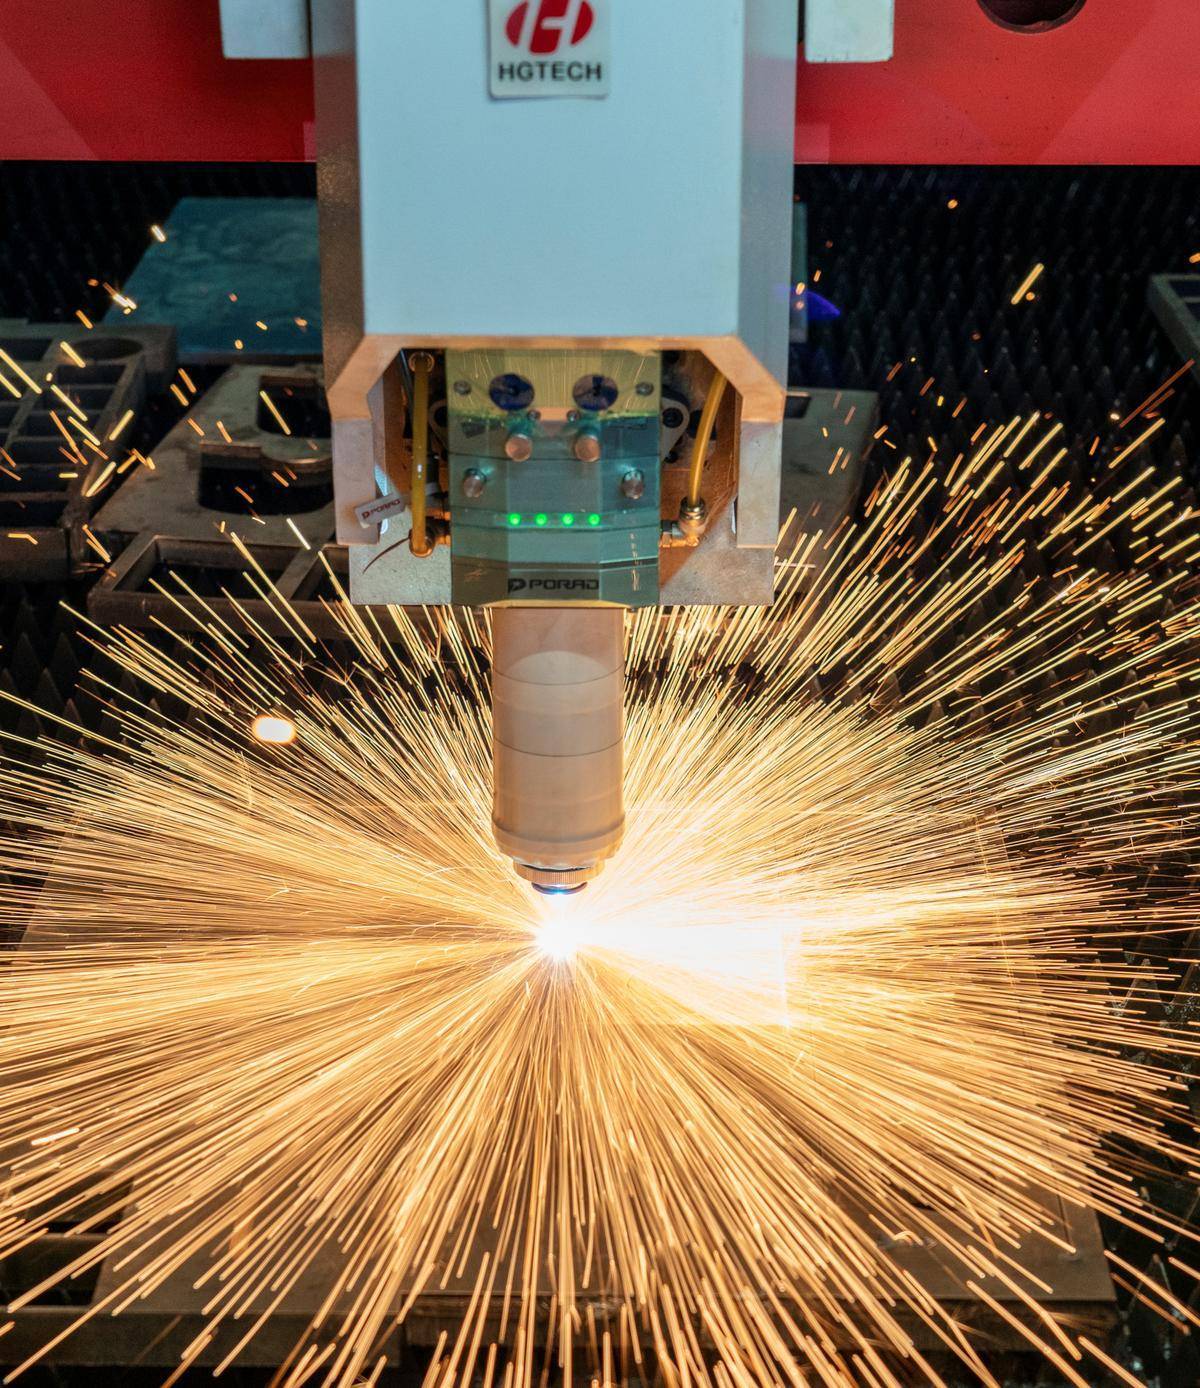 工业激光切割头切割钢板现场图
新手最容易踩的误区:功率不是越大越好
我带过好几个刚进车间的新人,刚碰机器张嘴就问,咱们这机器多少瓦的?是不是功率越大越厉害?说实话,这就是典型的想当然。
切多厚的料用多大的功率,这是死规矩。你拿几千瓦的机器切1毫米的薄板,功率太足直接把边烧黑了,甚至给你烤变形,切出来的东西直接报废,白白浪费材料电费。
除了功率,还有个东西比功率还重要,就是焦点位置。很多人切出来毛边多,调半天功率没用,结果只是焦点偏了不到一个毫米,整个就不对。
你想啊,能量都集中在那个小点上,焦点偏了,落在料上的能量就散了,自然切不动切不干净。就像你拿放大镜烧蚂蚁,得把光聚到最亮那个点才点得着,对吧?一个道理。
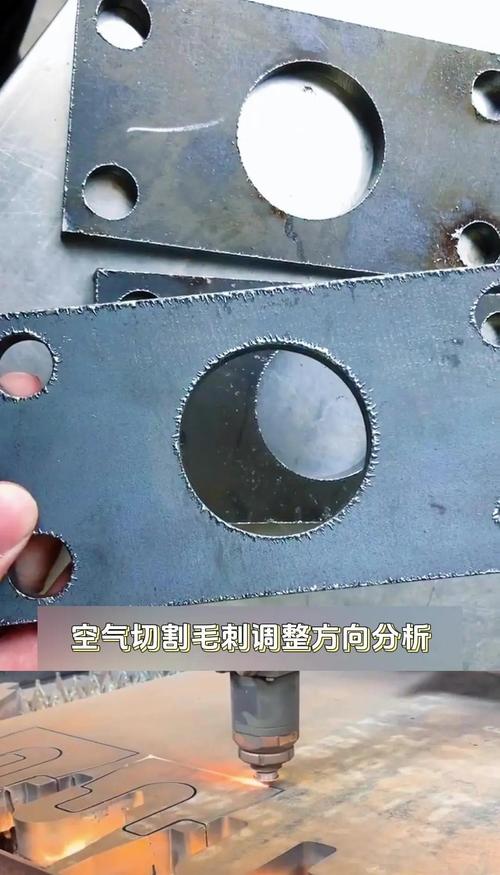 激光切割焦点偏差切割效果对比图
老工程师才说的车间小技巧
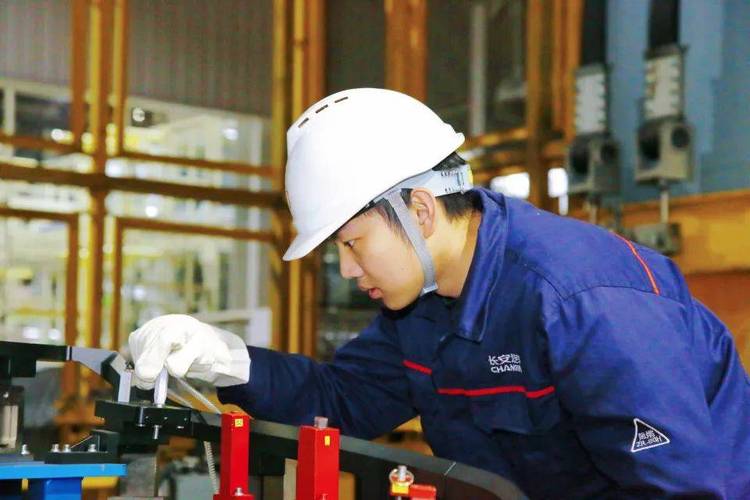 老工程师才说的车间小技巧
干久了你就发现,激光切割出问题,很少是大毛病,大多都是不起眼的小地方没注意。
比如切着切着突然一半切不透了,或者边缘突然变毛糙。百分之八十的情况是保护镜片脏了。溅出来的熔渣烟雾沾到镜片上,挡住一部分激光,能量就不够了。很多新手慌得立马叫机修,其实你自己拆下来,用酒精棉擦一擦,装回去就能用,省多少事。
还有气压,别觉得气压随便开就行。气压太小吹不走熔渣,粘在缝里就是一堆毛边,气压太大,又会在切口上吹出来坑,尤其是切软一点的铝料,太容易出问题了。
不过话说回来,现在的机器越来越智能,很多参数都给你存好了,不同料不同厚度直接调就行,不用你自己从零开始凑参数。但你得知道背后的道理,不然换个新材料,还是摸瞎。
我刚入行的时候,老师傅跟我说,玩激光就是玩能量,把能量玩明白了,你就出师了。那时候听不懂,现在干了十几年,觉得真对。你不管切什么材料,核心就是让刚好够的能量,刚好落在该落的地方,多一分浪费,少一分不够,就这么简单。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的光之刃:你不知道的激光切割
文章链接:https://www.lfdjt.com/p/zhizao/a/6724.html