刚逛完车间回来,鞋面上还沾了点切削液的油印。墙角废料堆上,扔着半箱刚报废的铝壳体。加工班长蹲在边上抽烟,骂声飘得整个车间都能听见:”哪个小兔崽子画的图,犄角旮旯塞个R0.5的圆角,当我们刀具是橡皮泥捏的?”
这话我听过太多次。几乎每个礼拜,车间都要因为设计图的问题报废好几批货。钱打了水漂,交期拖得一塌糊涂,所有人跟着遭罪。问题出在哪?很多人说设计水平不行,其实根子上,是忘了一件事:你画的图是要批量造出来的,不是拿来看参数评奖的。这件事,就是行里常说的可制造性设计。
设计图上的完美,到车间怎么就废了
刚入行的设计新手最爱犯这个错。对着性能参数抠到极致,把图画得满满当当,什么地方都要做到最极限,仿佛差一点就不完美。
就说刚才那堆报废的壳体。设计要求内壁掏深槽,转角R0.5,说这样能减少应力集中,性能更好。可我们车间现有最小的铣刀就是R1,你要R0.5,只能换细刀慢切,一刀走几毫米,效率掉一半不说,刀还容易断,断刀崩出来的缺口直接废了整个工件。就算勉强做出来,也得换线切割加工,成本直接翻十倍。
说实话,那个位置根本不需要R0.5。壳体承的力本身不大,R1转角完全满足要求,差这0.5毫米,性能上半毛钱变化都没有,生产上直接把人逼疯。
这种事不是个例。我见过设计把孔打在离侧壁只有一毫米的地方,钻头根本下不去;见过拔模斜度标成零,压铸完工件拿不出来,硬生生把模具撬坏;还有的把公差标得比实际需要严三倍,产品根本不需要那么高精度,纯粹给生产添乱。
改一个圆角,能省出半年工资
很多人觉得可制造性设计是大厂才玩的高端体系,小厂没必要搞。错了。越是小厂,越靠这个活下去。
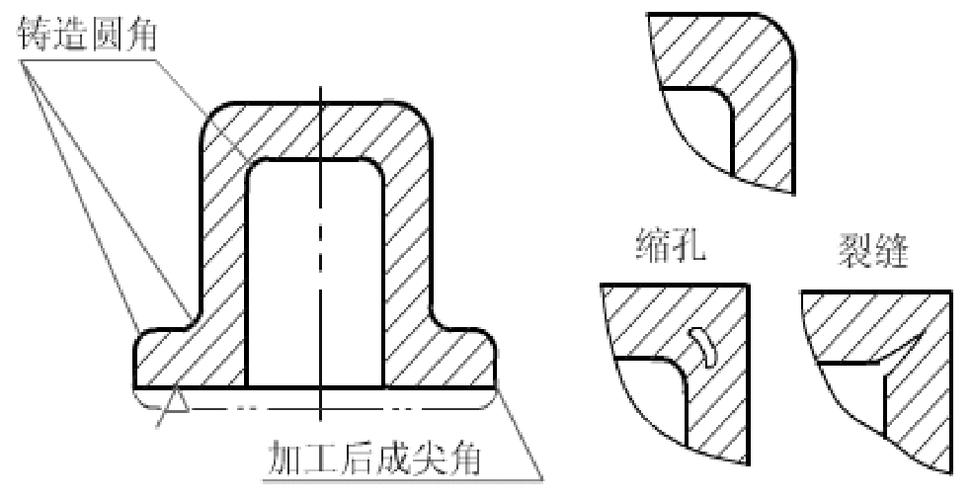
前两年我们改了一款批量做的箱体,原来设计把所有内壁转角都标成R2,我们开干之后才发现,常用的成型刀是R3,每次加工都要换小刀手动清根,不仅慢,还容易出崩刀报废,算下来报废率快两成,单台成本硬生生涨了小几十。
后来做可制造性评审,把所有不影响受力装配的转角全改成R3,就改了图纸上一个尺寸,其他啥都没动。结果呢?报废率直接降到1%不到,不用换刀不用清根,加工速度快了三分之一。一年做几万台,省出来的钱,给整个设计组发半年奖金都够。
说白了,可制造性设计就是这么回事。不是让你改结构改性能,就是帮你把那些不必要的门槛拆掉,让生产能顺顺当当把东西做出来,少花钱少报废。它不是什么高大上的理论,就是老师傅攒出来的省钱经验。你设计的时候多给生产留一毫米,生产就能给你省出几万块。
别等做废了才想起改
现在很多厂子的流程是什么样?设计画图,画完审性能,审完直接丢车间开干,出了问题再改。等废了一堆料,开模钱花了,才想起找设计改,钱早就打水漂了。
可制造性设计根本不该放在最后。你画草图的时候,就得拉上加工师傅、开模师傅问一句:这个结构你能做不?这个尺寸好干不?别等钱花出去了才回头。
我见过最冤枉的一单,一个普通的支架,两个孔的中心距,其实差个半丝根本不影响装配,设计怕担责任,硬生生标了正负千分之一毫米。整个厂子找不出能稳定干出这个精度的设备,只能花钱送外厂加工,一个加工费上百,本来几块钱就能搞定的事,全亏在这一个破公差上。
可制造性设计的核心,说穿了就是你设计的时候,脚要站在车间里,不是飘在办公室的半空。你得知道车间有什么刀,有什么设备,大家做的时候会卡在哪里,什么地方能省,什么地方不能省。
不过话说回来,也不是让你一味偷工减料,该保的强度精度半分不能动。就是别瞎加要求,别为了自己所谓的完美,让整个生产线跟着你买单。
昨天跟班长蹲在废料堆边抽烟,他说现在好多年轻设计,画完图半年都不来车间一趟,连铣刀长什么样都快忘了,能画出好做的东西才怪。
真要学好这个,其实也简单。有空别蹲在电脑前翻资料,多去加工工位站半小时,看师傅骂两次你画的图,你就什么都懂了。
作者|制造
排版|制造
审核|安然