我笑了笑,没直接回答。这问题,没踩过坑的人真问得出来。
车间里的系列化,不是设计院画出来的花架子
很多人听到系列化,第一反应就是设计院PPT里套的流程,是给投标凑点数的漂亮词。真到了车间摸过铁疙瘩,才知道完全不是这么回事。
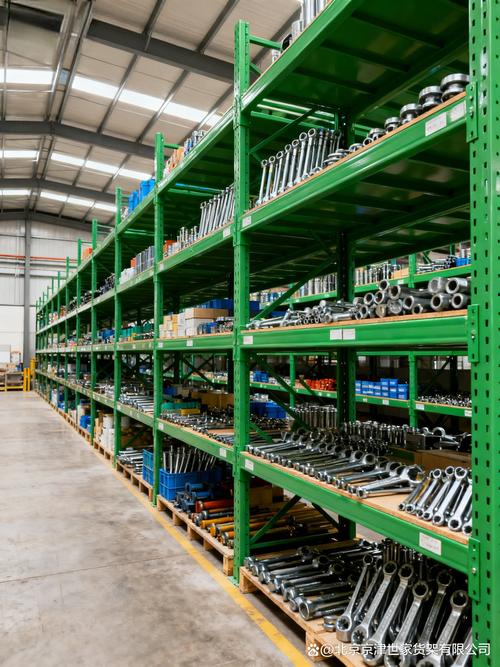
说白了,现场的系列化,就是把同一类设备里最麻烦、最难改的核心件,提前做成统一标准的,剩下那些好改的,需要的时候再调。
就说刚才说的机架底座吧。为啥哪怕小设备也用统一尺寸的底座?不是我们不会算材料,是你根本猜不到客户半年后会不会改产能、加工位。
真遇上加产,原有底座直接用,拧几个螺栓就能装新的功能模块,顶多大半天搞定。要是当初为了省点材料切了非标尺寸,那得砸地面、重新做地基、重新焊,前前后后最少折腾一周。
谁愿意刚干完三个月,又刨地重来?工人骂娘,甲方扣延期款,那点省下来的材料钱,连罚款零头都不够,亏到姥姥家去。
踩过坑才知道:系列化最怕的就是贪全
说实话,我刚干那几年也见过瞎搞系列化的。有个同行老板,听了咨询公司的忽悠,非要把自己做的输送设备全系列所有规格都开模,从几十厘米到好几米,每个尺寸都备了一套标准料。
结果呢?小规格卖得好,大尺寸三年没出过一台,开模回来的型材堆在车间角落,锈得都快认不出来了。找零件的时候,还得在那堆乱七八糟的标准料里翻半天,效率反而更低。
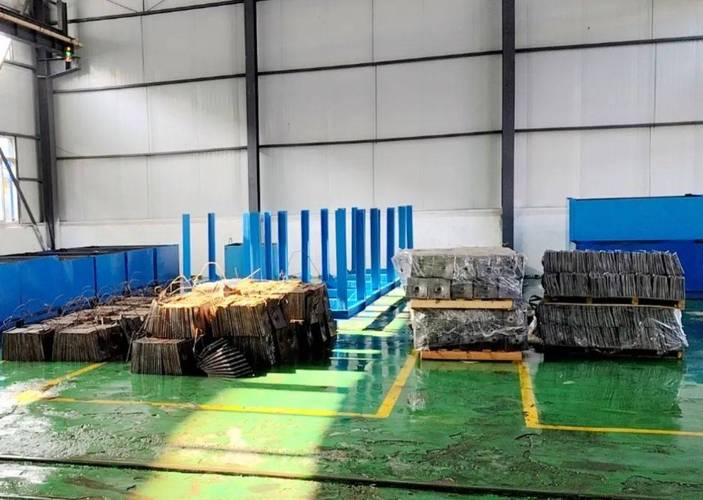
这就是走入误区了。真正好用的系列化,从来不是什么规格都做全,而是只通用核心不动件,非标件留给需求灵活调整。
我们现在做同一类生产线,只把导轨底座和驱动安装座做成系列化统一尺寸,剩下的挡板、托辊、档边这些,需要多大切多大,一点不浪费。既占不了多少库存,又能满足客户的不同需求,两头都讨好。
我当年刚入行的时候,也觉得这是偷懒,直到出了一次岔子才改了观念。那时候给客户做三台专机,为了给客户省材料,每台底座都按需求切了不同尺寸。结果半年后客户要加两台,原来预留的位置变了,得挪机,那两台非标的底座全废了,我们工人熬夜干了三天才搞定,耽误了客户产能爬坡,本来谈好的新订单直接飞了。
从那以后,不管客户说什么,同一类设备的核心基础件,全用统一的系列化标准。绝不再犯那种捡芝麻丢西瓜的错。
系列化最终赚的,其实是售后的钱
很多老板算账,只算生产环节省了多少材料,少开了多少模,从来不算售后和后续改机的帐。
你想想,设备卖出去,三五年后坏个零件,你当初做的是全非标,那零件得重新画图、重新加工,来回半个月都不一定能发出去。客户生产线停一天损失多少钱?人家能不跟你翻脸?你还得掏人工费差旅费上门,赚那点零件钱,还不够给工人发出差补助。
要是走系列化呢?核心零件仓库常备,客户说坏了,顺丰发过去,视频指导一下人家自己就能换。当天就能恢复生产。钱赚了,客户还说你靠谱。
不用等。
多爽。
而且说句实在的,你给客户用了系列化的基础架,下次客户扩产改线,十个有九个还是找你。总不能把整排统一的基础架全拆了换别家吧?这不是绑定,是双方都省事,你客户扩产省了几十万的基础施工钱,你不用重新开发设计,拿了订单就能干活,双赢的事。
逛车间逛多了你就会发现,真正能在制造行业熬下来的老师傅,都爱搞这种看似“偷懒”的系列化。不是不会做极致非标,是见过太多为了追求一点所谓的定制,把自己拖死的例子。那些看起来多花了材料钱、多占了一点库存的统一标准,其实都是给未来留的余地,少踩的坑,还有稳稳落袋的利润。
作者|制造
排版|制造
审核|小北