2026-10-01 09:02:56
作者:
制造
上周三在机加工车间转,热风吹得后颈发黏,手刚摸完导轨的黄油,就被实习生拽住袖子。
他快哭了。
改了三版CPK,还是过不了领导那关。
所有人都告诉他,CPK大于1.33就是合格,小于就是不合格,可他费劲拉出来的数,要么高了要么低了,怎么都卡不准审核要的区间。
说实话,这种事我见得太多了。
新手最容易踩的坑:把CPK当成达标工具
很多人进车间学的第一件事,就是算CPK填报告,体系审核要,客户要,老板要,就是没人告诉你这数字到底能干啥。
大家默认的规则就是:凑到1.33以上就行,越高越好,越高越能体现你过程好。
真的是这样吗?
上个月我们这儿给客户做轴,磨外径,公差给了差不多二十丝。班组为了CPK好看,特意把所有尺寸都往中值靠,算出来CPK快2.0,所有人都开心,结果转头就出了问题——为了卡中值,每件都要反复量,效率掉了三分之一,还误了交期。
还有更离谱的,有人为了凑数,抽样本的时候专门挑合格的拿,把差的直接藏起来,算出来的CPK漂漂亮亮,转头批量生产就出一堆不良。
CPK从来不是用来给报告凑数的遮羞布。它是一把尺子,量你实际加工能力的尺子。
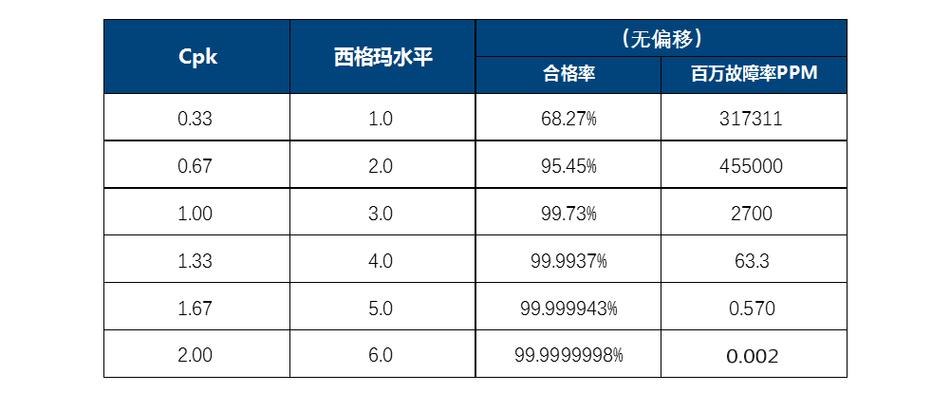 机加工尺寸CPK直方图对比图
算CPK之前,你得先摸清楚这两件事
很多人拿到卡尺就量,量完就往Excel里套公式,出来什么数就是什么数,这从根上就错了。
第一件事,绝对不能挑着数据算。你得随机抽,刚换完刀的抽一件,做了一百件之后抽一件,快换刀的时候也得抽,什么状态就拿什么数据,这才能反映真实的过程。不然你全挑合格的,算出来的数字再好看有什么用?
不过话说回来,做到这一点的工厂真不多,毕竟谁也不想把自己的问题摆到台面上给客户看,对吧?
第二件事,过程得稳定。你机床刚开机,主轴温度还没上来,尺寸一直在飘,或者这台机床导轨间隙大了,摇起来都晃,这种时候你算什么CPK?算出来也是错的。CPK只认稳定的过程,过程都晃得像风中的树叶,还谈什么能力?
很多新手不知道,先判稳再算CPK,上来就算,那就是瞎忙活。
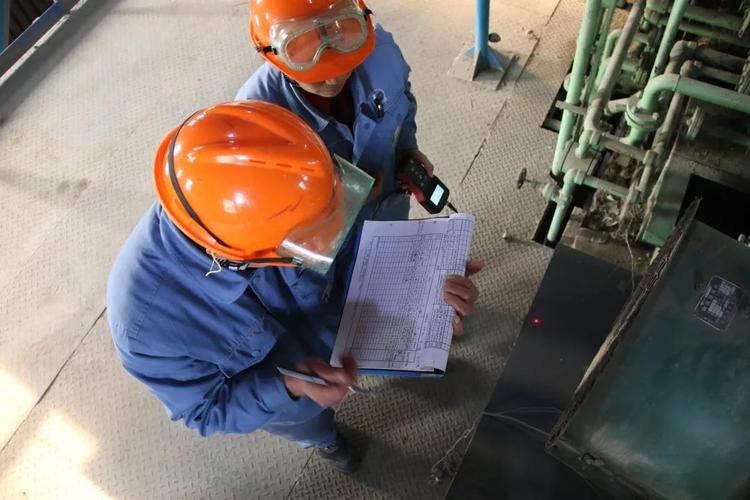 车间加工尺寸采集记录表实拍
真正懂的人,都拿CPK干这个
 真正懂的人,都拿CPK干这个
我刚学的时候,我的师傅就跟我说,算CPK不是为了交差,是为了省钱省时间。
你算出来CPK快2.0甚至更高,说明什么?说明你的过程能力太富裕了,公差就这么大,你机床的精度远超过需求,那你就可以优化啊。比如进给量可以放大一点,原来一分钟做十件,现在能做十二件,效率提了,电费省了,这不就是钱吗?或者原来要用高精度机床干的活,现在换普通精度的就能干,腾出来高精度机床干更赚钱的活,这不香吗?
反过来,如果你的CPK刚过1.33,甚至刚好卡在合格线边缘,那你就得警惕了。这个时候你的过程一点余量都没有,稍微机床磨损一点,环境温度变一点,尺寸就飘出去了,分分钟出不良。你得提前安排调机,提前换刀,把余量留出来,别等批量出了问题再救火。
我见过太多工厂,放着这么好用的工具不用,天天喊着降本增效,喊着质量不稳定,说白了就是根本没搞懂CPK到底是干嘛的。
昨天那个实习生想通了,把凑出来的假数据全删了,换了工作服蹲在机台旁,半小时抽了二十个真实样,算出来CPK刚过1.3一点点。他拿着结果去找维修,师傅调了十分钟主轴间隙,再算就到1.5了,顺顺当当做货,也过了审核。
哪用得着凑数啊。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里没人说透的CPK:不是用来凑报告的数字
文章链接:https://www.lfdjt.com/p/zhizao/a/5231.html