 大讲堂
那条产线拆掉重装的头一晚,车间主任蹲在门口抽烟,说干了二十年,没见过这么折腾的。也难怪。以前这厂子的活法简单:一个大客户,一个季度一张大单,排产表往墙上一贴,三个月不用动。现在呢,同一个客户一个月发来七八张小单,颜色不同、包装不同、交期还全挤在一块儿。排产表贴上去,第二天就得改。
订单变碎,先崩的是排产表
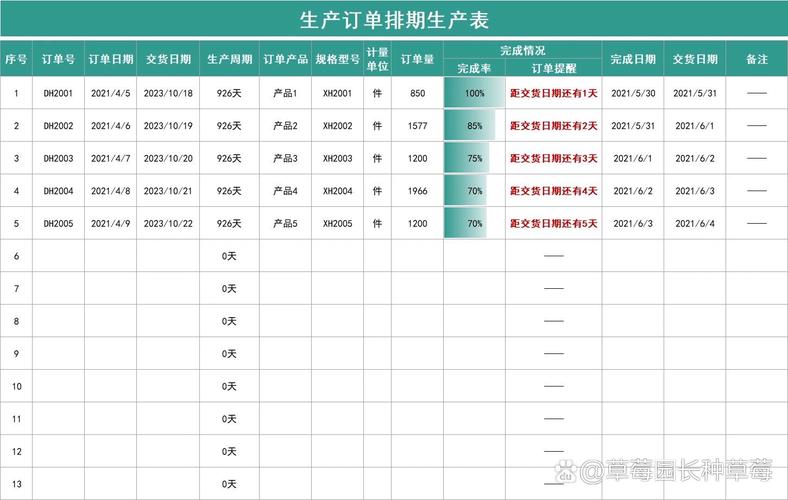
订单碎片化不是预测,是已经发生的事。渠道分散、直播带货、小单快反、试销先行——终端把库存压力一路往上推,推到工厂这一层,就变成了“批量小、批次多、交期急”。
但真正难受的地方在于:批量小了,成本并不会按比例跟着小。换线、调机、首件检验、物料齐套,这些动作的固定开销一样要发生。摊在三万件上是一回事,摊在三百件上,又是另一回事。
所以柔性改造要解决的不是“能不能接小单”,而是把小单的单位成本压到能看。这话听着不性感,但它才是老板真正掏钱的理由。
柔性不是买设备,是拆掉“批量”这个单位
很多厂一谈改造就问:上哪条线?买什么机器?我觉得顺序反了。先看的应该是换型——从上一款做到下一款,中间那几个小时到底耗在哪。
我见过一个做冲压件的厂,换模靠两个人抬,加垫片、调高度、试冲、再调……半天没了。后来他们做的事特别朴素:给模具加了快换底板,把常用垫片按规格分格摆好,试冲改成首件三件。换型时间掉下来以后,小单才真的能接。设备?基本都是原来那些。
这里面的逻辑是:柔性来自工序之间的“切换成本”,而不是来自机器本身的先进程度。工装快换、通用件比例、模块化设计、把长流水线拆成几个细胞单元——这些都是可以动手的,不必等大预算。

还有一个容易被跳过的点:产品设计端。如果同一个系列的外壳能共用底壳、只换面板,那么后面所有环节的复杂度都会降一档。柔性改造很多时候要在图纸上做完一半,车间里才能接得住另一半。
物料那一头,往往比产线更堵
产线改顺了,仓库还是老样子,等于白干。小批量多批次最怕什么?齐套。
缺一颗螺丝,整批都下不了线。于是车间堆着一堆半成品,谁也不知道缺的是哪一样。我碰到过一家做小家电的,上线前靠人拿表格对料,一对一个下午。后来做的事也不高级:把料架按订单分区,配一份拣料清单,缺料单独挂红牌。问题从“找”变成了“看”,效率就从这儿来。
再往上走,是供应商那一环。要求对方小批量、高频次送货,本质上是在把库存压力往上游挪。这件事能不能成,取决于你愿不愿意给对方稳定的预期,而不是今天加急、明天取消。有的厂开始做滚动预测,提前把未来几周的用量给到核心供应商,货不用马上来,但对方心里有数。这种默契,比签一纸协议管用。
上系统之前,先问三个问题
柔性改造走到后面,几乎都会引到数字化。APS、MES、看板、扫码……方案商讲得天花乱坠。我不反对上,但要先回答三个很土的问题:
一,数据谁录?如果录数据的人觉得这是额外负担,再好的系统也会变成摆设,三天以后全是假的。
二,异常谁关?系统会告诉你哪台机停了、哪批料缺了,但没人负责去关,它只会变成一个每天弹出来的提醒。
三,口径谁定?同一个“在制品”,计划部、车间、财务各有一套算法,最后开会就是对数字,不对业务。
这三个问题答不上来,就先别买软件。真的。
一个常见的反常识
不少老板以为柔性就是“什么都能做”。恰恰相反,柔性的前提是收敛。产品线收窄、接口标准化、工艺路线尽量少变,只在客户真正在乎的维度上灵活——颜色、包装、配置、交付节奏。什么都灵活的厂,通常什么都做不快。
还有一个心理上的坎,比技术难:从“我做什么客户买什么”,变成“客户要什么,我多快能做出来”。前一句拼的是产能,后一句拼的是组织反应。这两件事,要的人不一样,考核的方式也不一样。
改造没有终点。今天把换型压下去了,明天订单结构又变了,还得再调。像调音一样,一次调不到位的。但只要方向对——把批量拆小、把切换做快、把信息拉直——每一步都是往回赚的。
不做,也不会立刻死。只是当客户下一次拿着小单来问“你们接不接”的时候,你只能沉默两秒,然后说:我问问车间。
作者|商讯
排版|商讯
审核|小准