2026-09-29 21:46:59
作者:
制造
刚转岗到加工车间那天,我围着新到的加工中心转了三圈,眼睛全贴在那转得飞快的主轴、亮得反光的操作屏上,跟带我老师傅说这机子精度真高,干起活来肯定爽。师傅叼着个灌满热茶的保温杯,用鞋尖轻轻踢了踢主轴下方那块沾了点淡蓝色切削液的铁疙瘩:“小伙子眼力不行,这块铁才是我们吃饭的家伙。”
别拿夹具不当生产核心
我当时傻站着没反应过来,这不就是块用来夹工件的铁疙瘩吗?说白了就是个固定工具,犯得着这么当宝贝?给多少钱我都不会多瞅一眼。直到三个月后我自己独立调机,撞了一次刀,才知道我当时错得有多离谱。
那批活是加工一个带台阶的轴,我嫌老夹具调起来麻烦,自作主张换了个便宜的简易夹。夹紧的时候感觉力度够了,结果干到第三个件,刀具切到一半,工件“嗡”的一声就滑了,高速旋转的刀直接崩在主轴上,刀片碎得飞了一地,吓得我半天没缓过来。
后来修机、赔刀片,挨了一顿骂才弄明白,这块不起眼的铁疙瘩,就是机床的手。你主轴再劲,刀具再贵,手抓不住工件,全白搭。
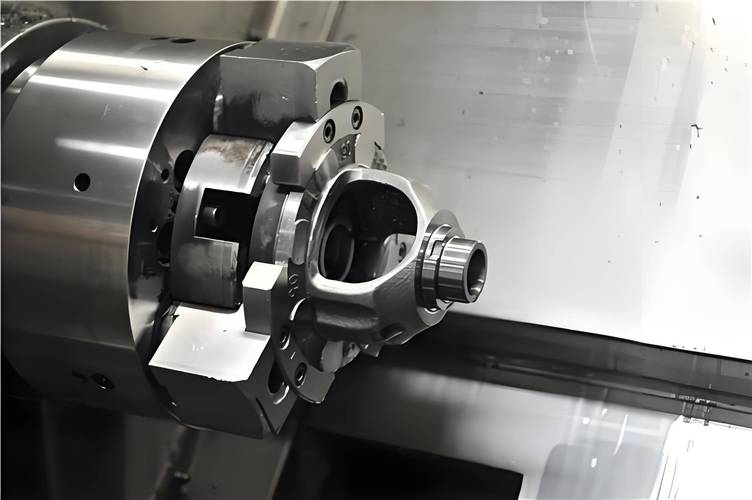 机械加工车间数控铣床夹具实拍
夹具的门道,从来不是夹紧这么简单
说实话,太多刚入行的新人,甚至有些干了好几年的工艺员,都觉得夹具的作用就是夹紧。不就是不让工件动吗?有什么难的。
真不是这么回事。上次我们赶一批薄壁铝壳的订单,壁厚不到两张A4纸叠起来厚。你夹太紧,加工完松开,铝壳直接凹进去一块,整只废了。你夹太松,刀一碰工件就挪位置,尺寸直接歪到姥姥家。
好的夹具是什么样?它会把受力均匀分布在整个工件上,该顶的地方顶,该压的地方压,力度刚好卡在那个临界点上,差一丝都不行。除了固定,它还要负责定位,你夹具偏了一个丝,加工出来的孔就偏一个丝,整批工件全废,说夸张点,老板半个月利润就没了。
现在自动化产线换型快,夹具还要快换,换一次型拧半小时螺丝的老夹具,直接把产能拉掉三分之一,很多工厂升级设备盯着主轴刀具砸钱,换一套好的快换夹具,产能直接提一成,这都是藏着的利润,没人说而已。
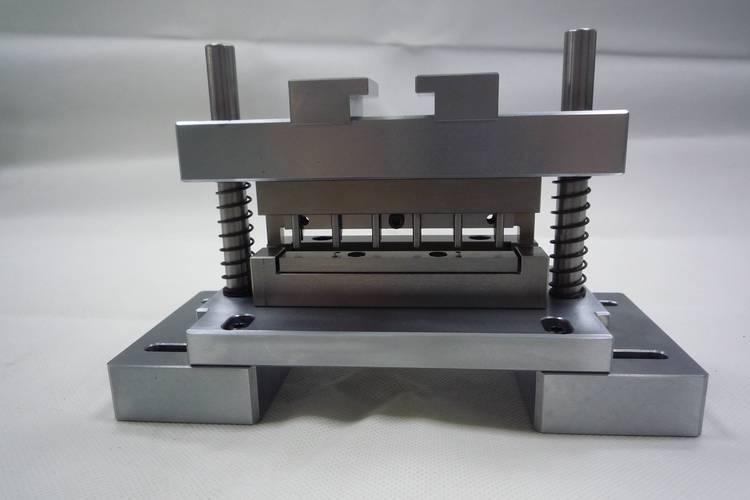 薄壁零件加工专用工装夹具特写
好夹具,摸过三次你就认得出来
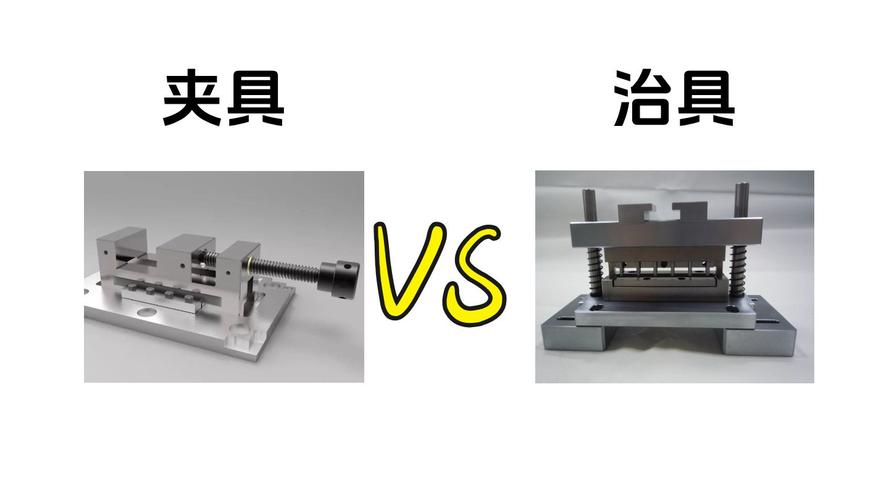 好夹具,摸过三次你就认得出来
干机械这行,待在车间久了,闭着眼摸都能摸出夹具好不好。
好夹具,换工件的时候一推一卡,咔哒一声就到位了,不用你拿铜锤反复敲,不用你拿百分表反复找正,十秒钟就能搞定一个。天天沾切削液铁屑,用个三五年,定位销还是顺顺的,不会卡涩不会晃。
不好的夹具呢?今天这里松,明天那里锈,调一次机半小时,师傅们换件换得满手油,背地里天天骂娘。
不过话说回来,现在很多小厂还是舍不得在夹具上花钱,觉得能凑合用就行,结果废工件、停线的损失,比买十套好夹具都贵,这种亏本买卖,天天都在发生。
我刚上班的时候,见过厂里退休的老钳工,临走前自己磨了一套不规则曲面零件的夹具,留给车间用了快十年,加工出来的零件精度从来没出过问题,连年轻的工艺员看了都竖大拇指。
夹具这东西就是这样,从来不会出现在产品的宣传册上,不会有人对着它拍视频吹牛逼,甚至很多客户拿到成品,都不知道有这么个东西存在。可它就是安安稳稳待在机床里,默默扛着所有压力,离开了它,再贵的机床,再先进的自动化,都是一堆废铁。
对吧?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:你不知道的夹具:车间里最不会抢功的顶梁柱
文章链接:https://www.lfdjt.com/p/zhizao/a/4674.html