为什么你喷出来永远不对?罪魁祸首不是枪
很多人出了问题第一反应就是换枪、换漆,嫌这嫌那,从来没想过是自己调的参数不对。核心其实就是一件事:喷幅和气压的匹配,全是捏在你手里的感觉。
我刚当徒弟那会,师傅让我拿废钢板练,练了三天,每天捏枪捏得手腕都抖!就是不让我碰正经工件。那时候还怨师傅藏私,现在想想,姜还是老的辣。捏枪的稳度,对气压变化的感知,全练在这三天里。
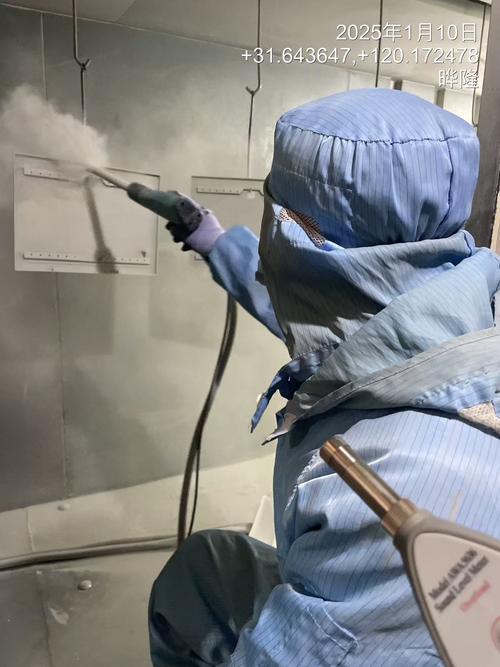
很多新手,上来就把气压开到最大,觉得漆雾越细越好。错得离谱。气压太大,漆滴还没飞到工件表面就已经干了,落上去全是小碎颗粒,摸起来喇手,砂纸都磨不平。气压太小,漆成坨往外涌,刚喷上去就顺着工件往下流,晾干了一道一道的印子,还得磨掉重喷,白费半天功夫。
这个匹配度没有什么写死的标准,大多跟着漆的粘度、车间的温湿度走。今天黄梅天湿度大,你就得稍微调大一点气压,加快漆的挥发,不然放一夜都摸起来粘手。冬天温度低,就得稍微降一点,不然漆干太快,附着力不够,出去用半年就掉皮。
百分之八十的质量问题,出在喷之前
太多人觉得喷涂就是扣扳机那一下,成不成全看那一秒。其实不然,你看不见的功夫,全在预处理环节。
工件从冲压焊接工序转过来,表面全是氧化皮、焊渣,还有工人手上沾的油污,你不处理干净就往上喷,这不就是蒙着灰尘抹雪花膏吗?对吧?当时看着光亮平整,用不了几个月就一块一块往下掉,全白干。
现在很多产线用磷化或者喷砂处理,听起来高大上,核心其实就一件事:把工件表面磨得稍微粗糙一点,造出无数细小的“锚点”,让漆能牢牢咬在工件上,不是光靠胶水粘。我见过不少小厂为了省成本省时间,预处理走个过场,水洗都洗不干净,喷出来的货当时卖出去好看,没过半年客户找上门退货,招牌砸得一文不值。
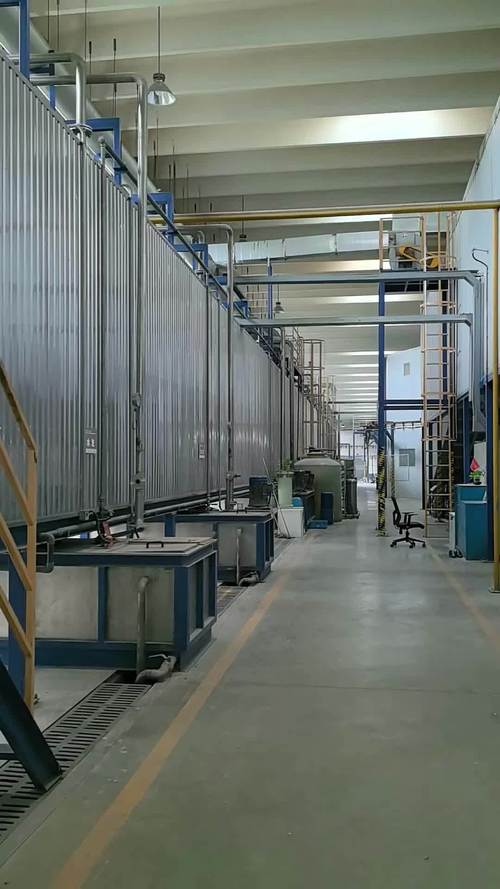
还有一个被绝大多数新手忽略的细节:工件本身的温度。刚从焊接工位转过来的工件,带着几十度的余温呢,你直接喷,漆上去烫得快速干结,很容易出密密麻麻的针孔,返工都不好修。要是冬天放太久,工件凉得跟冰坨似的,漆喷上去流不动,也容易出厚度不均匀的问题。最好就是放十几分钟,跟室温差不多了再动手,稳得很。
老师傅私藏的小细节,说出来不值钱但管用
走枪的速度,很多人要么快得飞起来,要么慢得磨磨蹭蹭。快了漏喷,薄得盖不住底色,慢了堆太厚,分分钟流挂。什么速度刚好?你走一遍,刚好把上一遍的喷幅盖住三分之一,这个重叠量不多不少,既不会漏喷,也不会堆太厚。
还有走枪的姿势,很多人习惯手腕晃来晃去,走不了半米喷幅就歪了。正确的姿势是手腕别动,整个人跟着工件走,大臂带动小臂,这样喷出来的整条面厚度都是均匀的,不会这里厚一块那里薄一块。
不过话说回来,现在自动喷涂线越来越多,省了不少人工,可遇到带拐角凹槽的异形件,机器还是比不过人手。机器设定好的路径,永远喷不好死角,要么喷不到漏底,要么喷多了堆漆,最后还得靠手工补喷。
最后说一句,喷完下班,枪一定要洗干净,别嫌麻烦。剩一点漆干在枪嘴里,下次开机就堵,堵了就得用针捅,捅不好就把枪嘴的内孔刮花,喷幅直接歪掉,一把好好的枪就废了。多少小伙子下班赶着想走,枪随便冲两下就丢一边,第二天上班堵了抠半小时,耽误生产还挨骂,真犯不上。
喷涂这活,说穿了就是手上的功夫,练得多了,自然就通。
作者|制造
排版|制造
审核|阿辰