 大讲堂
进车间,先别急着看机床。看地上。铁屑。
老周说,铁屑不会撒谎。银白色、断成小片、边缘发蓝,还是缠成一团、发紫发黑,这里头全是信息。很多人以为制造工艺就是按按钮。说实话,差得远。
铁屑不是垃圾,是车床在说话
车削这东西,说白了就是拿刀去啃铁。但刀怎么啃,有讲究。
装夹。三爪卡盘夹住毛坯,夹紧力得刚刚好。太松,工件飞出来。太紧,薄壁件直接夹变形。老师傅会用手锤轻轻敲一下,听声音。闷响,没夹实。清脆,差不多。
然后对刀。刀尖靠近旋转的工件,手轮一格一格摇。差一丝,就是几丝。听见“滋”一声,或者看见极细的火花,退回来。屏幕上把这点设成零点。新手这时候手心全是汗。正常。
粗车。转速低,进给大。铁屑厚,卷成C形,或者弹簧状。颜色发蓝,说明温度还行。如果发红,快烧了。如果发紫发黑,刀快受不了了。精车反过来。转速高,进给小。铁屑细得像头发丝,银亮亮。这时候尺寸精度和表面粗糙度全靠最后几刀。
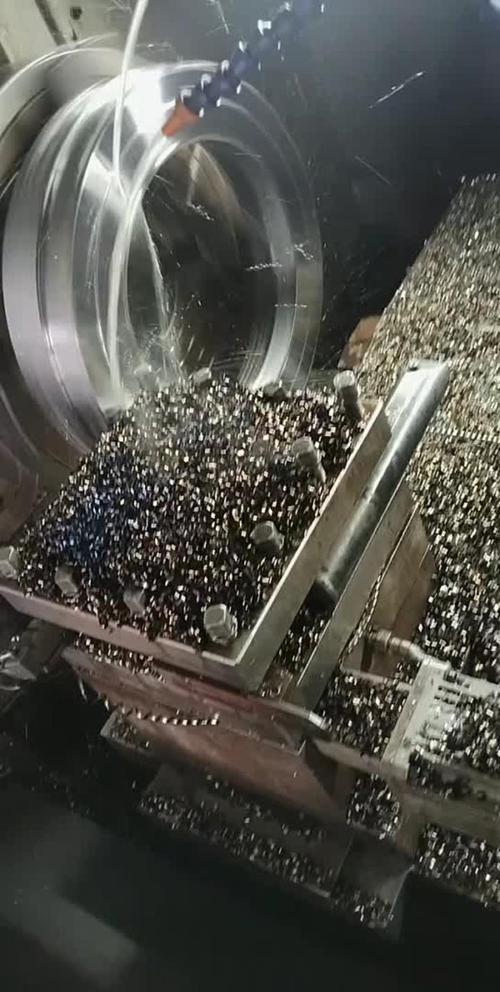
铁屑往哪个方向飞,也重要。断屑槽没选对,铁屑缠在刀杆上,越缠越大,最后“啪”一声崩刀。换刀。重来。所以很多产线会盯着铁屑形状调参数。不是玄学,是经验。
对刀那一下,比相亲还紧张
对刀不准,后面全白干。
手动对刀,老机床常见。主轴转起来,手轮慢慢摇。Z轴先靠近,再X轴。耳朵竖着。听到摩擦声,停。有时候垫一张纸片,纸被刀尖划破,也算。以前有个小伙子,对刀时忘了退刀,直接撞上去。刀碎了,工件废了。人没事,但脸白了半天。
现在数控机床有对刀仪。碰一下,自动记坐标。快。但老师傅还是信自己的耳朵。为啥?对刀仪也会骗人。刀尖有磨损,或者铁屑没吹干净,坐标就偏。偏个几丝,精车尺寸就飘。
加工的时候,工件会热。热胀冷缩。粗车完,别急着量。等凉。凉了再量,再补刀。这是规矩。

量具也讲究。卡尺测大概,千分尺测外径,内径百分表测孔。手上有油,得擦。千分尺用力大了,读数偏小。用力小了,偏大。老师傅摸一下,就知道松紧。这东西,教不会,只能练。
崩刀之前,机床会先咳嗽

崩刀不是突然的。它先给你信号。
声音变尖。比平时刺耳。或者出现“咚咚”的闷响,那是工件在颤。再往下,震纹就出来了。工件表面一圈一圈,像水波纹。这时候还不理,刀尖就开始崩。
常见原因有几个。刀具磨钝了。材料里有硬点。断续切削。装夹不牢。冷却没跟上。解决方法?换刀片,降进给,提转速,或者加冷却液。但具体怎么调,得看铁屑和声音。书上那套,现场不一定好使。
还有一种叫“让刀”。工件太细,或者刀杆伸太长。切削力一推,刀让开了。切出来的尺寸偏大。你以为刀没动,其实它弯了。所以细长轴要跟刀架,或者分多次走刀。急不得。
有人问,为什么精车要用高转速、低进给?因为切削力小,表面才光。粗车要高进给,为了效率。但进给太高,铁屑太厚,刀容易崩。平衡点在哪?听声音。看铁屑。摸温度。机床不烫手,铁屑不烫手,声音稳,基本就对了。
制造工艺这行,说复杂也复杂,说简单也简单。就是一块铁,一把刀,一堆参数。但参数背后,是材料、刀具、机床、夹具、冷却,全搅在一起。改一个,别的跟着变。
所以别小看车床。铁屑卷成弹簧,只是入门。真要把一个铁疙瘩车成镜面,尺寸还稳,得熬。手上起茧。耳朵变尖。眼睛毒。这活儿,没有捷径。
作者|制造
排版|制造
审核|安然