 大讲堂
那台箱子一加载就哼唧
车间尽头那台测试台,像一把立起来的牙医椅。底座灌了水泥,夹具张着嘴。操作工把齿轮箱吊上去,咔,夹紧。联轴器一套,伺服电机在后面等着。新人站我旁边,手里捏着记录板,问:最终检验不就最后看一眼吗?我没回答,让他把手放在夹具上。刚加载,掌心就麻了。那种麻不是均匀的,夹着一阵一阵的“哼”。
这就是暗伤在敲门。
很多人以为终检是盖戳。外观没磕碰,铭牌对,螺丝没少,放行。真到用户手里,异响、漏油、温升,全回来找你。说实话,我见过太多线,前面装配漂漂亮亮,倒在这一关。最终检验不是补考,是把制造过程里那些看不见的脾气,在出厂前逼到台面上。
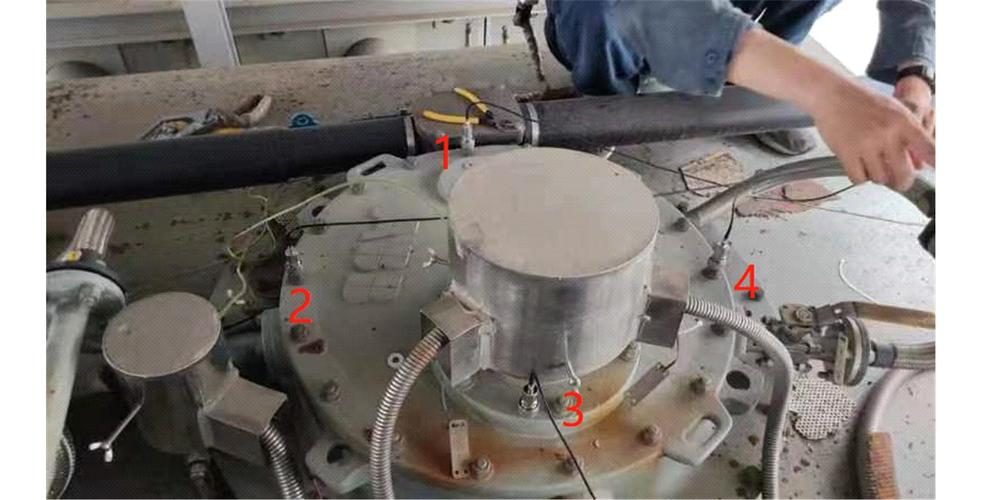
可它也不是万能的。你不可能把每台机器拆开看轴承滚道,也不可能让它跑完整个寿命。终检做的是筛选。筛选就有概率,有判据,有工况。工况不对,测了等于没测。
跟着一件齿轮箱走完下线测试
吊具过来,咔一下挂上。操作工先不急着开机。他绕一圈,看铸件表面,看油堵,看铭牌,看结合面有没有毛刺。手指顺着密封胶边缘划过去,有台阶就皱眉。然后手动盘车。盘不动?别硬来。盘着发涩,也要记。
接着空载跑合。低速,正转,反转。声音很轻,但耳朵得竖着。齿轮啮合声是连续的“呜——”,轴承是细细的“沙沙”。如果有异物刮擦,会夹着不规律的“咔哒”。新人说听不清。我说你先别听清,先记住正常是什么味。对,味。声音也有味。
加载阶段才是重头。联轴器接上,负载慢慢加。屏幕上输入扭矩、输出转速、油温、振动总值往上走。振动加速度计通常磁吸在轴承座附近,温度贴或者热电偶贴在油池和壳体。很多产线不是每台都跑满负载,按节拍和风险,有的短时加载,有的抽检。终检的价值不在“测过”,而在“可重复”。同一工况、同一夹具、同一判据,才能把偶发问题逼出来。

有时候数据全绿,老师傅还俯身听。他听什么?听边频。啮合频率两侧如果出现有规律的边带,可能是齿轮偏心、轴承滚道伤,或者装配同轴度差。耳朵不能替代频谱,但耳朵能先发现不对劲。然后再去翻频谱,找那个峰。
拦下来的,往往不是大毛病

漏油。常见。油封没坏,通气孔堵了,箱内压力把油从唇口顶出来。终检如果只盯着静态,看不到。跑热了,油温上来,才渗。你说这是密封问题?不一定。可能是清洗后吹干不到位,铁屑堵了通气帽。
还有一种,空载正常,加载后振动爬升。拆开看,轴承内圈有压痕。压装时歪了一点,滚道局部受力。装配工用压力机时觉得到位了,但力曲线不对。终检把这个问题送到前工序,压装工位就得查对中、查工装。
终检不是修理站。它更像门口的安检机。拦下危险品,是为了告诉前面谁带了。只修不反馈,下一台还来。
新人问:那为什么不每台都拆开看?拆了还能卖吗?他是玩笑,也是实话。很多产线靠抽检拆解、靠清洁度检测。全拆不现实。终检做的是筛选和趋势。
问:传感器都过,为什么还要人听?因为传感器有安装位置、带宽、滤波。耳朵更宽,也更会联想。但耳朵会累,会主观。所以数据是骨头,听音是肉。两个都要。
问:最终检验能保证用户不坏吗?不能。它降低流出风险,不消灭概率。真正稳的线,是终检数据能回到装配、加工、清洗。比如清洗残留钢屑,在空载时像沙沙声。你把它记下来,下一批清洗篮的喷嘴角度就得改。
箱子从测试台卸下来,吊具一晃,壳体还有余温。我拿手背碰一下。像刚跑完步的人。新人把末尾一项记录打勾。别小看末尾这几分钟。前面压装、拧紧、选配、清洗,所有藏起来的脾气,都在这一会儿露馅。
作者|制造
排版|制造
审核|见微