 大讲堂
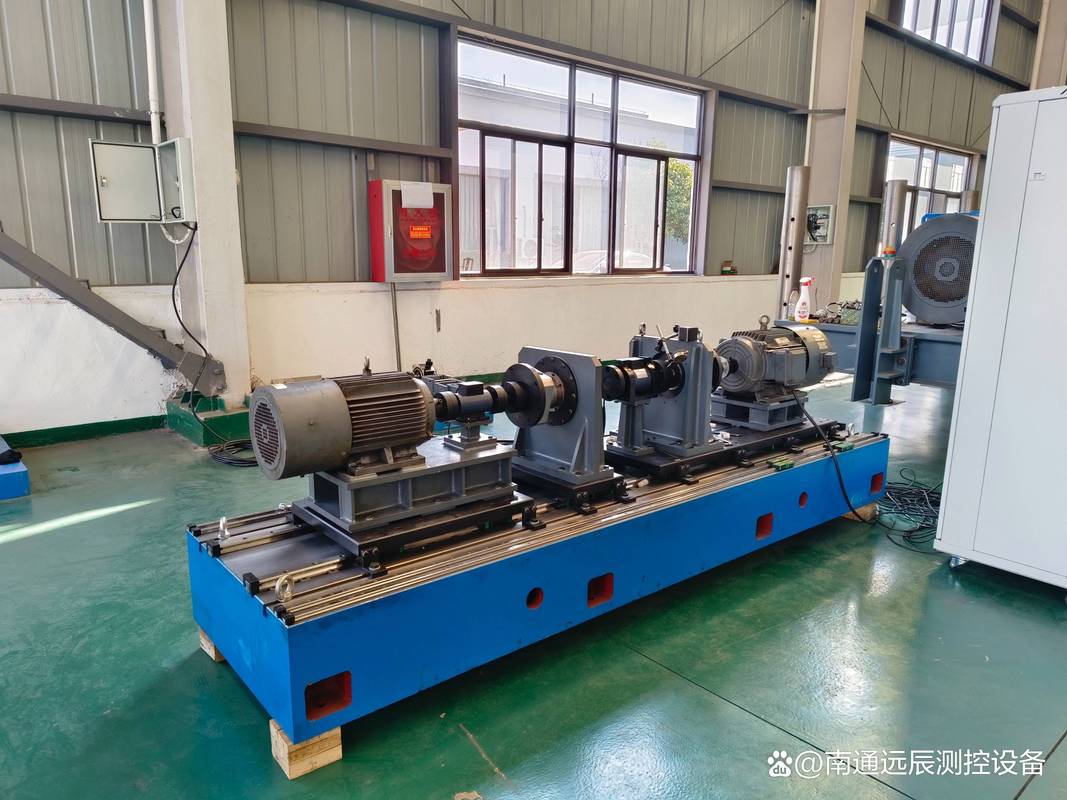
先别急着按启动
装配完的机器推到检验工位。第一步不是按绿钮。老师傅会拿塞尺、百分表、扭矩扳手,绕机器走一圈。地脚平不平?联轴器对中偏了多少?手盘输入轴,感觉有没有一紧一松。那感觉像推一扇合页变形的门,有的位置轻,有的位置重。很细微。可一旦高速转起来,这点不均匀会被放大成振动。检验员在本子上记,不是记“合格”,是记“原始状态”。没有原始状态,后面曲线漂了,你都不知道从哪儿找。
跑合台上,听的是“变化”
空载跑完,加载。负载通常从百分之几十往上加,不是一下子顶满。为什么要慢慢来?齿轮和轴承需要磨合,油膜需要建立。温度是最诚实的。刚开始箱体摸上去温吞,过一会儿,轴承座附近开始烫手。注意,不是越凉越好。太凉,可能负载没加上;太烫,又可能是油位太高、散热不够、轴承预紧太大。老师傅用手背贴一下,再拿点温枪。手背是粗筛,温枪是记录。两样都用。 振动测点一般打在轴承座径向。传感器用磁铁吸住,或者用胶粘。磁铁方便,但高频信号会打折。测的时候别站在盖板薄壁上,那测的是盖板的呼吸,不是轴承的脉搏。看趋势,不看单点。同一台机器,从空载到满载,振动值往上走一点正常。突然翻倍,或者某个频率分量冒尖,就得停。别心疼那点电费。继续跑,可能把轴承跑成麻点,把齿面跑成搓板。
拆开一台异响箱,毛病往往不在齿轮

作者|制造
排版|制造
审核|知知