 大讲堂
夏天进车间,第一口空气是切削液那股甜腥味。
走到总装线尾巴上,声音忽然变了。前面全是气动扳手的哒哒声,到这儿,变成一片低沉的、拖着长尾巴的嗡——一排铁架子,每层架着一台刚拧完螺栓的减速机。
老师傅不怎么看屏幕。他把手背贴在箱体侧面,停三秒,缩回来,换个位置再贴。像在摸小孩的额头。
这十分钟,就是功能测试。
很多人对它的想象是:通上电,能转,完事。差得有点远。
“能转”两个字,藏着多少事
空载转和带载转,压根不是同一个东西。
空载的时候,齿轮只是互相蹭着玩,齿面刚碰上,油膜薄薄一层。载荷一压上去,齿面接触区、轴承预紧、箱体变形,全都跟着变。所以正经的测试台,很少只让机器空跑。
加载的法子不少。最省事的一种叫对拖——两台减速机背靠背接起来,一台当驱动,另一台反过来当发电机,把能量吃掉再送回母线。听着绕,其实就是让能量在内部兜圈子,电网只管补个损耗,省电省得离谱。
也有上磁粉制动器、水力测功机的,看产品大小和扭矩量级来挑。
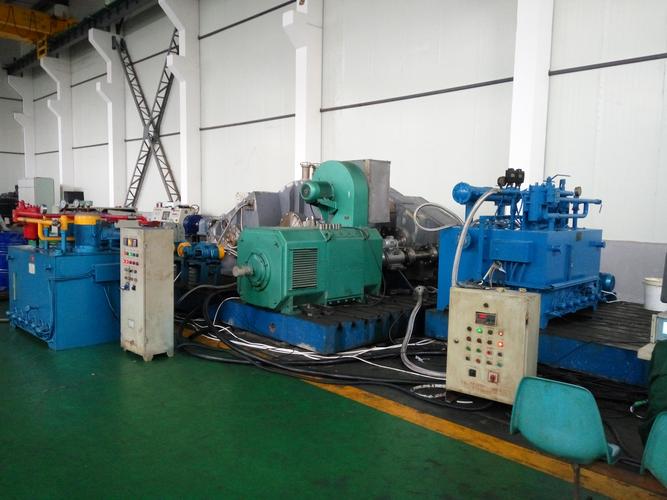
开始跑之后,要盯的东西就多了。
油温。轴承位温度。噪声。振动。输入输出的转速和扭矩。有的还要接气密或者油路保压。
温度这块,传统做法是贴热电偶,或者拿红外枪打一枪。可你在产线上常能看见老工程师拿手背去蹭轴承座。为什么用手背?手心磨得厚,不敏感,而且真碰上烫的,手背会自己缩回来——身体比脑子快。土办法,正规台架不会拿它当数据,但当快速筛选,好使。
噪声更讲究。不是掏个手机装个分贝软件就行。测之前背景噪声得压下去,麦克风离箱体多远都有说法,贴太近,测到的其实是局部气流。真正要看的是频谱。一根啮合频率的尖峰旁边,如果冒出等间距的小边频带,那基本能猜到齿面上有磕碰,或者装配偏心。
振动传感器一般用磁座吸在轴承座上,时域、包络、频谱三样对着看。
还有个现实问题:产线节拍不等人。有的产品只允许在台架上待两分钟,那你就得在最短时间里抓住最关键的那几个点,剩下的交给抽检。判定上下限从哪来?设计计算给一部分,试制样件的实测数据给一部分,再往后是历史批次慢慢攒出来的带子。
一个异响,能拆出好几种病
新人最爱问:空跑不响,是不是就没毛病?
不一定。有些问题,恰恰是带上负载才肯露头。
见过这么一档子事:某个工位下来的机器,测试台上噪声普遍偏高。先怀疑齿轮加工,拆了几台量齿形,公差带里躺得好好的。又查轴承,也没事。折腾半天,毛病出在压装工序——换了一批密封垫,厚度差了那么一丝,看着不起眼,却把轴承的预紧力悄悄顶大了。
预紧一过头,温升就快,噪声跟着上来。链条上每一个很小的偏差,都会在机器转起来之后被放大好几倍。
常见的对应关系,大致是这样:齿面点蚀或者剥落,高频噪声加边频带,频谱上能看出调制;润滑不足或者预紧过猛,最直观的就是温度,跑不了几分钟就烫手;同轴度没做好、装配歪了,一倍频、二倍频会突然冒尖。
当然,实际很少只犯一种病,往往是几个因素叠在一块儿,像老房子漏水,你以为问题在屋顶,其实是墙缝。

测试台自己也会撒谎

这点最容易被忽略。
台架上的工装夹具、联轴器、传感器,全都会污染数据。联轴器两端对不齐,被测件的振动曲线里就混进了联轴器自己的东西。你以为机器有病,其实是台架有病。
所以台架得定期“打标准件”。找一台已知合格的机器上去跑一遍,看数据是不是落在它该待的那条带子里。带子一漂,先修台架,别急着拆产品。
还有个更隐蔽的:连着跑几台之后,台架自己会热起来,环境温度、油温、传感器零点都会动。上午测的和下午测的,未必是同一个台架。
说白了,功能测试不只是测产品,它同时也在测你这套东西本身靠不靠谱。
有人问,那到底该信人还是信设备?
我的看法是,设备负责把数据记得足够细,人负责判断这些数据到底在说什么。手背缩回来那一下,没什么玄学,它只是把很多年攒下来的经验,存在了皮肤里。
作者|制造
排版|制造
审核|柚子