 大讲堂
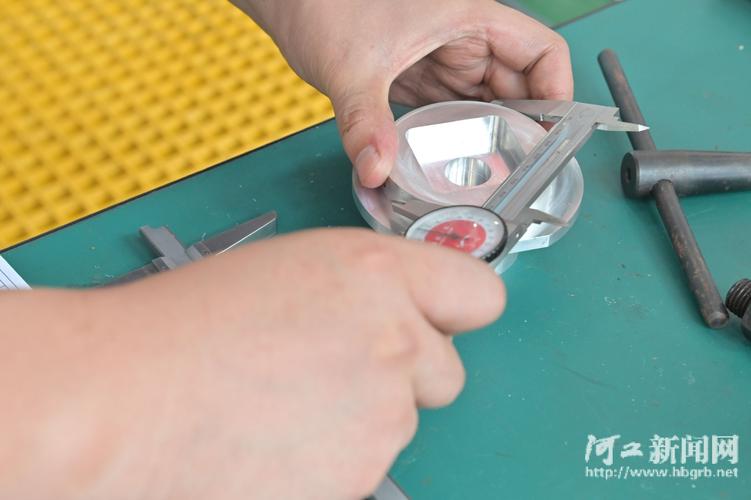
那天下午,老王把手里那把数显卡尺往工作台上一摔,声音不大,但整个班组的人都抬头了。“又差了五丝。”他嘟囔了一句,拿起那个刚铣完的铝件,对着光眯起眼睛看。五丝是什么概念?一根头发丝大概七八丝。也就是说,这个零件的某个部位,比图纸要求的尺寸,细了不到一根头发的距离。
没人说话。车间里只有空压机嗡嗡的低鸣和远处一台加工中心换刀时“咔嗒”一声脆响。这种时刻,尺寸检测这件事,就不再是质检员表格上那个冷冰冰的“合格/不合格”,而是一个零件从毛坯到成品之间,最后一道也是最较真的一道坎。
卡尺量不出真相的时候
很多人以为,尺寸检测就是拿把卡尺夹一下,读数,完事。我刚入行那会儿也这么想。直到有一次,我用同一把卡尺量同一个零件,上午量出来是正的,下午量出来是负的。我以为是卡尺坏了,拿去计量室校准,人家说卡尺没问题。问题出在我手上——上午手凉,下午手热,卡尺的尺身热胀冷缩,零点漂了。当然这是个极端例子,但道理很实在:测量工具本身会变,测量的人也会变。
车间里最怕听到的话是什么?“差不多。”差不多是差多少?差不多能装进去吗?能。那拆下来再装一次呢?可能就装不进去了。尺寸检测的本质,不是判断零件“好不好”,而是判断它“能不能用”。这两个说法听着像一回事,其实差远了。一个零件尺寸超差了,但装配的时候偏偏能用,而且用得住——这种情况在单件小批量生产里不算罕见。反过来,一个零件所有尺寸都在公差带里面,装到机器上就是别劲,拆下来一量,某个形位公差超了。这种事,卡尺量不出来。
所以老王摔卡尺那一下,不是矫情。他是在跟一个看不见摸不着但又真实存在的“尺寸场”较劲。这个场,由材料的内应力、机床的热变形、刀具的磨损、装夹的微小位移共同构成。你要做的,是在这个场里,把一个铁疙瘩切成图纸想要的样子,然后证明给它看。
从毛坯到成品,尺寸是怎么被“盯”出来的
跟老王待一天,你就会发现,尺寸检测根本不是最后那一下。它从一开始就开始了。
毛坯进厂,第一件事是划线。平台、高度尺、划针盘,在灰扑扑的铸件表面划出基准线。这时候的检测,是“看余量”。哪个面留的加工余量够,哪个面可能一刀下去就露黑皮,老师傅拿眼睛一扫就有数。接下来是粗加工,机床轰轰地铣,铁屑卷着热气往下掉。粗加工完的零件,尺寸通常离最终要求还差几十丝到几个毫米,这时候的检测,是“找正”。用百分表吸在主轴上,表头抵住零件表面,慢慢转一圈,看指针跳不跳。跳多少,就往哪边敲一敲。
然后是精加工。到了这一步,尺寸开始往公差带里收。精加工用的刀具、转速、进给,都跟粗加工完全两码事。这时候的检测,是“盯梢”。操作工守着机床,加工完一个,拿下来吹干净,放到大理石平台上,用千分尺或者气动量仪测。测出来的数,如果靠近公差上限,下一件就得把刀补调一点。调多少?通常是超差量的一半。这个“一半”没有公式,就是手感。
最后才是终检。终检用的量具通常更精密,有时候还会上三坐标测量机。三坐标那东西,探针在零件表面慢慢爬,每碰一个点,机器就记一个坐标。几十上百个点连起来,软件里就画出一个虚拟的零件轮廓,跟图纸上的理论轮廓一比对,哪个面高了,哪个孔歪了,清清楚楚。我见过一个老师傅,三坐标打出来的报告他看不懂,但他能用手摸一下零件表面,说“这个面有点鼓”。后来一看报告,果然,中间比边缘高了不到一丝。一丝,千分之一毫米。你说他的手是什么做的?

那些让人半夜睡不着觉的尺寸问题
尺寸检测最折磨人的,不是量不准,而是量准了之后发现的问题。我印象最深的一次,是一批轴类零件。图纸要求外圆公差是负两丝到负五丝。也就是说,这个轴要比名义尺寸小一点,装到轴承里才有间隙。加工完了,抽检几件,都在公差带里,挺好。结果整批装到机器上,有一半转起来发涩,手一拨就停。拆下来一量,外圆尺寸没问题。问题出在圆度上。
圆度是什么?你拿圆规画个圆,理论上每一点到圆心的距离都一样。实际加工出来的轴,截面可能是个椭圆,或者是个三棱圆——像圆珠笔里那个小弹簧的形状。这种形状误差,用千分尺量外圆是量不出来的,因为千分尺只卡一个方向。你换个方向再卡一下,可能就差了一两丝。轴承是圆的,轴是椭圆的,装进去之后,接触面就那几个点,转起来当然涩。后来怎么解决的?换了一批材料,改了切削参数,又给机床换了新的主轴轴承。折腾了一个礼拜。
还有一次更邪乎。一批箱体零件,镗孔。孔的位置度要求很高,几个孔之间要平行,还要跟基准面垂直。加工的时候用的是加工中心,理论上精度足够。但装配的时候就是装不上,螺栓孔对不齐。查来查去,发现是机床的几何精度出了问题——主轴跟工作台面不垂直了。这个误差平时看不出来,加工单件的时候可能正好抵消,但加工批量的时候,每件都往同一个方向偏,累积起来就大了。修机床的师傅来了,拿方尺和百分表一打,果然,主轴歪了大概三丝。三丝,在机床没变形之前,谁看得出来?
这类问题多了,你就会明白,尺寸检测报告上那些数字,其实是在跟你讲一个故事。这个故事里有刀尖划过金属的声音,有冷却液浇在工件上冒出的白烟,有操作工手指上沾的油污和铁屑。数字是故事的结尾,但故事的起因和经过,得靠经验去还原。
所以老王摔完卡尺之后,他没急着改刀补。他先把零件拿到大理石平台上,用杠杆百分表打了打平面度,又拿内径百分表捅了捅孔,最后才回到机床边,把刀拆下来,用放大镜看了看刀尖。果然,刀尖上崩了一个极小的缺口。那个缺口,用肉眼几乎看不见,但切出来的零件,尺寸就是差那么几丝。
你看,尺寸检测这件事,量的是零件,修的是人。它逼着你把每一个细微的变化都当回事,逼着你从一堆毫无生气的数字里,听出机器的喘息和刀具的抱怨。干久了,你走到一台机床旁边,听它切削的声音,就能大概猜出尺寸会往哪边跑。这事说起来玄,其实就是耳朵和手,替眼睛干了活。
作者|制造
排版|制造
审核|安然