 大讲堂
第一次进焊装线的车间,耳朵是不适应的。不是吵——是那种闷响,砰、砰,间隔很短,像有人在一只铁皮箱子里拍巴掌。空气里飘着一股金属粉末混着冷却水的味道,不算好闻,但很上头。
我那天是跟着老周进去的。他在焊装干了十来年,走路有个习惯:两只手永远揣在兜里。我问他为什么,他说,这条线上的夹具和机器人不认人,你手伸出去,它不管你。
白车身不是“焊出来”的,是“固定出来的”
很多人以为焊装线的核心是焊。错了。或者说,不全面。
真正决定一台车尺寸精度的,是那些看起来笨重、黑乎乎、到处长着销子和夹爪的铁架子——焊接夹具。钣金件冲压出来其实是软的,有弹性,会回弹,你不按住它,它自己就跑。夹具做的事情特别朴素:把几百块铁皮固定在“正确的位置”上,让焊钳在这个位置上把电流压过去,熔出一颗焊点。
所以一条焊装线,说到底是在跟毫米打架。差个一两毫米,门关不严、缝子宽窄不匀,到了总装怎么调都别扭。老周说,调车调不好,很多时候压根不是焊的问题,是你一开始就没夹对。
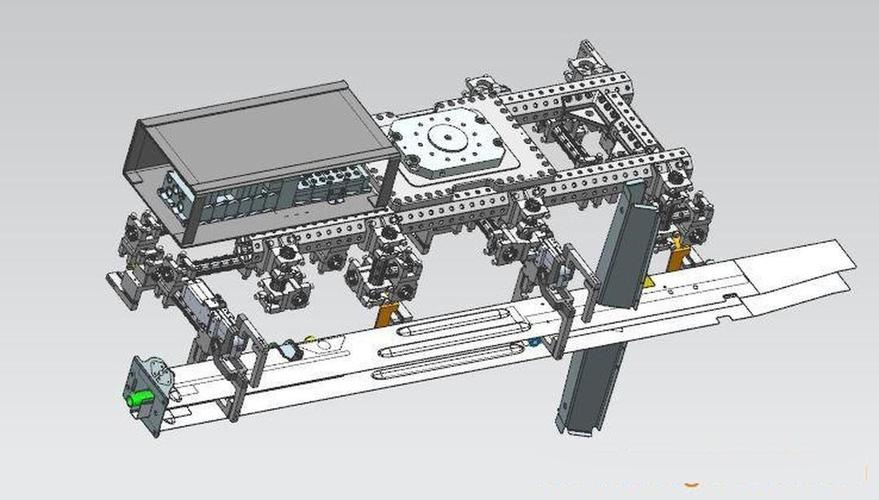
定位销是个小东西。手指粗,尖头,插进钣金件上的孔里。它不起眼,却是整条线的“基准”。销子磨了、孔被拉大了,整台车的尺寸就跟着漂。老周说他追过一个车门缝隙的问题,追到半夜,是一根销子磨掉了一点点,肉眼几乎看不出来。
这就是焊装线的脾气:越不起眼的地方,越要命。
焊钳不是夹子,它像一支会累的笔
点焊的原理不复杂。两块钢板叠在一起,两边各伸过来一个铜电极,加压,通电。电流在接触面附近的电阻最大,温度一下冲上去,金属熔了,形成一个杏核形状的小熔核。断电,冷却,一颗焊点就留在里面了。
一颗焊点,大概一秒多。一台白车身,通常几千颗。
那难在哪?难在电极帽会磨损。铜头在高温高压下反复顶,端面会一点点变形、变平,甚至粘上锌层。磨损之后接触面积变大,电流密度往下掉,熔核就长不够。面上看,还是那颗焊点,还是那簇火花,里面可能是虚的。

这种问题,外观检查基本查不出来。要靠拆检、靠超声波、靠参数监控。所以焊装线上有个挺有意思的现象——精修和检测工位的人,反而比焊接工位更紧张。
我见过一次返修,工人拿凿子一样的东西去撬焊点,看它撕不撕得开。撕开的时候是拉丝、带母材,说明熔透了;如果干干净净地分成两片,那这颗就白焊了。这动作看着糙,其实很讲究。
话说回来,现在的机器人焊钳大多带伺服和自适应,压力、电流、时间都能调,电极修磨也是自动做的。可机器再聪明,它只知道“我按了”,不知道“我焊到了”。
线停了,怎么找凶手

焊装线最怕停。它不像机加工,一台机床坏了,别的还能干。焊装是一条链,节拍卡得死死的,一个工位停了,后面全在等。
停线的报警通常只告诉你“哪里停了”,不告诉你“为什么停”。找原因跟破案差不多。
先看工件是不是没到位——夹具没夹紧、销子没插进去、上一个工位漏放了件。再看机器人——焊钳打不开、电极粘住了、本体丢了零位、线缆磨断。然后看输送——积放链卡住、滑橇(托着车身跑的那个小车)定位不准。
我印象最深的一次:线停了二十多分钟,所有人都在查机器人报错,结果是某个夹具的气管被飞溅的焊渣烧穿了,气缸压力不够,夹爪没完全合到位。传感器测得到位,就报了个“未夹紧”。你从报警上看,一点线索都没有。
老周当时的做法特别土:他挨根摸气管,摸到一根软的、有点瘪的,就找到了。
这也是我不太迷信“数字化看板”的原因。数据能告诉你异常,但现场的声音、气味、温度、手感,往往更快。一个老师傅站在线边,听机器人有没有异响,听气缸排气的声音对不对,鼻子闻有没有烧焦味——这套本事,一时半会儿还真替代不了。
最后聊两句

有人问我,焊装线是不是全自动的,一个人都不用?
不完全是。自动化程度确实高,上下料、搬运、焊接基本都是机器人在干。但有一种人很难省掉:调尺寸的、修焊点的、处理异常的。因为这条线的核心矛盾,从来不是“能不能焊”,而是“误差怎么控住”。
误差来自冲压件,来自夹具,来自机器人的重复定位,也来自焊接时的热变形。它会叠加,会漂移。机器的任务是把标准动作做一万次,人的任务是——发现第一万零一次不对劲。
还有人问,为什么焊装线看着那么乱,到处都是架子、线、气管?
因为它是“按工件长出来的”。夹具是围着钣金件做的,机器人是围着焊点位置摆的,气管是绕着夹具走的。它不像装配线,先设计好再摆进去;它是先有一块铁皮,然后所有东西才围着它长出来。乱,是有理由的乱。
离开车间的时候我耳朵还在嗡嗡响。老周把烟掐了,说了句我到现在还记得的话——
“车身是焊出来的,可尺寸,是守出来的。”
作者|制造
排版|制造
审核|乐乐