 大讲堂
夜班进车间,先别说话。耳朵里全是哐当、嘶嘶、还有冷却液打在地面上的啪嗒声。老周把一筐齿轮毛坯往工位上一墩,冲我抬下巴:看屏幕。屏幕上,一个灰扑扑的金属圆盘正慢慢转。忽然,一条细红线被框住。报警灯黄了一下。剔料气缸噗地一推,零件掉进废料槽。老周说,这玩意叫缺陷检测。听起来很高级,对吧?其实它每天都在干一件很憋屈的事——替人眼,找那些“差一点看不出来”的毛病。
先别急着调算法,看看光
新手最容易犯的错,是以为缺陷检测就是买台相机,往产线上一架,图像进去,结果出来。真到现场,第一句话通常不是问算法,而是问:光怎么打?
我见过一个工位,相机没换,镜头没换,算法参数也没动。只是把环形光往前挪了两指,图像里原本糊成一片的划痕,突然变成一条深沟。操作工说,神了。老周撇嘴:神什么神,是光角度变了。
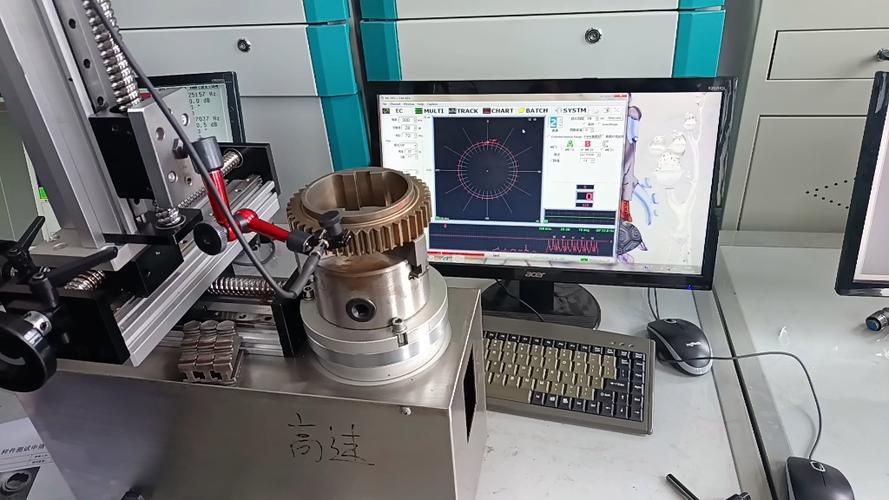
很多产线用的光源,讲究起来能写一本书。低角度光适合照划痕,光贴着表面掠过去,凹凸就拉出影子。同轴光适合看平面,反射均匀,脏点黑点容易跳出来。背光呢,看轮廓、看缺料、看孔洞,零件像剪纸一样变成黑影。可现场不是实验室。油膜、水渍、氧化皮、铁屑,全在跟你捣乱。
有次我蹲在传送带边,拿手电斜着照一个轴承套圈。肉眼看挺光溜。手电一斜,细密纹路全出来了。可相机装的是正面光,拍出来白花花一片。算法不傻,但它看到的就是白花花。于是好件被踢,坏件放行。你说气不气人。这行有句话,成像不好,算法背锅。其实很多误报漏报,根子在光。
相机不是眼睛,它更像一个死心眼的尺子
人眼很聪明。看一个零件,觉得差不多就行,大脑自动补全。相机不。它只认像素、灰度、对比度。你让它看裂纹,它不会“感觉”,它只比较数值。所以镜头景深、曝光时间、产线震动,全都影响结果。工件没停稳,图像拖影。镜头脏一点,对比度掉一截。环境光从窗户漏进来,阈值就得重调。

常见的缺陷检测,大致分两类。一类靠传统算法,边缘、阈值、模板匹配,像拿卡尺量。另一类靠深度学习,像带出来的徒弟,见过很多坏件,能认。但徒弟也怕没见过的情况。换批材料、油膜厚度变了、灰尘多了,都能让它犯迷糊。所以别指望一套参数吃遍所有班次。温度一变,冷却液雾一飘,图像就可能变脸。
我们蹲在设备旁边调曝光,像给老式相机对焦。太亮,划痕被冲掉。太暗,噪点冒出来。老周说,相机不是来找漂亮的,是来找稳定的。这句话我记了很久。
误报和漏报,哪个更疼?

这问题一问,现场人会沉默。误报,好件被踢,老板心疼。漏报,坏件流到客户,更疼。产线通常要平衡。有的工位宁可多踢一点,也不能放过裂纹。有的工位反过来,因为好件太贵,踢多了肉疼。
有回一个工位总在凌晨误报。白天好好的。夜里温度降,镜头结露?不是。是冷却液雾气飘到镜头上,薄薄一层。图像对比度降了,算法以为有脏污。处理办法也不玄:加气帘,改光源角度,把阈值收紧一点。折腾完,天也亮了。
新人爱问,能不能做到零漏检?老师傅一般不正面回答。他会说,除非你别生产。缺陷检测不是神仙,它是概率和成本的妥协。另一个问题,为什么不用人眼?人眼会累,会走神,会今天觉得行明天觉得不行。机器不会累,但也不会变通。所以现在的产线,很多是机器先筛,人再复判。机器负责快,人负责怪。
从车间出来,耳朵还在嗡嗡。老周摘下手套,说这一行,别光盯屏幕。要盯光、盯料、盯震动、盯温度。缺陷检测这几个字,拆开看,缺的是信息,陷的是工艺,检的是耐心。说完他去关气阀了,留下我在那儿看废料槽里那几个被踢出来的齿轮。有的确实有裂纹。有的,也许只是光没打好。
作者|制造
排版|制造
审核|乐乐