刚推开翻砂车间的门,热浪“轰”一下裹着旧砂的土味砸在脸上。鞋底子沾了块半干的型砂,硬邦邦硌得脚心疼。我站在门口愣了两秒,突然想起刚进厂当学徒那会,第一次进车间,被这股热浪冲得连退三步,师傅在后面笑我“没见过世面”。
你以为的“浇铁水”,其实是跟砂子讨价还价
好多没进过车间的人,对铸造的印象就是把融化的铁水倒进模具,等凉了敲开就完事。
哪有那么简单。
你伸手摸过刚舂好的砂型不?指节敲上去,声音闷实发沉的才是合格的。要是敲着发脆,像敲干土块似的,那这型基本废了——浇进去的铁水温度上千度,碰到没紧实的砂层,瞬间就能把砂粒烤得崩开,混在铁水里形成粘砂,磨都磨不掉。
我学徒那会就栽在这上面。那时候年轻,总觉得舂砂就是个力气活,抡着砂冲子瞎砸就行,边角的地方偷了懒没打实。结果那天等钢水浇进去,没半分钟,就看见砂型缝里往外冒火星,顺着地面淌出一长条凝固的钢条。最后出来的铸件,边角全是嵌在里面的砂粒,我拿着砂纸磨了整整三天,胳膊酸到拿不住筷子。
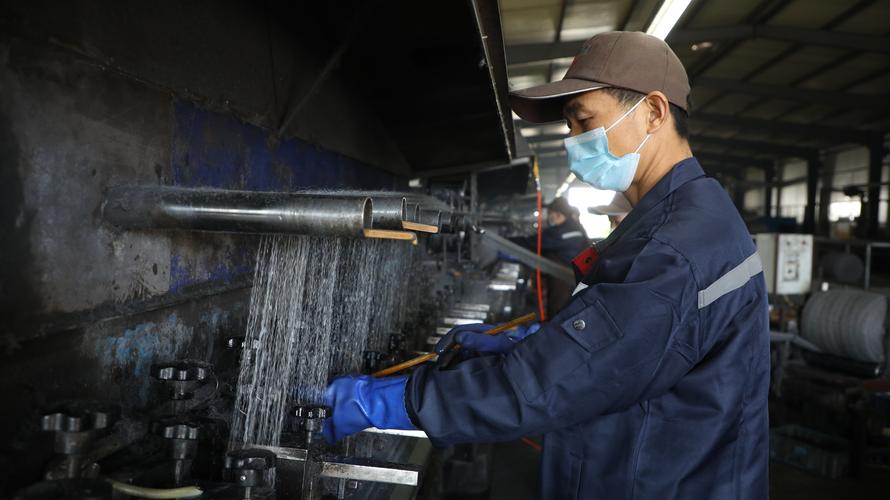
说实话,铸造工艺里最磨人的从来不是算尺寸、配成分,是你得跟手里每一粒砂子较劲。砂的湿度多少?粘土比例多少?排气道扎多深?这些数字手册上都能查,但真到车间里,今天刮风、明天回南天,数字就得跟着调。就拿湿度说,梅雨季的砂抓在手里能成团,一捏就碎;大太阳天的砂干得散,抓都抓不住,你要是照着常温下的参数舂砂,保准出问题。
浇进去的那一刻,所有算计都不作数
之前跟着师傅做出口的铸钢底座,提前半个月就算好了收缩率,排好了浇道的尺寸,连合箱的压铁都算好了重量。
结果浇的时候,天车吊着的浇包刚倾斜,就听见砂型里“噗”的一声闷响。
完了。
我们跑过去一看,砂型表面因为温度太高,裂了个小缝,铁水顺着缝往外渗。那时候你算得再准有什么用?没人能百分百预判砂型在千度铁水烘烤下的反应。

很多人觉得精密生产就得是严丝合缝,差一毫米都不行。但铸造这行不一样。你永远要给变数留余地。浇道留宽一点?压铁多压两块?排气道多扎几个?这些不是多余的操作,是干了几十年的师傅攒下的直觉。毕竟铁水不会跟你讲道理,你算得再完美,它该渗就渗,该呛气孔就呛气孔,半分情面都不讲。
我之前见过一个刚毕业的大学生,拿着计算书跟师傅争,说参数全对为什么出气孔。师傅蹲在地上,把那个带气孔的铸件掰成两半,指给他看——哦,原来铁水包里带了点浮渣,堵在了内浇道的位置,气排不出去,就在铸件里憋了个洞。这种事,哪是计算书能算出来的?
那些被磨掉的飞边,从来不是多余的存在
之前有个做文创的朋友找我,说想要做一批铸造的金属摆件,要求“零瑕疵,表面光溜溜的,没有一点飞边”。
我带他去车间看刚从砂型里敲出来的铸件。
他当时就愣了。
在他印象里,铸造出来的东西应该像店里卖的工艺品那样,光滑、精致,哪想到刚出来的毛坯带着厚厚的飞边,表面还有点粗糙的砂痕,拿在手里沉甸甸的。我跟他说,这些飞边不是工艺差,是合箱的时候上下型之间难免有缝隙,铁水钻进去就形成了薄边,清砂的时候敲掉就行。那些表面的砂痕更有意思——你能从痕迹里看出来当时浇铸的温度,砂型的紧实度,甚至当天车间的湿度。
不过话说回来,现在确实有很多精密铸造的产线,出来的铸件尺寸精度能控制在头发丝那么细,几乎不用后续加工。但你要是真蹲在传统翻砂的车间里待半天,就会明白那种带着温度的糙感,有多难得。没有那么多精准的传感器,全靠师傅手里的经验,一砂一砂打出来的型,浇出来的件,哪怕带着点小瑕疵,也是活的。
前几天路过车间,又碰到刚进厂的小徒弟,蹲在砂型旁边敲来敲去试紧实度,跟我当年那会一模一样。风从车间窗户吹进来,带着点铁水的热乎气,突然觉得,这行干了这么多年,好像也没腻。
作者|制造
排版|制造
审核|小北