刚掀开门帘那股热浪直接糊脸,混着氧化皮烤焦的铁腥味,耳边是空气锤砸在砧子上的闷响,震得脚底板发麻。
很多人第一次进锻造车间,都觉得这活没技术含量——不就是把铁块烧红了,拿锤子砸成想要的形状吗?
错。
大错特错。
你以为的“砸铁”,其实是在给金属“顺骨头”
我刚进车间那会,师傅拿了个断成两截的连杆摆在我面前,断口粗得像没磨过的粗砂糖,颗粒感扎手。他说这就是没锻透的料,看着形状跟合格件一模一样,内部的晶粒还是铸态的乱麻结构,有缩孔,有裂纹,装到设备上跑不了多久就得断。
锻造的核心从来不是把铁块砸扁,而是重塑金属内部的晶粒排布。就像你揉硬邦邦的冷面团,一开始里面全是干硬的面疙瘩,反复揉压之后,硬疙瘩碎了,面筋顺着你揉的方向排得整整齐齐,最后蒸出来的馒头才筋道,不会一捏就散。金属也是一样,烧到合适的温度,反复锤打、延展,把原来粗大的铸态晶粒打碎,把内部的气孔、缩孔压合密实,让晶粒顺着零件后续要受力的方向排布,这样做出来的零件,抗冲击、耐疲劳的能力才够格。

热风吹得人眼睛发疼。锤声每落一下,站在旁边都能感觉到砧子的震动顺着鞋底往上爬。氧化皮被锤得飞出来,落在工作服上烧出一个个小洞,干这行的人,工作服上没有几个洞都不好意思说自己在锻造岗待过。干了三十年的锻工师傅,手里的夹钳翻钢坯的动作快得像翻煎饼,根本不用刻意数锤数,下锤的力度刚好能把晶粒打碎,又不会把钢坯砸裂。
最容易出问题的,从来不是砸的那一下
很多人觉得锻造的难点就是下锤的力度,其实真不是。我刚当技术员那会,盯着加热炉的料温走神了三分钟,等反应过来的时候,炉里的钢材已经烧过了头。夹出来往砧子上一放,轻轻一敲就掉碎渣,表面的氧化皮一蹭就往下掉。
过烧的钢材是没法通过后续热处理救回来的。晶界都被烧化了,就像蒸馒头把皮都蒸焦了,里面的结构全松了,哪怕你再怎么砸,也恢复不了原来的强度,只能整根回炉。那天被师傅追着骂了半条生产线,现在想起来还脸热。
除了温度,锤的节奏也有讲究。不能一上来就用最大的劲砸,得先拿轻锤把钢坯表面的氧化皮敲干净,再慢慢加力延展。要是上来就往死里砸,硬邦邦的氧化皮会被砸进钢坯表面的浅坑里,后面机加工要多磨掉好几个毫米,白浪费材料不说,零件表面还容易藏着细微的裂纹。
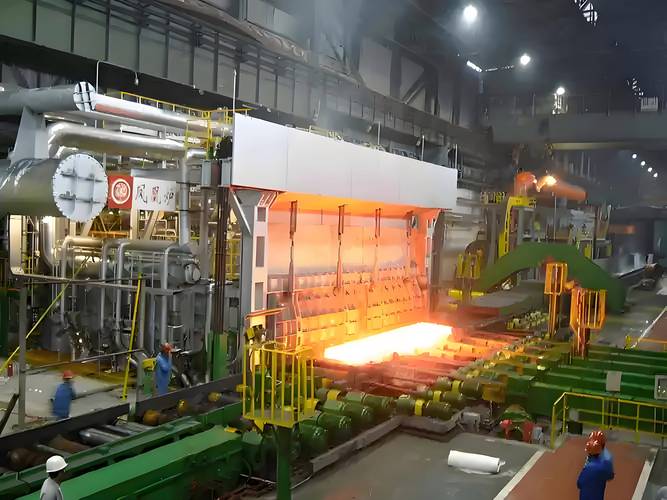
钢坯在炉里的颜色也有讲究,亮黄的温度够,暗红的温度不够,亮白的就是快烧过了。老师傅不用拿测温枪,眼睛瞟一眼炉口的颜色,就知道料能不能夹出来打了。
为啥同样的零件,锻出来的就是比铸的贵三倍?
车间里有个做了二十多年检验的老周,每次拿金相显微镜看铸件的断口都摇头。同样做一个变速箱的齿轮坯,铸件看起来跟锻件尺寸差不多,重量还轻点,价格能便宜三分之二。但是显微镜下看,铸件内部全是细小的缩孔,晶粒乱得像一团没理顺的毛线,装到重载卡车上拉着几十吨货爬坡,跑个十几万公里,齿面就开始掉渣,严重的还会直接打齿。
锻件的疲劳强度通常比同材质的铸件高两倍以上。那些顺着受力方向排布的晶粒,就像给零件加了一层看不见的钢筋,哪怕承受反复的冲击载荷,也不会轻易开裂。不过话说回来,贵从来不是没道理的——你想啊,要是车在半路上因为齿轮断了抛锚,拖一次车的钱够买十个锻件了,哪个划算?
下午三点的锤声又响起来。红热的钢坯被夹钳翻了个面,溅起的氧化皮像细碎的火星落下来,砸在地面上滋滋响。没人会特意去数这一锤要多大力度,干了几十年的老师傅,眼睛瞟一眼钢坯的颜色,夹钳碰一下的手感,就知道下一下该用多大劲。
这哪是砸铁啊。
这是跟金属打交道的老手艺。
作者|制造
排版|制造
审核|乐乐