2026-10-30 03:52:12
作者:
制造
刚进车间的时候我以为外观检测就是坐那对着灯瞅两秒。
真蹲了三天才知道。
这工位的人眼都快练出鹰的度数。
以前的老线,全靠人盯。
40瓦的白炽吊在工位正上方,亮得晃眼。工人坐硬板凳上,拿镊子夹着塑料外壳翻来覆去看,一天8小时,到下午三点之后,盯着零件的眼都发花,0.1毫米的划痕都能漏过去。有次整批的外壳漏检了表面缩痕,拉到客户那边被退了三卡车。车间主任在走廊骂了半小时,嗓子都哑了。
别信什么“人眼比机器准”的鬼话
到现在还有干了十几年的老班长嘴硬,说机器哪有人灵,什么斜光下的细微流痕,机器根本认不出来。
真不是。
上次我们换了新的视觉检测台,头三天调参数的时候,我跟调机的师傅蹲在台边,盯着屏幕上的像素块数。人眼要凑到离零件5厘米才能辨别的细微流痕,屏幕上一拉对比度,直接标成醒目的红框,速度比人快十倍都不止。
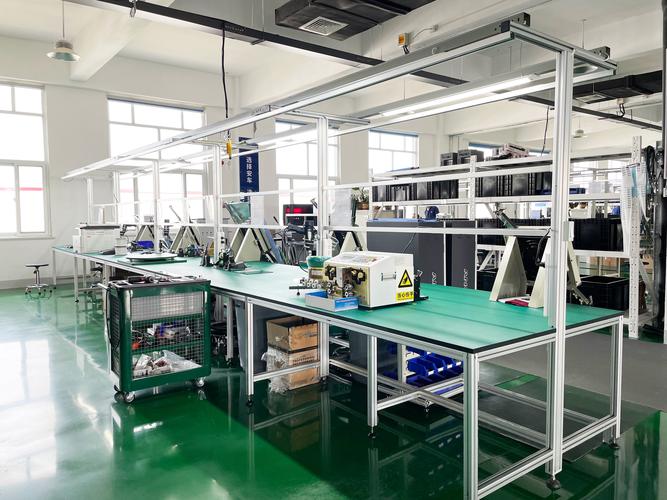 车间老线人工外观检测工位灯架下的零件分拣场景
你以为的“看一眼”,其实是拆成了八道碎动作
别觉得外观检测就是抬眼瞅一下表面。
你拿到的那个没有飞边、没有划痕、印字清晰的塑料外壳,从传送带上滑到检测位开始,每一步动作都是卡着秒算的。
传送带停稳的瞬间,顶针把零件抬到固定高度,半毫米都不能晃——晃一下拍出来的图全是虚的,等于白干。
上方的环形灯先打正光,拍第一张,筛查有没有明显的缺损、缺料。
侧边的条形灯斜着打45度光,拍第二张,找那些藏在棱角位置的细微划痕、顶针印。
底下的背光从零件缝隙透上来,拍第三张,看壁厚有没有不均,有没有内部的气泡透到表面。
这整套动作下来,连1秒都用不了。
最容易掉链子的从来不是镜头,是固定零件的治具。有次我们换了批新的塑料治具,看着跟老款尺寸严丝合缝,结果连续三天检测准确率掉了15%。查了半天才发现,新治具的表面粗糙度不对,反光比老款亮了好几个度,拍出来的图上全是杂光——系统要么把反光斑当成划痕乱报警,要么把真的划痕给反光盖过去,直接漏检。当时调机的小伙蹲在设备旁边,拿细砂纸把治具表面磨了整整两小时,磨完指缝里全是黑塑料屑,说早知道当初就不图省事买现成的。
 工业视觉外观检测设备环形光源打光拍摄零件的工作场景
那些被系统误判的“假瑕疵”,才是最磨人的
 那些被系统误判的“假瑕疵”,才是最磨人的
说出来你可能不信,现在的自动外观检测系统,十次报警里有三次是冤的。
零件表面沾了个从空气里飘下来的浮尘,系统直接标成划痕。
零件边缘的脱模油没擦干净,留了个半透明的印子,系统认成了流痕。
甚至有时候车间空调吹出来的风,把零件吹得歪了半毫米,拍出来的图偏了位置,系统直接判定零件不合格,给踢到废品框里。
我上次跟线的时候,就亲眼见着个新来的操作工,把废品框里的零件倒出来挨个擦。擦完一看,全是好的,连个印子都没有。他当时那表情,跟捡了半筐硬币似的,转头就跟班组长吐槽,这系统怕不是个高度近视。
很多人觉得上了自动检测,就能把人全撤了省成本。哪有那么好的事。
现在的产线,检测工位还是得留个人。不是让他去挨个翻零件看好不好,是让他盯着系统的判定结果,把那些被误判的好零件捞回来,把那些系统没认出来的真坏件挑出来。干久了的师傅,看一眼系统弹出来的红框,就知道是真的有问题,还是又飘了个灰尘上去——毕竟系统是死的,它不知道今天车间的空气湿度是多少,不知道昨天换的脱模油浓度高了一点,不知道上周刚换的灯亮度比之前暗了两成。
有次我们把检测灵敏度调得特别高,想把所有的小划痕都抓干净。结果一晚上剔出来的“坏件”,比之前人工检测三天剔的都多。车间主任看着废品框堆得跟小山似的,脸都绿了,说这哪是检测,这是直接把好零件当垃圾扔。后来把参数往回调了三档,留了点容错的空间,算下来,漏检率跟之前人工盯的时候差不多,但省下来的人工,够两个班组的人轮休。
昨天我路过检测工位,看见那个之前磨治具的小伙,正趴在屏幕旁边,拿个小棉签擦镜头上的浮尘。旁边的传送带上,一个接一个的塑料外壳滑过去,灯亮一下,屏幕闪一下,合格的零件顺着传送带往下走,准备打包发走。
你平时拿到手里的时候,可能根本不会注意到,这一个小小的外壳,在传送带上停了那半秒钟,被三个角度的灯照过,被系统扫了三圈,被留的那个师傅瞟了一眼。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:在外观检测工位蹲了三天,我才知道你拿到的良品有多不容易
文章链接:https://www.lfdjt.com/p/zhizao/a/14861.html