刚进车间的时候,裤腿上沾的铁屑还没拍干净,就被安环部的小孩追着要危废台账。机油味裹着切削液的淡酸味往鼻子里钻,头顶的排风转得嗡嗡响,地上的油印子踩上去粘鞋底。
先把最蠢的误区掀了
很多人一提绿色制造,第一反应是车间屋顶铺光伏,设备外壳喷成草绿色,墙上贴满碳减排的宣传海报,甚至要专门拉个大屏实时显示碳排放数值。
错得离谱。
说实话,我之前也被这种思路带偏过。觉得所谓的绿色生产,无非是生产完了,废气过一遍活性炭,废水沉到池子里过滤,废渣装成吨袋拉去填埋场——把污染挡在工厂围墙外面,就算交差。直到那年跟收废铁的老周喝酒,他吐槽说我们拉去的铝铁屑,混了半桶切削液,他拉回去还要专门上设备除油,算下来处理成本比铁本身的回收价还高,最后只能象征性给点钱,等于我们花钱请人把”垃圾”拉走。
那时候才反应过来,这种末端补漏的思路,跟你吃完饭擦桌子把骨头扫到地毯下面没区别。根本不是制造环节本身在变绿,只是把污染换了个地方放而已。

真正的绿,是从刀具刀尖上省出来的
真要抠绿色制造的门道,根本不在墙上的海报里,全在机床的刀尖上。
我们之前的数控加工线,切铝合金件的时候,要开着大流量的乳化液喷淋,白花花的液体顺着刀头浇下去,冲掉切屑,带走热量。那时候站在工位旁边三分钟,露在外面的手腕就会沾一层细细的液雾,凉飕飕的粘皮肤,下班洗的时候要搓三遍才能洗干净。每个月换下来的废乳化液,要装整整四大危废桶,拉去有资质的地方处理,光处理费就够给班组发两次奖金。
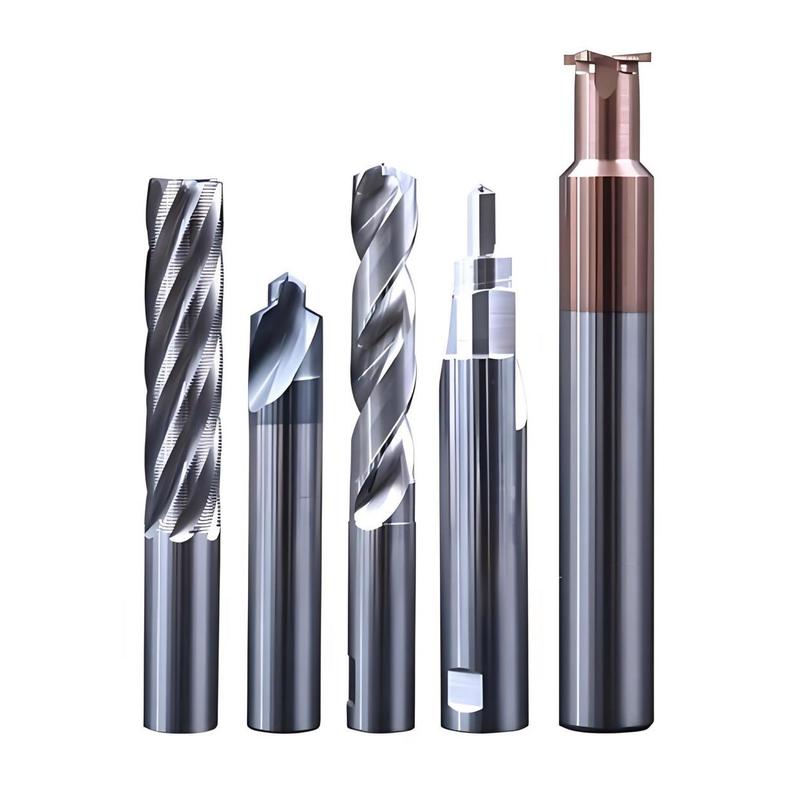
后来我们换了一批带微储油槽的刀具,配了微量润滑的系统。
干式微量润滑切削的原理说穿了一点不玄——就是在刀和工件接触的地方,喷极细的食用级植物油雾,靠刀身开的细微沟槽把油存住,在切削的时候形成一层薄油膜,根本不需要大流量的液体冲。
换完的第一周,我蹲在机床旁边盯了三个班。
没有哗哗的喷淋声了。
工位上的地面干干爽爽,连之前常年积的油印子都慢慢被擦干净了。之前飘在空气里的液雾不见了,排风的负荷都小了一截。最直观的变化是切削液的用量——原来一个月要换一次的大桶乳化液,现在半年都用不完,攒下来的危废,原来四大桶的量,现在半个月才攒小半桶。
别信那些飘在天上的碳口号
经常有搞咨询的人来车间讲方案,一开口就是要上几百万的数字孪生系统,要做全流程的碳足迹追踪,要搞多么高大上的闭环。我每次听都想笑。
哪有那么复杂。
就说我们之前混着油的铁屑,现在因为用的切削液少了,铁屑本身干干爽爽的,装到自带的甩干机里转五分钟,把残存在铁屑里的微量油甩出来,收集的油过滤完还能接着用。铁屑闭环回收的流程说穿了也没什么技术门槛,就是把甩干、压块的工序直接放在车间工位旁边,不用等攒满一仓库再拉去外面处理。甩干的铁屑直接上压块机,压成拳头大的高密度铁饼,硬得能当临时凳子坐。
上次老周来拉货,摸着铁饼一个劲夸,说你们这货现在是顶格价收,一点不压价。算下来,光铁屑回收的收入,加上省下来的切削液钱、危废处理费,半年就把换刀具和压块机的成本赚回来了。
没有搞什么惊天动地的大改造。就是班组几个师傅凑一起,把原来的流程顺了顺,把能省的料省下来,能回收的东西不随便扔。

上周带刚毕业的小孩逛车间,他看着压好的铁饼,又摸了摸机床边干干爽爽的台面,抬头问我,这就是外面说的绿色制造啊?
我给他递了副沾着点机油的劳保手套,让他接了杯机床边直饮的过滤水。
别听外面人吹得玄乎。
你干活的时候少漏一滴油,少飘一点雾,少扔一点能回收的料,车间的环境不呛人了,算下来的成本还降了——这就是最实在的绿色制造。
作者|制造
排版|制造
审核|小准