上周带刚毕业的小徒弟整理车间工具柜,他蹲在地上翻了半会儿,举着个圆乎乎、开着几个豁口的锈钢圈凑到我眼前,撇着嘴问这啥老古董。
我伸手接过来掂了掂——是板牙。
他当时那表情我现在都记得,仿佛我从柜子里掏出来的不是工具,是上个世纪的烧火棍。张口就说,现在CNC车螺纹精度到微米级,谁还用这手动转的玩意啊,慢得离谱。
别拿板牙当”原始工具”,它的容错率是机床比不了的
这话我没接。搁十年前我可能跟他掰扯半天精度指标,现在懒得说。
上个月车间那台重型传送带的固定螺栓滑了,螺纹孔开在底座的凹槽里,离旁边的机架侧壁只剩两指宽的距离。CNC的刀臂伸不进去,拆底座返厂?停产一天的损失够买一整箱顶级高速钢板牙。最后怎么解决的?我摸出个对应规格的板牙,架上铰手,顺着滑掉的牙型转了四圈,重新攻好螺纹,螺栓拧上去严丝合缝,前后花了不到三分钟。
很多人对板牙的误解就在于,总觉得它是效率低的”替补工具”。但在制造现场,只要能套上工件的位置,板牙就能干活——它没有复杂的管线,没有动辄几吨的机身重量,不需要提前打表找正,只要你能伸手够到,它就能在那些机床根本够不着的犄角旮旯里,把滑丝、坏牙的螺纹重新修复好。
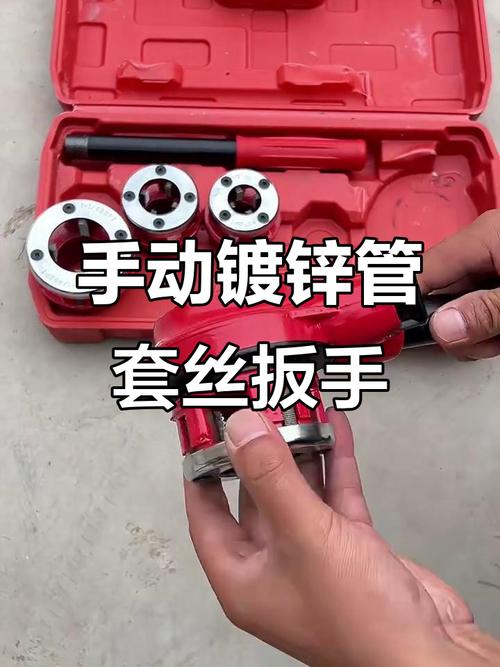
小徒弟当时蹲在旁边看,眼睛都直了。他之前在学校做实验,连个普通轴上的螺纹都要折腾俩小时找正参数,根本想不到这么个小钢圈,能在那么逼仄的空间里三两下解决问题。
说实话,干现场久了你就知道,没有什么工具是万能的。机床适合大批量、高精度的常规加工,可一旦遇到临时修复、位置刁钻的特殊工况,那些看起来”笨笨的”手动工具,往往是能最快解决问题的关键。
板牙拧出来的螺纹,为什么不会轻易滑牙?
很多人觉得手动拧出来的螺纹肯定不准,容易松。真用过的人都知道,板牙做出来的螺纹,咬合度往往比仓促上车床赶出来的螺纹还稳。
原理其实不复杂。你想啊,车床车螺纹是单刃逐次切削,刀具偏个几丝,整个牙型就歪了,后期拧螺栓的时候受力不均,用不了几次就滑。板牙不一样,它是个完整的环形结构,切削刃带自带的引导锥,套上工件的第一圈,几个方向的刃口同时接触工件,会自动顺着工件的圆柱面找正,根本不需要你反复调整角度。
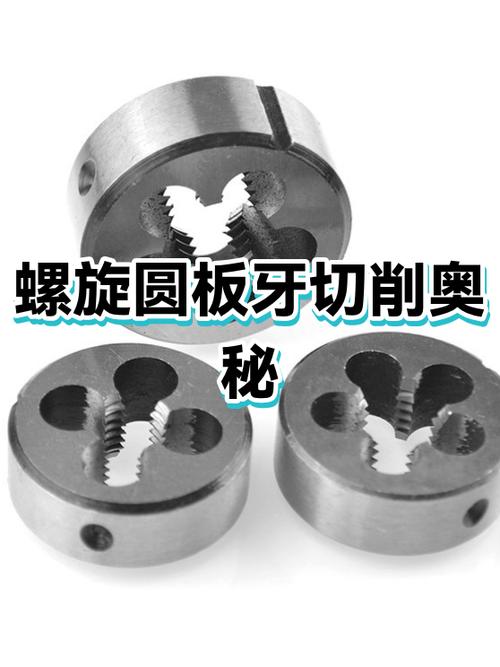
我见过刚入行的小孩用板牙,攥着铰手死命往前转,转个十几圈都不退刀。这都是没摸过现场的瞎搞。板牙上那几个豁口是排屑槽,硬憋着往前转,切下来的铁屑卡进槽里,轻则把螺纹表面拉出深沟,重则直接把刃口崩掉。老钳工用板牙从来都是转三分之一圈,往后退半圈,把铁屑带出来,再接着往前转,动作慢,做出来的螺纹却光滑得像镜面。
好的板牙拿在手里是沉的,刃口摸上去凉丝丝的,没有那种轻飘飘的毛刺感。套在工件上转的时候,阻力是均匀的,不会突然卡一下——一旦出现那种顿一下的卡顿,十有八九是铁屑堵了,赶紧退出来清干净再拧,硬来铁定坏。
别把板牙当万能神器,用错了比不用还糟
当然,板牙也不是啥场景都能上。
去年有个外包的师傅来修管线,图省事,拿个M10的板牙去套直径11毫米的钢管,硬拧了五分钟,板牙直接断在钢管口里面。整个班组掏了俩小时才把断在里面的碎块取出来,那天所有人的加班餐都因为他耽误了。
用板牙最忌两个错。一是不看适配尺寸硬套,板牙的切削范围是固定的,你拿它去加工尺寸超差太多的工件,做出来的螺纹牙型太浅咬不住,板牙本身也容易崩裂。二是干磨不打切削液,尤其是加工不锈钢、合金钢这种硬材料,干转个两三下,刃口直接就烧蓝退火,再好的板牙也直接报废。
昨天我去工具柜拿卡尺,看见小徒弟自己把之前那盒锈迹斑斑的板牙找出来了,拿细砂纸把表面的锈磨干净,整整齐齐摆在自己工具盒的最前面。
我没跟他说啥。
车间里的工具从来没有什么高低贵贱。你能在设备卡壳的时候拿出来解决问题,能在那些机床伸不进去的角落把活干漂亮,它就是好工具。
作者|制造
排版|制造
审核|阿辰