刚过完早会,铣工区的小徒弟就蹲在机床边骂街。手里攥着断成两截的小钢棍,旁边的加工中心主轴还转着空响——他刚才攻个M6的内螺纹,第三刀下去,丝锥直接断在工件里了。
很多刚入行的人都觉得,这玩意不就是个带齿的小钻头吗?几块钱一把,断了扔了换就是,至于慌成这样?
别把它当带齿的钻头
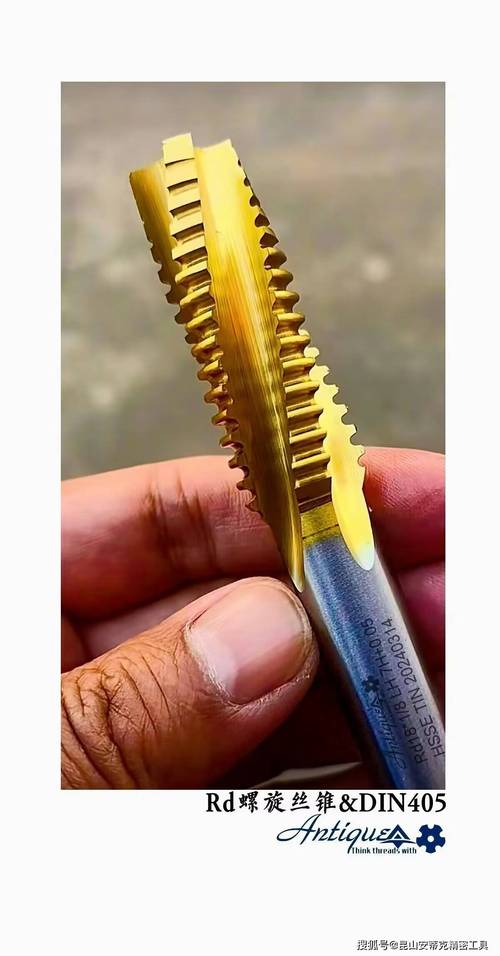
真不是。你拿个丝锥摸一下就知道,它的排屑槽不是直上直下的,大多带个斜角,刃口的角度跟钻头完全两码事。攻丝的核心从来不是“钻进去”,是“刮出均匀的螺纹牙型”——每转一圈,它的齿要从孔壁上刮下来一层薄得像纸的铁屑,差个几丝的量,要么螺纹做浅了拧不进去螺丝,要么吃刀太深直接把齿崩掉。
很多新人犯的第一个错,就是把攻丝的进给调到跟钻孔一样快。你想啊,钻头是整根刃口往下扎,丝锥的切削刃就那么薄薄一圈,进给快了,每齿吃的铁屑厚度直接翻一倍,不断才怪。我上次在汽配产线见个师傅,调进给的时候手滑多拧了两格,连续断了三根丝锥,把当班的组长脸都气绿了。
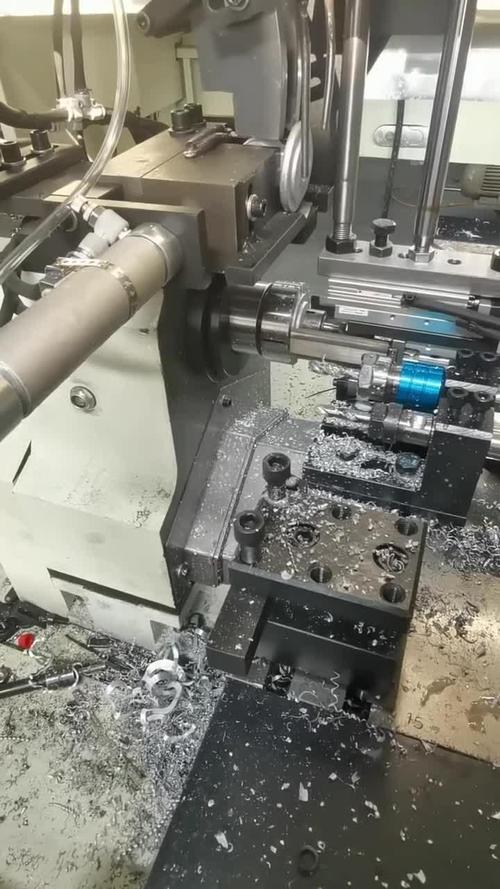
最坑的是,丝锥断了从来不是“换个刀就行”的小事。要是断在铸铁件里还好,拿个尖嘴钳夹着露出来的部分倒转,多半能拧出来;要是断在铝合金或者淬硬的钢件里,半根丝锥全埋在孔里,你得拉着机床去电火花机,用电极一点点把断丝锥熔掉,快的话半小时,慢的话两三个小时都搞不定,整批待加工的件都得在旁边等着。
那些没人明说的丝锥脾气
你以为同样标着M8的丝锥,拿过来就能随便用?太天真了。直槽的丝锥适合攻短切屑的铸铁,螺旋槽的适合排铝屑,那种带内冷孔的,得把切削液压力调够了才能用——要是你拿直槽丝锥去攻铝合金,铁屑排不出来堵在槽里,转个两三圈就卡死。
排屑堵死是断丝锥的第一元凶,没有之一。我见过太多人,换丝锥的时候从来懒得刷排屑槽,上次有个徒弟拿个用了半班的丝锥,拆下来的时候槽里卡的铝屑跟细焊条似的,硬得都快抠不下来,他还乐呵呵说这丝锥耐用,结果下午就断在孔里,蹲那抠了快一小时。
还有个容易被忽略的细节,就是切削液。很多人觉得攻丝嘛,转快了就行,切削液喷不喷无所谓。错。干攻的时候,刃口跟孔壁摩擦的温度能瞬间升到几百度,白钢做的丝锥硬度直接掉一半,粘在铁屑上扯都扯不下来,转半圈就崩牙。我现在每次教新人攻丝,第一件事就是让他把切削液的喷头对准丝锥的排屑口,别让它干啃。
断了别上来就硬敲
刚入行的小孩遇到断丝锥,第一反应都是找个錾子,抵在断面上拿锤子敲,想把它敲松转出来。我见过太多这么干的——本来断丝锥就露出来个小边,一敲直接碎成三四块,嵌在螺纹孔的牙缝里,连电火花打都得费好几倍的时间。
真要遇到断丝锥,先别慌。先看露出来多少:要是还有个两三毫米露在孔外面,就拿个尖嘴钳夹着,顺着丝锥旋向的反方向慢慢转,别使劲拧,转不动就停,倒点切削液浸两分钟再试。要是全埋在孔里,就拿个比排屑槽细的小钢丝钩,顺着槽的方向把卡着的铁屑掏出来,别硬往孔里捅。
对了,很多人断丝锥,真不是丝锥质量差。是机床主轴的同轴度偏了。你想啊,M6的丝锥杆直径才5毫米不到,主轴要是晃个两丝,丝锥进去的时候就是歪着吃刀,受力不均匀,不断才怪。我之前管的那条产线,连续一周断了七八根丝锥,查了半天才发现是主轴的轴承松了,紧完之后,同批次的丝锥连续用了一个月都没断过。
昨天那个小徒弟跑过来找我,说他把上次断丝锥的那个孔修好了,通规拧进去顺得很。我过去瞅了一眼,他把切削液的喷头正对着丝锥的进刀位置,手里拿的新螺旋槽丝锥排屑槽亮堂堂的,一点铝屑都没卡。
没多说什么。毕竟干机械这行,最容易被忽略的小零件,往往就是最能坑人的家伙。
作者|制造
排版|制造
审核|小北