上周带刚毕业的小徒弟逛车间,他把刚从工具柜领的新钻头往水泥台面上一搁,哐当一声,我后脖颈的汗毛当场竖起来。
别觉得我反应大。
新拆封的钻头,前面的切削刃薄得像刮脸刀片,对着光转一下能看到一道极细的银线,就这道线,决定了它钻出来的孔圆不圆,光不光,尺寸准不准。刚才那一下磕在水泥台的棱上,肉眼啥也看不见,刃口上已经崩了一排微观的小豁口。
掉在水泥地上的钻头,已经废了一半
说实话,刚进厂的时候我也觉得这帮老操作工事多,不就是个铁疙瘩,掉一下能坏到哪去?直到第一次用掉过地上的钻头钻模具钢,钻进去三厘米,刃口直接崩了个米粒大的豁口,磨了半天才磨回来,一下就懂了。
肉眼看不见的微观崩口,才是钻头报废的头号原因。
很多人觉得钻头断了才叫坏,只要柄还连着,刃口没缺大块,就能接着用。根本不是那么回事。那些小到显微镜下才能看见的崩口,钻起来的时候会跟工件表面硬蹭,转起来的震动会从钻头传到夹头,再传到整个钻床,钻出来的孔尺寸飘,内壁还会拉出一道道深痕,稍微要求高点的零件,直接就成废品了。
老操作工放钻头从来不会往硬台面上扔,拿的时候捏着圆柱柄的位置,绝对不碰前面的切削刃,用完了就往带绒布衬垫的钻头盒里摆,跟放自己的老花镜似的。
硬到崩裂的钻头,不如韧到稳的家伙
之前有个外协的师傅来交流,带了据说硬到能划玻璃的钻头,非要给我们演示钻厚钢板。刚开始那半分钟确实快,铁屑卷得又顺又长,结果钻到第八个孔,他手里的钻头“咔”一声裂成了两半,断口就在切削刃的位置,跟人咬核桃崩了牙一模一样。
合适的螺旋角,比更高的硬度更影响加工效率。
很多人买钻头就盯着硬度参数选,觉得越硬越好。可硬过头的料子脆啊,钻碰到工件表面的氧化皮、硬质点,一点缓冲都没有,直接就崩。再说了,排屑槽的角度不对,你钻头再硬也白搭——切下来的铁屑卡槽里散不出去,钻尖的温度一下就能窜到几百度,本来硬邦邦的刃口,高温一烤直接软了,跟你用不锈钢勺挖冻梨挖不动,把勺尖挖卷了是一个道理。
正常好的钻头钻起来,手搭在床身上能感觉到均匀的“嗡嗡”震动,没有突兀的咯噔声,切下来的铁屑是连续的螺旋卷,顺着槽往外飞,不会卡在槽里磨得钻头发烫。
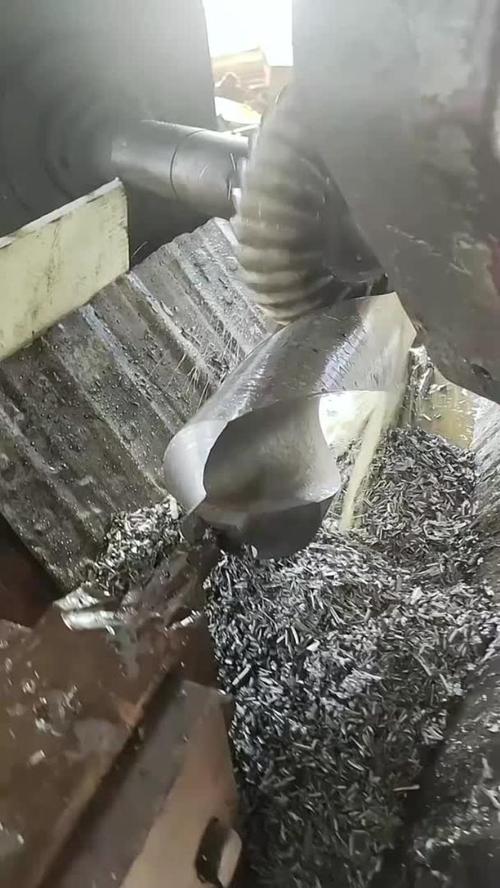
你以为的“钻歪”,其实是钻头在“喘气”
车间里最常见的糟心事:钻出来的孔比要求的尺寸大了两丝,操作工第一反应是夹头松了,攥着扳手使劲拧夹头的螺丝,结果再钻,孔歪得更厉害。
问题根本不在夹头。
两条切削刃的对称度,直接决定了孔的精度。钻头转起来的时候,两条刃的受力是平衡的,如果其中一条刃磨得多了点,磨短了点,两边受力不一样,它就会顺着力大的那侧往偏的方向走,跟人两条腿不一样长,走不了直线是一个道理。
上次小徒弟蹲在砂轮旁边磨钻头,磨了半个钟头,拿在手里转了三圈就往夹头上装,我让他找个废铝块试钻一下,钻进去半厘米就退出来,拿卡尺一量,孔的圆度差了两丝。他还嘴硬,说铝块软,不算数。我把他手里的钻头拿过来,对着砂轮的弧面轻轻蹭了三下,再装回去试,钻出来的孔光滑得能照见人影。
手工磨钻头哪有什么捷径啊,就是拿在手里慢慢转,慢慢蹭,磨完了对着光比一比,两边的刃口是不是一样长,角度是不是对称。磨得好的钻头,钻起来几乎没有额外的噪音,退出来的时候,孔壁滑溜溜的,摸上去没有一点毛刺。
不过话说回来,咱们平时家里装修用的电钻钻头,哪有这么多讲究?打个墙钻个瓷砖,就算有点崩口,也没人拿着卡尺去量精度。可在车间里,差上几微米的偏差,装上去的零件配合不上,整个批次的货都得返工。
小徒弟现在领钻头,都是双手捧着往工具包里放,再也不哐当往台面上扔。昨天他磨完一个钻头,试钻了个铝件,退出来对着光看了半天,回头跟我说,师傅,这钻头钻出来的孔,摸上去真的跟玻璃似的。
我没接话,递给他一瓶冰汽水。
作者|制造
排版|制造
审核|安然