上周带刚招的小徒弟去粗加工线站着看,他第一反应是凑到刀塔边上瞅,指尖刚要碰那个沾着切屑、表面磨得发乌的刀头,被我一巴掌拍回去。
别碰。刚停的刀头,温度能烫掉一层皮。
他缩着手往后退,皱着眉说这刀也太丑了,跟他之前在实训车间见的那些亮闪闪的精磨刀具根本没法比。
你以为的”好刀”,大多是给新手看的
那些亮得能照见人影、镀层均匀的刀具,确实好看。但那是精加工工位的专属——吃刀量不到半毫米,走刀慢得像蜗牛爬,加工出来的表面要能当镜子照,当然要把刀的表面磨得没有一点瑕疵。
可粗加工线是干嘛的?是要把几十公斤重的钢坯,硬生生削成接近成品的形状,每一刀下去吃进去的铁屑都有小拇指那么厚。这种工况下,你要是把那些娇贵的亮面刀装上去,根本扛不住。
我之前见过个刚从培训学校出来的小孩,硬要把自己攒了俩月工资买的镜面镀层刀装到粗加工刀塔上,吃刀量刚压到两毫米,”咔哒”一声,刀头直接崩掉半块,飞出去的碎块打在旁边的防护板上,响得全车间都回头看。
粗加工刀具的核心使命从来不是好看,是在高冲击、高温度的切削环境下,撑完整个加工节拍。那些表面发乌、没有亮镀层的刀,大多是用高韧性的硬质合金做的,哪怕切到材料里的硬点,也不会直接崩碎——就像干重活的工人,不会穿一身笔挺的西装上工地,耐造才是第一位的。
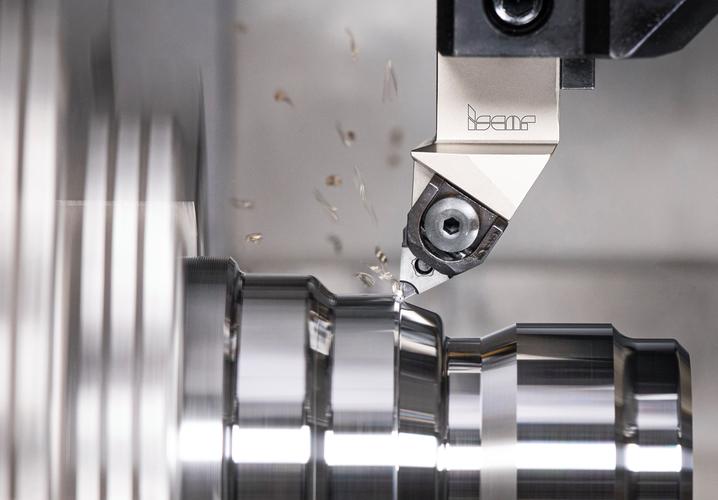
切屑卷成啥样,比刀的硬度更重要
很多人挑刀,第一反应是看硬度够不够高,觉得越硬的刀越耐用。
扯。
我在车间见过太多硬度拉满的刀,用不了半小时就磨得不成样子,追根究底,根本不是刀本身质量差,是切屑排不出去。
你站在机床边上听就知道了,对吧?切削的声音是连续的、闷闷的”沙沙”声,那说明切屑是顺畅卷成小螺旋,顺着断屑槽滑出去的,刀尖上没有多余的摩擦,刀自然能用得久。要是突然变成刺耳的”吱吱”声,十有八九是切屑挤在刀尖上,蹭得工件表面起毛刺,还会把刀尖的涂层磨掉一大块。
说实话,我干了快十五年,到现在也记不全那些手册上印的断屑槽角度参数,每次换不同批次的钢材,还是得蹲在机床边上,盯着切屑飞个三五个件,稍微把刀架转个半度,或者微调一下压紧的螺丝,直到声音顺了才敢开自动加工。

很多产线上的刀具,根本不是被硬磨坏的,是被排不出去的切屑给硬生生憋坏的。
之前有个线长为了省点冷却液,把流量调得很小,结果一上午崩了三刀。我过去看了一眼,切屑卷成硬邦邦的铁球,卡在刀尖和工件的缝隙里,冷却液根本冲不进去,温度蹭蹭往上窜,刀头当然扛不住。他把流量调回原来的数值,当天下午就没再崩过刀。
用废的刀,别着急扔
车间里最不缺的,就是换下来的旧刀。
很多人觉得刀用钝了、崩了个小角,就完全没用了,随手就扔到废料箱里。其实根本不是那么回事。
那些在粗加工线上扛不住、表面磨得坑坑洼洼的刀,只要把崩掉的小角在砂轮上磨平,装到后面的倒角工位,吃刀量放得很小,用来给工件边缘去飞边,比新买的刀还顺手。毕竟这种刀本来就韧性好,不像那些高硬度的精磨刀,稍微碰个硬点就崩。
之前有个车间主任,要求所有换下来的刀必须统一回收,不许随手丢,刚推行的时候所有人都嫌麻烦,说旧刀留着占地方。结果算下来,每个月换刀的成本降了快三成——很多旧刀磨一磨,能在辅助工位用上大半个月。
有次我徒弟把个崩了角的刀当垃圾扔了,被保洁阿姨捡回来,磨了磨刃口,用来给车间里的塑料防护零件去飞边,用了大半年还没坏。
别总觉得贵的、新的就是最好的。车间里的东西,合不合适,从来不是看它的标价有多高,是你亲手摸过、听过切削的声音,知道它在哪种工况下能扛住活,就算是好刀。
作者|制造
排版|制造
审核|小北