上周带的刚毕业的小徒弟,趁我去拿游标卡尺的功夫,伸手拧了铣床台面上的夹具手柄,被旁边开了二十年铣床的张师傅吼得一缩脖子。那声音大到盖过了主轴转的低嗡,连旁边站着的检验员都转头看过来。
别觉得张师傅小题大做。
这行干久了的人都知道,机床上的那套固定零件的铁架子,从来不是什么随便碰的普通工装。
你以为它只是夹零件的铁疙瘩?
很多刚进车间的新人都有误区,觉得夹具的作用就是把零件摁住,别让铣刀转的时候把零件甩飞就行。错。夹具的核心从来不是“夹得紧”,而是“找得准”。
去年有个做铝合金散热件的客户,拉着三箱报废的零件来找我们排查原因。零件上的安装孔位置整体偏了0.2毫米,装到对应的散热槽里卡不住,装了整机就晃。一开始大家都猜是机床主轴精度飘了,换了新的铣刀,重新打了主轴的跳动,折腾了整整一下午,试切出来的零件还是偏。最后把台面上的平口钳拆下来才发现,平口钳的固定基准面下面,积了一层薄得几乎看不见的铝屑,大概0.1毫米厚。压上去的零件看着是贴死了,实际整个倾斜了一个小角度,加工出来的孔自然全偏。
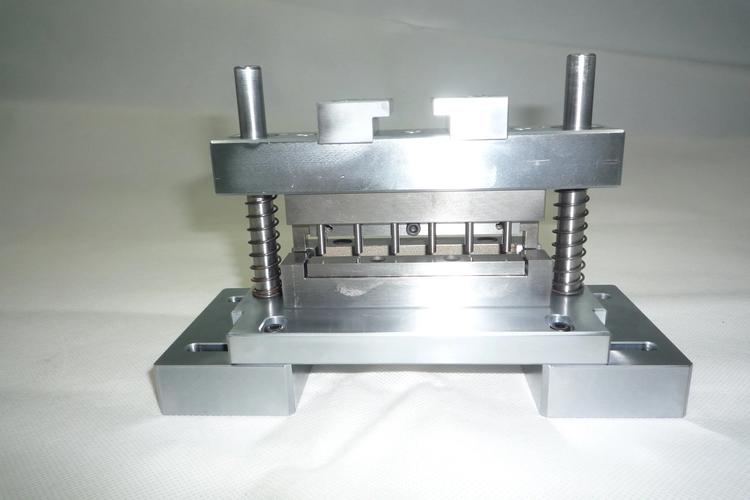
就这么点谁都注意不到的碎渣,差点让客户赔了整批货的订单。
很多人在学校里上金工实习课,用平口钳夹个铁块磨平面,总觉得只要拧得够紧就不会出问题。那是因为实习的时候加工量小,零件要求的精度也低,哪怕零件歪个零点几毫米,磨出来的面看着平就行。真到了量产的产线上,差0.02毫米的偏差,最后出来的零件可能就装不上对应的产品,直接成废品。
换一次夹具的时间,能吃掉半条产线的利润
我见过太多开加工厂的老板,买机床的时候眼睛都不眨,几十万的五轴机说上就上,转头就让师傅用最普通的通用压板,一点点找正零件的位置。
说实话,这种操作我看着都心疼。
通用压板不是不能用,就是太费时间。每次换不同的零件,要垫平行块,要打表找正,要一点点拧螺丝调整压紧力,薄的铝件压狠了会变形,松了又会在加工的时候晃。一套流程走下来,快的话三四十分钟,慢的时候一个多小时都调不好。我之前碰到个做小五金件的老板,算过一笔账:他的加工中心一个班8小时,每个月要换十几次不同的产品,光每次换型调夹具的时间加起来,就占了快整整两个工作日。相当于每个月有两天,几十万的机床就在那停着等调机,一分钱的活都不做。
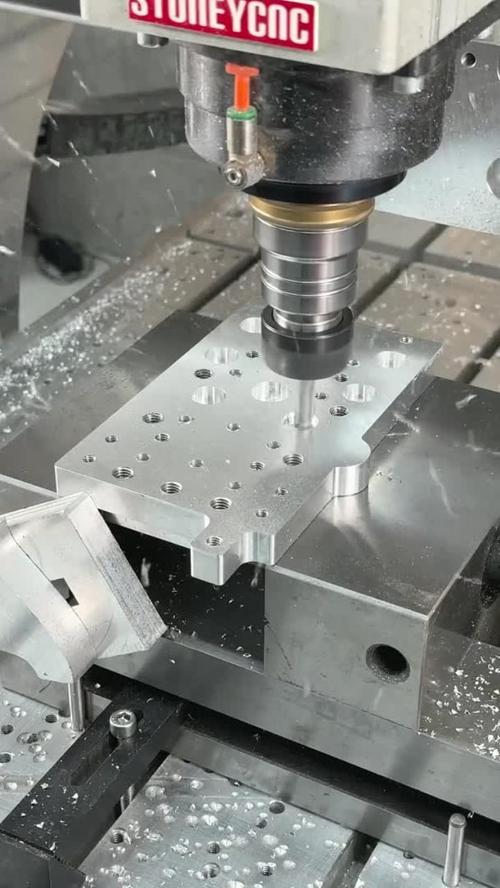
后来他咬咬牙给每台机床配了一套快换的专用夹具,换型的时候直接把整个夹具底座拆下来,换好对应的定位块,五分钟就能重新开干。算下来不到半年,买夹具的钱就靠省出来的加工时间赚回来了。
不过话说回来,也不是所有场景都要上贵的定制夹具。要是一年就做十几件的小批量订单,花几千块做个专用夹具,摊到每个零件上的成本都比零件本身贵,那纯属瞎折腾。这里面的账,得根据自己的生产节奏算,从来没有什么标准答案。
那些藏在夹具上的老经验
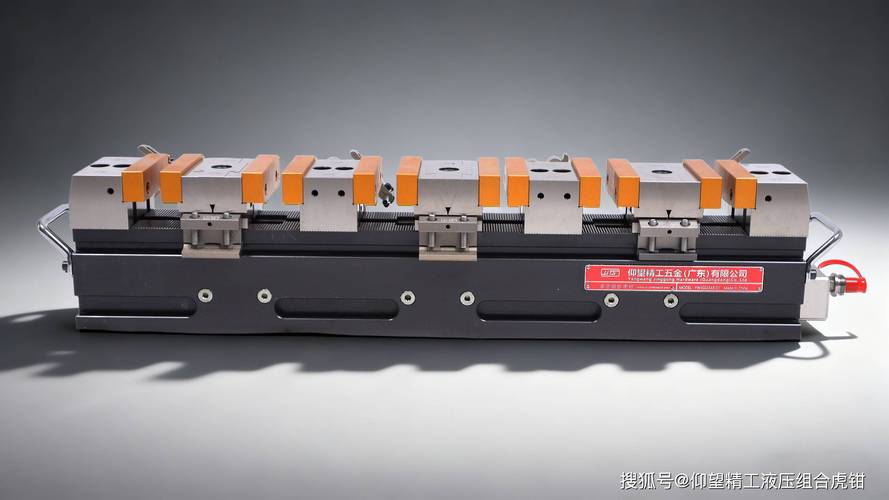
你要是真在车间待久了就会发现,很多老师傅用的夹具,根本和设计手册上画的标准图对不上。
有的师傅会在定位销的旁边磨个小斜角,方便零件放的时候不会卡到销子;有的会在压紧的接触面贴一层薄橡胶垫,压软的塑料件的时候不会压出压痕;还有的会在夹具的侧面刻个只有自己能看懂的小记号,每次调的时候只要对准那个记号,就不用反复打表找正。这些小改动从来不会出现在正式的设计图纸上,全是大家在加工的时候一点点摸出来的顺手经验。
所有精度出问题的零件,八成根源不在机床,也不在刀具,就在夹具那一点点被忽略的缝隙里。
有次我们加工一批带斜孔的支架,拆了三次定位销都查不出问题,孔位的偏差每次都在0.1毫米上下飘。最后师傅把整个夹具翻过来才看到,定位销的安装孔里,卡了一小块之前掉进去的切削碎渣,塞在销子的底部,把整个销子垫高了一点。就这么个小碎渣,折腾了大家快三个小时。
别觉得这是小事。
你说这事儿闹心不?
刚才小徒弟又凑过来问,张师傅刚才吼他的原因到底是什么。我指了指台面上那套磨得发亮的夹具——那上面的每一道被铣刀蹭出来的划痕,每一个被师傅们摸得发亮的棱角,都是二十多年里攒下来的实打实的经验。他现在还不懂也没关系。等他第一次因为夹具没找正,铣废了一整盒几百块的零件,就全明白了。
作者|制造
排版|制造
审核|满满