“不是主轴坏了?”我问。
“哪能啊,查了俩小时,系统没报警,刀塔没卡,就这破排屑机,缠了团铁屑,把电机憋烧了。”
真窝火。
整条粗加工线停一小时,光产能损失就够买三台新排屑机。就因为没人多看这台灰扑扑、哐当哐当响的设备一眼。
别拿排屑机不当核心设备
很多刚入行的新人,第一次进车间都会觉得,排屑机不就是个接铁渣的传送带?几百万的机床配一台,排屑机就像家里的垃圾桶,只要能装就行,坏了换了也不心疼。大错特错。
你算笔账:机床连续切削八小时,切下来的钢屑、铝屑混着切削液,少说有几百斤。这些东西要是排不出去,堆在工作台的导轨下面,第一会把滑动面垫出硬点,本来能保证两丝的加工精度,直接飘到十几丝;第二,混了铁屑的切削液循环回水箱,会把泵的叶轮打坏,堵了冷却管路,加工出来的工件表面全是深浅不一的刀痕。
我之前去过一个汽车零部件车间,为了省排屑机的钱,直接在机床下面挖了个斜坑,让铁屑自己滑进去,人工用小推车往外运。刚开始确实省了几万块,结果不到半年,导轨上磨出来好几道深沟,光修导轨就花了二十多万。

现在想起来都觉得亏。
说实话,排屑机的存在感有多低?你在车间走一圈,没人会给它擦外壳,没人会注意它的链条是不是松了,甚至连它的报警灯坏了,都要等屑堆得溢出来流到地面上,才有人反应过来——哦,这玩意坏了。
卡壳的真凶,从来不是”铁屑太硬”
每次排屑机卡停,现场师傅第一反应都是骂:”今天切的什么破材料,屑这么硬,把机器卡坏了。”真的,我跑了上百个车间,拆过不下五十台卡壳的排屑机,十次里有八次,真不是铁屑硬的问题。
最常见的凶手,就是那种连续卷出来的螺旋状钢屑。就是刀具磨钝了,进给量又没调对,切下来的屑不是碎渣渣,是跟弹簧似的,能拉一两米长的卷,顺着排屑槽滑下去,直接搭在排屑机的链轮轴上。链条转一圈,它就缠一圈,转个十圈八圈,直接缠成个比篮球还大的铁疙瘩,把整个传动结构抱死。
还有一种更烦,是加工铝件的时候飘出来的细铝屑,混在切削液里,顺着缝隙流到排屑机的刮板和导轨之间,时间长了积得跟混凝土似的硬,刮板根本动不了。
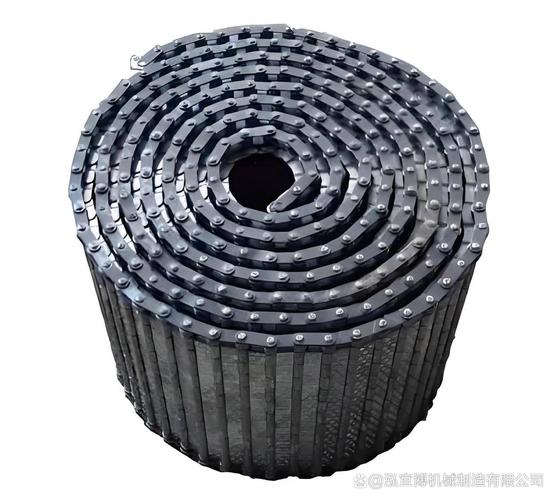
之前有个做航空铝件的客户,每次开机俩小时排屑机就卡,找了三四个设备厂家来,都说是电机功率不够,要换大一号的驱动。我过去蹲在排屑机旁边看了半小时,发现问题根本不在设备上——他配的切削液浓度太高,那种细铝屑沾了高浓度的切削液,跟涂了胶水似的,一碰到刮板就粘住,根本不往下掉,越积越厚。后来把切削液浓度降了两个点,再在排屑槽的入口加了个小高压水嘴,每切完一个大工件冲30秒,之后整整半年,排屑机再也没卡过。
你看,很多时候不是设备不行,是我们压根没搞懂它为啥坏。
伺候好排屑机,根本花不了几个钱
我知道很多人会说,车间里那么多设备要管,哪有时间盯着排屑机?真的,你算下时间账。
90%的排屑机故障,根本不是设备本身质量差,是日常维护省了那两分钟的事。
比如每次换班的时候,拿个半米长的铁钩子,把链轮旁边缠的碎铁屑勾干净,也就两分钟的事。你要是不勾,等它缠成铁疙瘩把电机憋烧了,换电机、清故障、等备件,少说要停三四个小时,这损失够你勾几百次的。
还有选设备的时候,别光看报价单上的数字,排屑机的选型从来不是越贵越好,是要跟你自己产线切的材料、加工的工序匹配。你天天切硬钢,就别选那种薄铁皮做的轻型刮板机,不然用俩月钢板就被屑磨穿了;你天天切铝件出细屑,就别选间隙太大的链条式排屑机,不然细屑全漏到机器底下,积成硬块掏都掏不出来。
哦对,还有那个接屑的料斗,别等满到溢出来了再喊人拉走。上次我在一个车间,看见工人把切下来的钢屑堆在通道边上,堆得跟小山似的,混了切削液的地面滑得跟溜冰场一样,一个学徒没注意踩上去,摔了一跤,膝盖磕在铁屑上,缝了七针。算下来,这事故的损失,够买十个最及时换料斗的提醒铃了。
不过话说回来,排屑机这玩意,其实跟车间里的老工人一样。你平时多瞅它两眼,给它扫扫灰,紧一紧松了的链条,它就能安安稳稳给你转好几年。你要是把它当透明人,等它哪天撂挑子不干了,整条线都得陪着它停。
上次那个蹲在排屑机旁边满头汗的班长,后来按我说的,每次换班花两分钟勾一下链轮上的铁屑,三个月了,再也没因为排屑机停过线。昨天给我发微信,说这个月产能超了10%,请我喝车间门口的冰可乐。
就这么简单。
作者|制造
排版|制造
审核|满满