2026-09-20 17:04:11 分类:正文
我刚蹲在机床旁边拧完过滤器的调压螺栓,裤腿沾了半圈黑灰色的油泥,脚边那个一米见方的废料箱,今天只装了小半箱。放在一年前,这个箱子一天就得满三回。都是换下来的废切削液沉渣。现在这些沉渣,只有原来十分之一。这就是我们车间悄悄搞了大半年的循环利用,不是那种收走回炉的大概念,是就在机床边儿上,把脏东西变干净接着用的真家伙。
没人说破的误区:不是攒起来卖才叫循环利用
很多人一听到这四个字,第一反应就是把废铁拉去钢厂回炉,把塑料瓶子压扁了运去再造。没错,但那都是下游的事儿,中间运过来运过去,油钱人工都算进去,其实赚不了多少,搞不好还赔。真正能落进兜里的利润,都在车间自己的产线上。说白了就是原位循环利用,不让废料离开车间,甚至不让它离开机床,当场处理当场用。
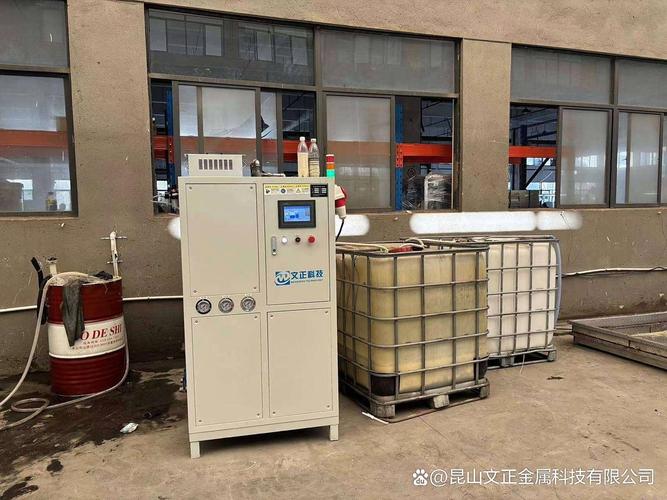 机加工车间切削液原位循环处理设备
就说切削液,机加工的人都懂,切割打磨工件全靠它降温润滑,用一段时间混了铁屑碎渣,长了菌就发臭,就得整箱换掉,拉去做危废处理,一方大几百块,不说成本,堆在厂区角落臭半公里,工人路过都骂。之前我们厂也是这么干的,直到装了这套小装置,才知道原来还能这么玩。
一台不起眼的小机器,干了大生产线都头疼的活
这玩意不大,就两个衣柜拼起来那么大,接在每台机床的回液管上,脏切削液流进来,第一步过磁性滚筒,磨下来的铁粉一沾就走,刮进渣斗,干了的渣可以直接当废铁卖,不需要再脱水处理。然后再过两级精度过滤,细到头发丝十分之一大小的渣都能滤干净,最后过一道杀菌模块,把长出来的细菌全干掉,调整好浓度直接打回机床进液口。整个过程就十来分钟。你伸手摸一下刚出来的液,滑溜溜的,和新买的原液没差,放半个月也不会臭。我刚调完泵压,手上这味儿现在还能闻着,不刺鼻,就是淡淡的乳化液味。
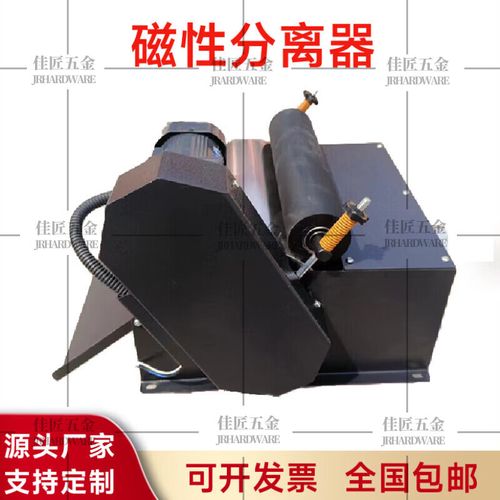 循环处理设备磁性分离器分离铁屑现场
说实话,刚开始装的时候我也不信,觉得能省个三成就不错了,结果跑了三个月,危废处理费砍了八成,买新切削液的钱省了七成,一台机器的成本不到一年就收回来了。谁说循环利用是赔本赚吆喝?那是没找对地方使劲。
看着简单,这里面的坑能把外行坑哭
 看着简单,这里面的坑能把外行坑哭
很多老板一听这么赚钱,赶紧掏钱买设备,结果用了俩月就扔角落落灰了。为啥?踩坑了。第一个大坑就是过滤精度不对,你磨精密工件,要求渣子粒径不能比磨粒大,便宜设备做不到,滤完的液带着细渣打去磨工件,直接把工件表面划出一道一道印,整批报废,省的那点钱还不够赔材料费的。我之前在隔壁厂见过这事,老板图便宜省了两万块,结果废了十几万的工件,找谁说理去。真的亏。
第二个坑就是忘了杀菌,循环次数多了,切削液里混了不少碎油渣,细菌疯长,不出一周就臭得熏眼睛,工人上班都戴防毒面具,集体投诉你还得换。现在靠谱的设备都带杀菌模块,要么紫外线要么加缓释抑菌剂,不会让你碰这个麻烦。
不过话说回来,我也见过不少厂子,买设备就是为了拿政策补贴,机器拉过来摆着,从来不开,照样整箱整箱排废,你说图啥?对吧,省下来的钱真不少,犯不着装样子。
我刚才下班翻这个月的账单,除了设备的月供,还多出来小两万的结余,都是原来扔出去的钱,现在捡回来了。我一会儿还得去调一下三号机的过滤精度,今天先聊到这。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间里的循环利用:没人告诉你的废料重生秘密
文章链接:https://www.lfdjt.com/p/zhizao/a/1253.html