你以为的检测,差了十万八千里
我之前对机械检测的认知,基本全来自课本——拿卡尺卡直径,拿千分尺量长度,对着公差表打勾,合格就签字,完事。 真到现场才知道,我之前那认知,连入门的边都摸不着。 上个月刚招的学徒,第一次独立检测,拿着千分尺卡完一根传动轴的外圆,皱着眉喊:”师傅!这个尺寸超差0.02,得报废!” 老周走过去,没碰零件,先把他手里的千分尺拿过来,贴在自己手背上放了半分钟,再重新测了一遍。 数差回来了。 那小子当时脸都白了。他攥了千分尺快十分钟,手心的温度把尺身烘得胀了零点零几,测出来的数根本就不准。我当时站旁边鸡皮疙瘩都起来了。原来最坑人的检测误差,根本不是零件本身的问题,是你人带进来的。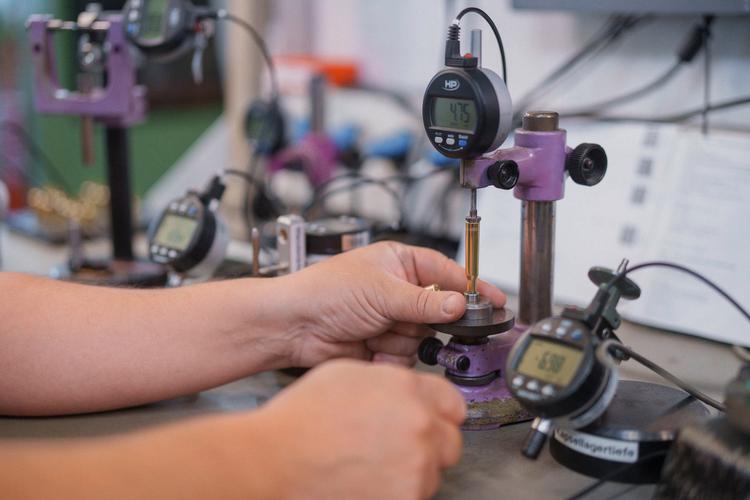
那些藏在工序里的检测,根本不会等零件全做完
之前我总觉得,检测就是零件全加工完,扔到检测台那边,最后统一查一遍。 老周听完我这想法,直接拿扳手敲了敲旁边机床的导轨:”照你这思路,车间一天得废半吨料。” 是真的。 粗车完第一刀,先测个总长,留够后续精车的余量,别等最后精车完了,才发现留的余量不够,之前的工序全白干; 铣完键槽,先测个槽宽,看看是不是卡在公差范围里,别等整根轴都磨完了,才发现键槽铣偏了半毫米,整根轴直接进废品箱; 甚至零件从机床上卸下来,都别急着测。粗车完的零件表面还带着发烫的余温,你要是刚卸下来就急着测尺寸,数差得能让你以为机床主轴跑飞了。 热胀冷缩啊兄弟。 等个十来分钟,零件温度降到和车间室温差不多,测出来的数才作数。 说白了,检测根本不是最后一道关卡,是嵌在每一步工序中间的“绊马索”。但凡哪步数不对,当场就拉回去调整参数,别等全批零件都做完了才发现问题,那时候损失的料、耗的工时,算下来能把班组长气得三天吃不下饭。
那些没写在手册上的检测细节
我翻了好几个版本的检测手册,上面写的全是公差范围、量具校准方法、形位公差的定义,半句话没提现场那些藏着的“坑”。 老周干了三十年检测,攒的经验全是踩坑踩出来的。 比如测圆跳动的时候,架零件的V型块上要是沾了个芝麻大的细铁屑,测出来的跳动值能超差一倍。你要是没注意,转头就去拆机床主轴找问题,拆到满头大汗才发现V型块上卡了个铁渣,那尴尬劲儿,能让旁边的操作工笑你半年。 还有测薄壁套筒的内径,手劲得轻到像捏着刚剥好的煮鸡蛋,稍一用力,薄壁套就被你捏变形了,测出来的数比实际值小个几丝,等零件装到设备上转起来,嗡嗡的震动声能传半条生产线。 最有意思的是填检测记录。很多学徒觉得,记录上的数要写得整整齐齐,三次测量的数最好一模一样,显得自己测的准。老周说,看到那种全是一模一样数的记录表,他直接打回去重测——谁测尺寸能丝毫不差啊,三次数差个0.001毫米才是正常的,全一模一样的,摆明了是坐在桌子前瞎编的。 说实话,我之前在课本上背那些检测知识点,背得头都大,真蹲在现场待一下午才懂,那些干巴巴的数字背后,全是实打实的踩坑经验。哪有什么玄乎的高精尖技术啊,不过是蹲在铁屑堆里,把每一个藏在细节里的小误差揪出来,别让它顺着流水线流到客户手里罢了。 下班的时候,老周把他那本翻得页边都卷了的检测笔记塞给我,封皮上还沾着个干了的铁屑印。我摸了摸口袋里刚才蹭上去的铁屑,突然觉得之前在课本上背的那些知识点,一下子就落到地上了。作者|制造
排版|制造
审核|乐乐