2026-09-20 15:16:07 分类:正文
昨天跟着新徒弟逛冲压车间,脚边蹭过一块巴掌大的冷轧钢板,边缘整齐,厚度刚好对得上他要做的样品。徒弟抬脚就给我踢进废料堆,说剩料,没用,卖废品才几毛钱一斤。
大多数人都理解错了材料利用率
很多人张嘴就说,利用率不就是剩的料越少越好?为了报表上多涨一两个点,什么招都想得出来。我见过最离谱的,做汽车结构件冲压,原来一张标准钢板切三个零件,剩下的边料刚好做两个小附件。有人为了多切一个大结构件,硬生生把附件挤出去,改完报表上的利用率数字好看了,月底一算,废料是少了,多出来的不合格结构件堆了半仓库,卖废品都没人要。
那叫假提升。真的材料利用率提升,核心永远是:在不影响零件合格率、不改变原有工艺成本的前提下,少扔能用的料。就这么简单一句话,九成工厂都做反了。
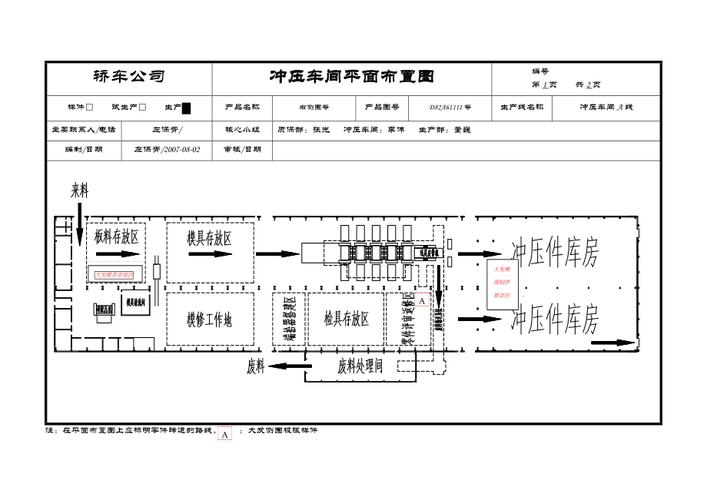 冲压车间钢板开料排料示意图
说实话,很多时候差的就是那几个点,一张钢板浪费5%,看起来不多,一百张就是五张,一千张就是五十张,一个月开几千张料,浪费的就是实打实的利润。
最容易浪费料的坑都在哪
我干了快三十年,见过最多的浪费,都不是大零件下料切错了,全是不起眼的小习惯堆出来的。
第一个坑,就是信老经验不信新方法。很多老排料师傅干了十几年,觉得自己眼睛比电脑准,拿个粉笔在钢板上一画就开切,缝隙塞不下就放弃,反正没人扣钱。我上个月去一家五金厂,他们做大尺寸的五金支架,一张两米乘一米的钢板,开完支架剩下一圈十厘米宽的边料,全扔。我蹲那算了算,那圈边料拼起来,刚好能做八个固定用的小卡扣,一个月下来扔的边料,够买两套自动排料软件了。
 手工排料与软件排料的废料对比图
第二个坑,就是余量留得太宽。很多人怕切错,怕后续加工留量不够,下料的时候平白多留个两三毫米,一张料多留几毫米,十张料就多浪费一张,积少成多啊。很多老师傅说这叫容错,说白了就是怕担责,反正浪费的是公司的料,错了要挨骂,多留点总没错。现在的开料机精度多高,真不需要留那么多余量,改一改标准,一年就能省出好几个工人工资。
还有个藏得最深的坑,就是余料不分类,一股脑扔。不管多大的余料,用完就堆去废料堆,下次做小零件直接开新板,余料越堆越多,最后全按废品卖了,太可惜了。
提升利用率其实花不了多少钱
 提升利用率其实花不了多少钱
很多老板一听要提材料利用率,第一反应就是要换设备、上自动化,几百万砸进去,其实真不用。大多数工厂,只要改几个小习惯,就能涨三五个点,成本几百块几千块就搞定了。
比如刚才说的余料,找个焊工花几百块焊个分层的料架,按厚度大小分类摆好,下次做样品、小批量零件,先去料架找余料,别动不动就开新板。我认识一个车间主任,就靠这么一招,一个月省十几万材料费,回本只用了一天。
再比如排料,花几千块买个入门的自动排料软件,比老师傅手工排最少省两三个点,两三个月就回本了。不过话说回来,也不能全信软件,老师傅经验还是有用,软件排完老师傅调调,把异形件塞得更紧,效果更好。
就算你做的是定制小批量,也有办法。把同厚度的不同订单凑到一张板上开,原来一张板只开一个客户的活,剩下的料扔,现在凑两三个客户的,满板用完,废料只剩一点点,这不就上来了?
昨天那个徒弟听完,回头去废料堆翻,真找出那块巴掌大的钢板,刚好够做三个样品,不用开新板,省了一块料。他拿着料过来跟我说,原来这不是废料,是没花出去的材料钱啊。
我笑了笑没说话,车间里哪有那么多惊天动地的赚大钱法子,大多就是这种不起眼的小细节,攒起来就是真金白银。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:别扔废料:车间里被忽略的材料利用率潜力
文章链接:https://www.lfdjt.com/p/zhizao/a/1236.html