刚踩进车间的那一刻,耳边不是电视剧里演的那种轰隆隆的巨响。是切削液浇在金属表面的“滋啦”,是主轴转起来的低频嗡鸣,还有老班长蹲在机床边,用拇指蹭过工件端面的那点细碎的摩擦声。
很多人对金属加工的印象,还停留在铁匠铺抡锤子,或者工人拿砂纸蹲在地上磨工件的场景。说实在的,现在量产线上的活,真不是这么干的。
别被“抛光”俩字骗了
你拿个不锈钢水杯,摸杯口那个圆润的边缘,一点毛刺都不喇手。你会不会下意识觉得,这肯定是工人拿细砂纸蹭了好半天磨出来的?
错。
真到了量产环节,没人给你留这个时间。一片工件的加工成本算到秒,多花两秒拿砂纸蹭,老板都要过来拍你肩膀算全年的损耗账。
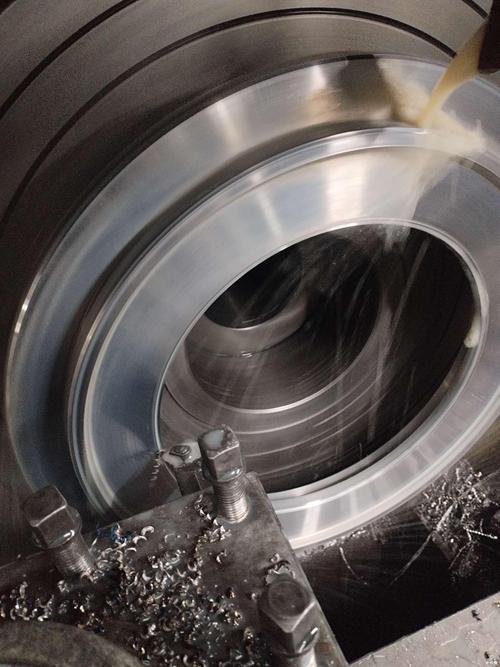
真正的精加工,根本轮不到砂纸出场。
你看到的那种亮到能照见人影的金属表面,本质上是刀具以极高的稳定性,在工件表面刮出来的连续薄切屑。每一刀的进给量、每一个刀尖的圆弧半径,都是提前算好的,刮出来的表面纹路细到你肉眼根本看不见。砂纸?那是最后修配的时候,处理个小瑕疵才会用的边角料手段,根本登不上量产的台面。
你以为的精度,其实是“抖”出来的?
之前带过个刚毕业的实习生,第一次上手精车,把进给速度压的特别慢,觉得越慢越稳,做出来的工件表面反而有一圈一圈的细棱,用手一摸喇手。他当时还懵,说我都慢成这样了,怎么还出问题?
老班长过去调了两格刀补,把进给速度提了三分之一,再转出来的工件,拿棉纱一擦,亮的能照见他戴的安全帽。
金属切削的表面粗糙度,从来不是“越慢越好”的线性关系。
就像你拿油画笔在纸上蹭,你慢慢拖,笔毛的印子全留在纸上,一道一道的;你快速扫过去,反而留的是匀匀的一层颜色。机床切削也是这个理——刀具和工件接触的时候,本身就带着固定的微小振动频率,你进给太慢,振动的波峰波谷就全印在工件表面,跟你慢拖画笔的效果一模一样。
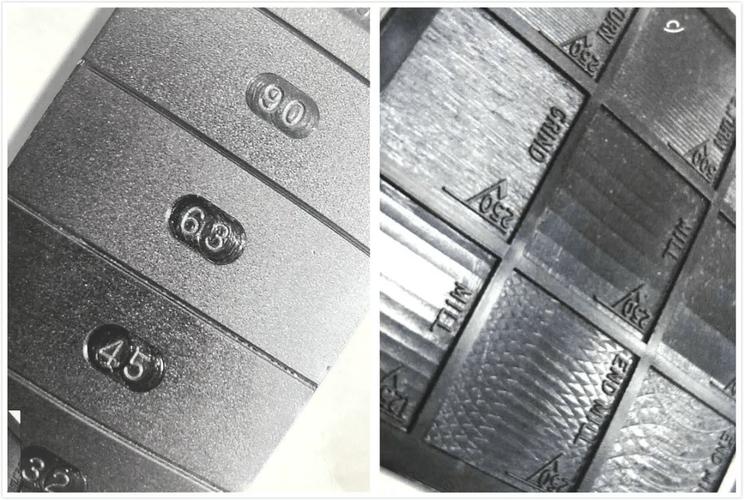
之前帮客户查过一批不合格件,零件表面摸上去总有点发涩,换了三把新刀,换了三桶切削液都没用。最后蹲了半天才摸清楚原因:车间地基旁边就是货运主干道,每天上下班高峰过重型卡车的时候,地面带的那点微振,全顺着地基传进机床里了。
说起来都好笑。主轴一分钟转几千转,地面哪怕振个几微米,反映在工件表面就是一道看不见的棱,摸上去就不对味。那几天我们掐着点等卡车过,一到高峰就停线,连续蹲了三天才把问题闭环,抽的烟比往常一周都多。
那些看不见的“将就”,最后都会变成你手里的毛刺
很多人觉得机床嘛,不就是个铁疙瘩,能转就行,啥清洁啊、防护啊,差不多就行。
真不是。车间里有台用了快十年的老车床,之前做的活一直稳得很,上个月突然出问题:每做十件工件,就有一件的端面带个小硬点,摸上去喇手。一开始以为是刀具崩了,换了三批刀还是有。最后拆了主轴端盖才看见,之前换切削液的时候,掉进去半粒米大的铁屑,卡在主轴密封环和轴的缝隙里。每次主轴转一圈,那个铁屑就被带着蹭过一次工件表面,留个小印子。
你说这个东西多大?比小米粒还小。但是你不把它清出来,做出来的东西就永远过不了质检。
制造机械的精度,从来不是靠参数堆出来的,是靠每次清铁屑、每次擦导轨、每次换刀的时候多摸一下的细节攒出来的。
之前有个外行来参观,盯着那台漆都掉了的老机床看半天,说你们这设备看着也不新啊,怎么比那些亮堂堂的新机床做的活还稳?老班长当时就笑,说新机床你要是用完不擦,铁屑卡在导轨缝里,半年就晃的跟筛糠似的,再好的参数也白搭。
哦对了,上次那个实习生后来出师的时候,自己在笔记本上写了句话:别迷信参数,手摸上去的感觉,比多少检测报告都准。
作者|制造
排版|制造
审核|柚子