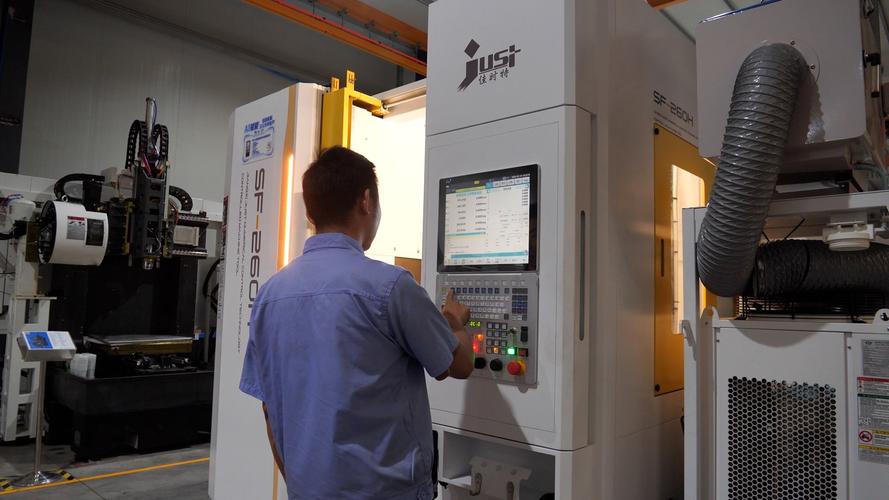
上周带了个刚从职校出来的小孩逛车间,刚走到三号工位他就凑上去摸操作屏,被调机的张哥吼得一缩脖子——那屏幕不是给你随便戳的,半按错个参数,刚调了俩小时的铝件就得全废。
小孩脸涨得通红,站在旁边不敢动。他之前在学校实训室见过的数控机床,都是干干净净摆在台架上,按个键就出件,哪见过车间里这台浑身沾着切削液味、转起来嗡嗡响的铁疙瘩,还动不动就闹脾气。
你以为的“自动加工”,其实是哄着铁疙瘩干活
很多人对数控机床的误解,就是觉得它是个按程序跑的自动机器,放好料按启动,剩下的事全不用管。
根本不是。
刚开机的时候,不是直接上料的,得暖机,就是主轴空转个十几分钟。为啥?车间冬天冷,导轨上的润滑油膜冻得发黏,主轴轴承的温度没升到工作值,跑起来的同轴度能偏出去好几丝。别觉得几丝是个小数字——我们做的三毫米壁厚的铝壳体,孔的公差也就两丝,偏一点,装上去的密封圈就漏,整批件全废。
上次有个新来的小子图快,跳过暖机直接干,做了二十个件全超差,半个月绩效直接扣没。我当时看着那堆亮闪闪的废铝,都替他肉疼。
铁疙瘩是死的。
温度变一点,热胀冷缩的变形量,比你头发丝的直径还细。切铝的时候进给可以快一点,切淬硬钢的时候就得把速度压下来,切削液要浇在刀具和工件接触的位置,不然刀头一热,崩出来的碎屑能把防护板打个坑。哪有什么全自动的省心,全是顺着它的脾气一点点哄出来的。
最容易出问题的,从来不是你盯着的加工环节
大家每次守在机床旁边,眼睛都盯着刀路走得对不对,程序输错没有,其实大部分故障,根本不是出在加工那几十秒里。
上次隔壁班组为了省成本,把切削液兑得稀得像自来水,跑了三天导轨上全是锈点,精度掉了三丝,刮研导轨花了两天,耽误的订单罚了小两万。后来赶急单,这台机床跑着跑着出了细碎异响,新来的徒弟说没事继续跑,张哥凑上去听了十秒直接按急停,拆开一看轴承保持架已经碎了半圈——再跑二十分钟主轴直接抱死,那损失可不是换个轴承能兜住的。
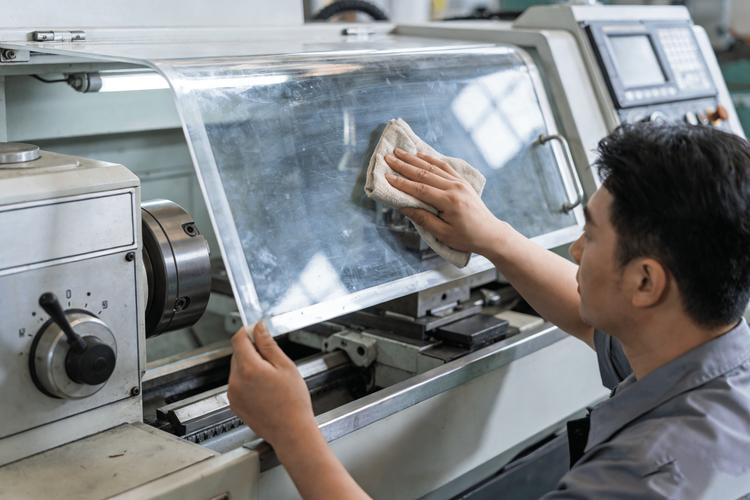
你说这怪机床质量不好?根本不是。就像你家的自行车,链条不擦油,骑久了肯定掉链子,一个道理。很多人觉得数控机床贵,买回去就能当印钞机,其实它娇贵得很:每天下班要把工作台的铁屑扫干净,要把切削液的滤网掏出来冲,要把导轨上的残留切削液擦了,不然积在缝隙里锈得卡滞,精度掉了想调都调不回来。
张哥常说,机床比你家猫还难伺候——猫你饿两顿还会蹭你腿要吃的,机床你少给它擦一次导轨,它能直接给你停在半道,让你赶订单赶到凌晨三点。
所谓的“调机高手”,本质都是会和机床“聊天”的人
很多人觉得调机高手得是会写复杂代码、懂高深原理的技术大拿,其实真不是。
你天天守在机床旁边,听多了就知道:正常运转的时候,主轴是均匀的嗡嗡声,如果突然有点发闷,那大概率是刀具钝了,赶紧换;如果有细碎的沙沙摩擦声,那就是导轨的润滑压力不够,得赶紧查油路。手搭在机床外壳上,要是某个位置比别的地方烫很多,那里面的轴承可能快磨坏了,别等它完全卡死了再拆,省得最后修起来费大劲。
哪有那么多玄乎的技术。
就是天天泡在车间里,知道这台机床正常的时候是什么动静、什么温度,稍微有点不对劲,你第一时间就能察觉。
别信那些说数控机床是万能的鬼话。
它就是个没感情的铁家伙。
你对它上心,它就给你出精度够的好件;你对它糊弄,它就给你出一堆废铝,让你赔得哭都来不及。
上周那个被吼的小孩,现在每天到车间第一件事,就是拿着毛刷把工作台的铁屑扫干净,再盯着暖机的转速表看十分钟。张哥路过的时候拍了拍他肩膀,没说话。
哦对了,提醒一句,千万别随便戳那操作屏。
真的会挨骂。
作者|制造
排版|制造
审核|见微