2026-10-21 04:18:53
作者:
制造
刚进车间那股混着切削液、防锈油和焊烟的味道还没散,就被带我的老周拽到了最靠里的工位。他说别天天盯着机床看,今天给你补最容易漏的一课。
不是拿卡尺量个数就叫最终检验
很多刚进厂的小孩对终检的认知,就是拿游标卡尺、千分尺对着图纸上的公差表,量几个关键尺寸,数字在范围内就盖合格章。
错得离谱。
上次有个实习的小孩,蹲在工位上花了十分钟量完一整盒零件的孔径,举着卡尺就要去盖章。老周走过去随手抽了一个,拿到灯光底下斜着照了三秒,指尖顺着孔壁划了一圈——指腹沾了点细得像面粉一样的铁屑。
“这就敢算合格?”
小孩脸一下就红了。他根本没注意到,清洗工序的喷淋头堵了,孔壁里留了没冲干净的铁屑。这要是装到设备上,开机运转两天,铁屑顺着油路钻到轴承里,整个轴都得刮花。
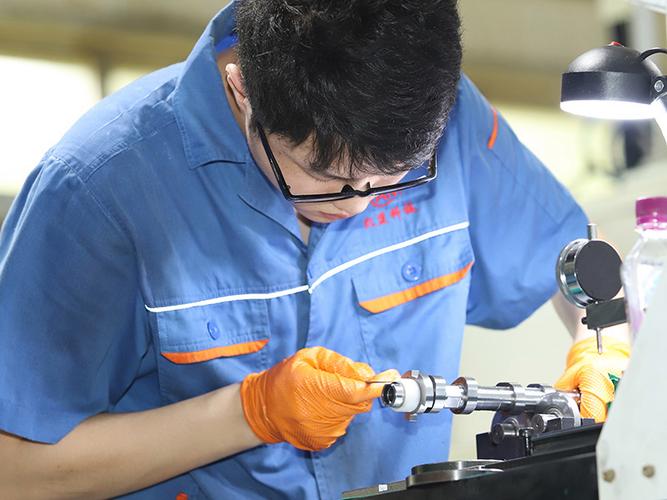 机械零件终检工位戴洗旧线手套的检验员
说实话,我刚干这行的时候也犯过蠢,把一个有细微砂眼的零件盖了合格章,后来被老周查出来,扣了半个月的绩效,现在想起那个砂眼的位置,我都能准确说出来在零件的哪个角落。我那时候还觉得老周故意针对我,直到跟着他蹲了三天工位才明白,机床是死的,人是活的——加工过程中刀具磨损、冷却液浓度变了、装夹的时候偏了几丝,这些变量根本不会在机床的显示屏上跳红报警,全靠终检的人把这些藏在缝隙里的问题揪出来。
那些图纸上不会写的检验规则
你去翻任何一份正式的加工图纸,上面标得清清楚楚的都是尺寸公差、表面粗糙度、形位公差。但老周常说,真正的检验门道,全是图纸上不会写的。
比如零件的棱边倒角。
图纸上可能只写了”去毛刺”三个字,但具体怎么算去干净了?不是拿砂纸蹭两下摸起来不割手就行。老周的标准是,拿他那双洗得发白的线手套,顺着棱边快速划过去,手套上一根纤维都不能被挂住。哪怕你尺寸量得再准,只要棱边挂纤维,一律打回。
还有转动类零件的动平衡测试。很多人以为只要测试台的屏幕上跳出绿色的”合格”字样,就可以直接装箱了。老周每次都要凑得离测试台极近,听零件转起来的声音。屏幕上的数字再漂亮,只要转动的时候带着一点细碎的、像蚊子叫一样的嗡鸣,就说明内部的残留应力没消干净,装上去跑不了多久就会产生振动。
 检验员戴线手套抚摸机械零件棱边检查毛刺
这哪是检验啊,说难听点,就像你去菜市场挑西红柿,不是光看大小是不是符合标准,得捏捏软不软,闻闻有没有熟过头的味道,这些经验从来不会有人写在操作手册上,全是在车间里泡了十几年攒出来的直觉。
别不信。
我上次跟一个干了二十年的检验师傅聊天,他说他现在拿到一个零件,不用卡尺量,拿在手里掂一下重量,就知道零件内部的密度是不是均匀,有没有藏着看不见的缩松。
被退回来的零件,从来都不是”小事”
 被退回来的零件,从来都不是”小事”
前阵子有个批次的零件,前面三道工序的检验全过了,尺寸全在公差范围的中间值,按说直接送终检盖章就完事了。老周拿到手里翻来覆去看了五分钟,直接给整批打回了。
旁边的工艺员过来跟他掰扯,说所有参数都对,你凭啥退?
老周也不抬杠,从柜子里翻出来一个拆下来的旧零件。那个零件的尺寸跟新的一模一样,就是表面的抛光纹路方向跟图纸要求的垂直了90度。他把零件递到工艺员手里,你自己摸,顺着纹路摸是滑的,逆着纹路摸是涩的。这种零件装上去,润滑油根本挂不住表面,跑三个月就得磨出沟来。
工艺员当时就没话说了。
不过话说回来,我见过太多工厂为了赶产能,把终检的工位撤了,或者干脆让加工的工人自己量自己盖戳。省下来那点时间,最后全花在售后返修上了。客户半夜打电话说设备出故障,维修师傅飞过去拆开机箱才发现,就是当初终检的时候漏了个毛刺,刮坏了密封件,导致漏油。
值当吗?
真的不值当。
老周那天跟我说,终检的人手里盖的不是章,是你干这行的良心。你多摸一下,多听一秒,后面的人就少操一份心。我现在每次走到那个最靠里的工位,都能闻到一股淡淡的防锈油的味道,跟刚进厂那天闻到的一模一样。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:车间最靠里的那扇门,藏着所有零件的最终检验
文章链接:https://www.lfdjt.com/p/zhizao/a/12046.html