刚钻进车间的时候,机油混着切削液的味道先裹上来,旁边几台机床正嗡鸣着转,铝屑顺着刀盘飞出来,落在接屑盘里叮当作响。刚换完刀补的那台加工中心正准备开自动循环,班长突然扯着嗓子喊了一嗓子:“停!把刚下来的第一件拿过来!”
旁边跟着的实习生还懵,好好的生产节奏怎么说停就停?不就是个刚切下来的毛坯件,至于全车间的人都围过来?
别把首件检验当成走个过场的签字
太多新人对这事儿有误解。觉得就是班组长拿着检验记录单,签个名字就算交差,是纯粹的流程主义。
真不是。
我之前带过的小徒弟,刚转正那会图快,拿着记录单看都没看上面的尺寸要求,签完字就按了循环启动,结果那天换的新刀长度补正输错了数值,300多件的内孔全比要求小了两丝,整筐件拉去返修的时候,他脸都白了。那批件的加工成本,算下来够他三个月的绩效奖金。
首件检验卡的从来不是操作工的干活速度,是换班、换刀、换程序、换原料之后,所有可能藏着的隐性变量。
你想啊,从上个班收工到这个班开机,中间隔了好几个小时,机床冷了热了,刀具有没有崩口,装夹的卡盘有没有松,程序有没有被误改过,这些东西你不盯着第一件摸一遍、量一遍,全靠后面批量生产的时候碰运气?运气好没出事,运气不好就是整批报废,甚至撞坏机床。
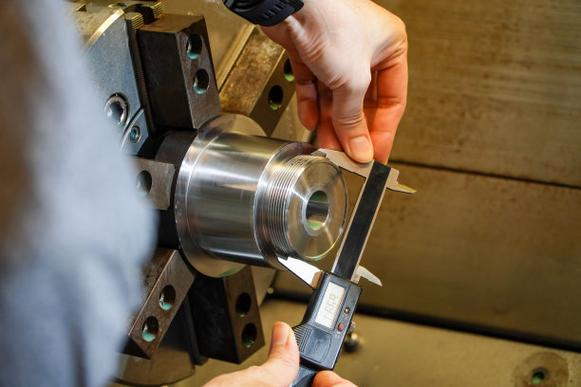
真正的首件检验,根本不是拿卡尺卡两下就完事
很多人觉得首件检验简单,无非就是把图纸上标了公差的尺寸挨个量一遍,数够了就签字。真干过就知道,这里面的门道多了去了。
拿到第一件的第一步,先别着急掏量具。伸手摸。摸加工面的粗糙度,有没有忽深忽浅的刀痕,有没有因为装夹松动震出来的细密纹路。手的触感比眼睛灵多了,有时候粗糙度仪还没架上去,指尖一蹭就知道这刀磨得不对,切出来的面根本达不到要求。
量尺寸的时候也不是死卡所有公差,优先量那些直接影响装配的关键尺寸——和转轴配合的内孔精度,和密封环贴紧的端面跳动,拧螺栓的螺纹孔能不能顺利通过通规。那些不影响装配的非关键尺寸,大概看一眼就行,没必要在那耗十几分钟。
还有一步最容易被漏:把程序单上的设定值,和机床面板上的实际数值对一遍。别笑,真有人输程序的时候手滑,把进给量输成了原来的三分之一,切出来的面光滑得像镜子,看着件没问题,实际加工成本超了三倍,光电费和刀具损耗就亏了一大截。
别嫌麻烦。
真等一整托板的件全切歪了,你再拆托盘、清铁屑、找故障原因的时候,就会发现当初蹲下来卡那三分钟,真的能省好几个小时的麻烦。
那些没人说的检验暗坑,踩过一次记三年
干的时间长了就知道,首件检验最容易出问题的地方,从来不是量具不准,是你根本没意识到哪里会出问题。
比如刚换了新的软爪,看着卡盘夹得正正的,其实爪的加工中心偏了两丝,第一件量出来的径向尺寸全是对的,但是件被夹歪了,端面是斜的,等流到装配线的时候,怎么拧螺丝都对不齐。
再比如换了一炉新的原材料,硬度比之前用的低了不少,首件测出来的尺寸全在公差范围内,但是放个两三天,材料时效变形,尺寸直接飘出公差带。这个时候做首件的时候就得把材料批号记在检验单上,后面真出了问题,能顺着批号倒查原因。
我刚入行那会,赶过一次交期,觉得机床开了一早上已经热透了,换完程序根本没做首件检验就开了批量生产,结果程序里的工件坐标系偏了两毫米,切出来的件直接撞在了后面的定位块上,主轴都差点触发过载报警,那次扣的奖金,我整整三个月没舍得买车间门口的冰美式。
从那之后我再也不催着操作工快点开自动循环。每次换完刀、改完程序,我自己都要凑上去,盯着他把关键尺寸量完,确认没问题了,才敢按那个启动键。
刚才车间里那台停了的机床,我凑过去看了眼,带的实习生正拿着千分表打端跳,铝屑沾在他藏青色的工作服袖子上,切削液顺着接液盘往下滴,嗒,嗒。
没什么惊天动地的。
就是每个开足马力的产线,最开始那一下稳了,后面的活,才能顺顺当当干完。
作者|制造
排版|制造
审核|白杨