上周带的那个刚从职校出来的小孩,头天进车间就蹲在西墙角翻东西。我以为他在找丢的手套,走过去一看,他手里攥着个带T型槽的方钢块,仰着头问我,师傅这堆铁是不是要当废铁卖啊?沉得要死,堆了半面墙。
先搞懂它为啥比铸铁工装”活”
我当时笑了半天。这哪是废铁,这是我们车间攒了好多年的组合夹具。
之前老车间做批量活,全用专用工装——就是为了某一个零件单独做的铸铁夹具,焊死、铣平、固定在工作台上,干完那批零件,要是换了产品型号,直接扔角落吃灰。我刚进厂那会,仓库角落堆了快半人高的这种废工装,拉去卖废铁都嫌占地方,算下来光这些扔了的东西,都够买一辆好车了。
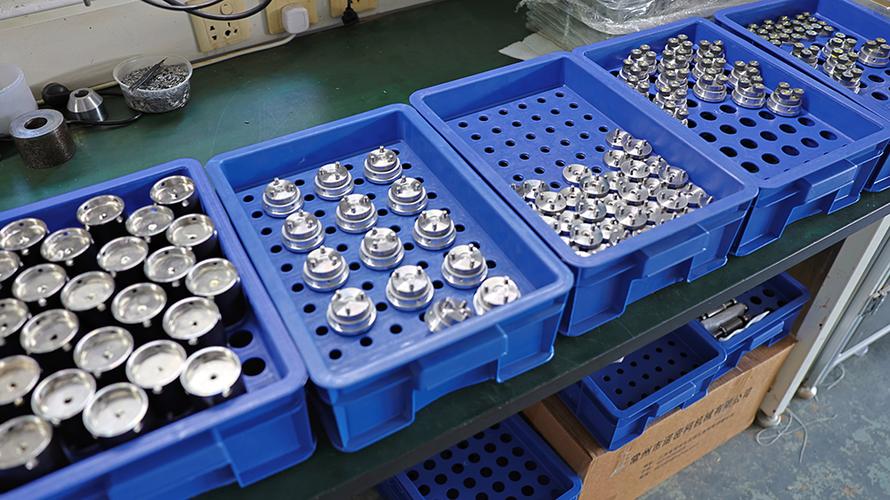
组合夹具就不一样。它所有的元件都是标准化的淬火钢件,有直的垫块、弯的压板、带螺纹的接头、不同长度的螺栓,槽和孔的位置都是统一的精度,拼起来就像个超大号的工业乐高,对吧?你摸上去就知道,这东西和塑料积木完全两码事——每一块都沉得坠手腕,T型槽的边缘磨得发亮,没有一点毛刺,装在铣床上锁紧之后,晃一下都纹丝不动。
很多刚入行的人觉得,这东西不就是一堆钢块拼来拼去吗?有什么技术含量?真不是。你要拼得稳、准,不跟刀具抢位置,得对整个零件的加工流程门清,知道哪里受力大,哪里要躲开,哪里不能夹变形。
搭的时候谁没交过学费
交学费是真疼。
那小孩第一次独立搭夹具,是加工一个小型铝制端盖。他图省事,找了两个矮垫块往零件底下一垫,压板往零件边上一压,就喊着要开机。我当时正转身去拿游标卡尺,就听见”啪”的一声脆响——铝块直接从夹具上飞出去,砸在铣床的透明防护板上,弹回来掉在地上。
真的,那声响到现在我都记得。
后来拆了他搭的夹具看,问题一堆。垫块只垫了零件的三分之一接触面积,剩下的地方全悬空,夹紧力稍微大一点零件就歪,铣刀一接触就给带飞了。
所有接触零件的支撑面,必须和零件的毛坯面完全贴实,不能留超过一张A4纸的缝隙——这是我带过的每个徒弟,必须记在小本子第一页的规矩。
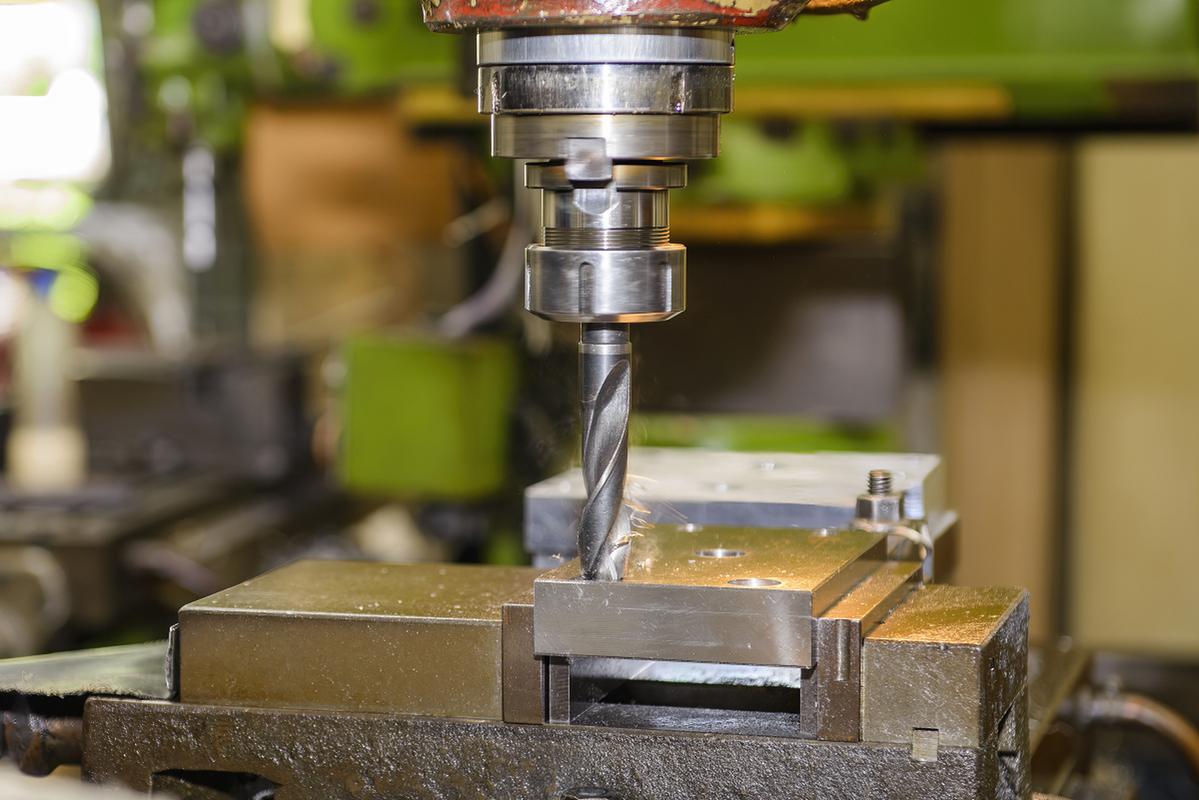
除了这个,还有两个坑是新手必踩的。一个是把夹紧力加在零件的薄壁悬空位置,夹的时候看起来紧,实际加工的时候零件因为受力变形,铣出来的孔椭圆度超差,拆下来一看,薄壁上夹的印子深到要磨掉一层料才能消掉。另一个是搭完了不试走刀行程,铣刀路径刚好撞在凸出来的螺栓头上,”咔”的一声,几百块的硬质合金铣刀直接崩个角。我上个月赶急单的时候就犯过这错,两把刀直接废了,心疼得我中午都没舍得加鸡腿。
不过话说回来,老工程师哪个没因为搭夹具交过学费?我刚工作那会,搭完的夹具没锁紧,铣完的零件尺寸差了两毫米,整整三十件,全部返工,当时工段长指着我的鼻子骂,我站在机床旁边脸烧得能煎鸡蛋。
它从来不是万能的,但真的救急
别信那些宣传说组合夹具能搞定所有高精度批量活,不可能的。
真要是上了批量的、公差要求到微米级的零件,还是得做刚性更强的专用工装。组合夹具的优势从来不是极致的精度,是快,是灵活。
现在很多客户的订单都是小批量的,三五件、十几件的试制品,或者改个尺寸的样件,要是为了这几个零件单独做一套专用夹具,光加工夹具的成本都比零件的利润高。这时候组合夹具就顶上来了——两个小时搭完,找正,夹紧,加工,干完了把所有元件拆下来,擦干净上面的切削液和铁屑,归到对应的架子格子里,下次换个零件,拿出来重新拼就行,一点不浪费。
我之前算过一笔账,我们车间这架子元件,前前后后投了不少钱,但是算下来这些年省下来的专用工装制作费,已经快能买三套了。上次有个急单,客户第二天就要取几个样件,对应的专用夹具还在别的生产线上没拆下来,大家正挠头呢,我带着徒弟俩小时就把夹具搭完,加工出来的零件公差完全在要求范围内,客户拿到手都惊讶,说你们这效率怎么比之前快了这么多。
上周那个飞出去铝块的小孩,现在已经能独立搭简单的夹具了。他还把当时飞出去的那个铝件找出来,在磕碰的角上贴了个小小的奥特曼贴纸,说下次再让零件飞出去,就罚自己把架子上所有的元件都擦一遍。
就这么点事。
作者|制造
排版|制造
审核|白杨