2026-10-19 00:01:08
作者:
制造
刚蹲在机床边擦完导轨上的铁屑,新来的工艺员小周举着个滑丝的内六角扳手凑过来,脸涨的通红。
我扫了一眼他拧的位置——是冷却液管的固定卡箍。本来设计里留了1.2毫米的调节间隙,他非要把螺丝拧到卡箍完全贴死管壁,说这样才不会漏。结果呢?管壁被压出一道深凹,上周刚喷了半箱切削液在床身上,擦了我整整四十分钟。
滑丝的卡箍,藏着最反常识的设计逻辑
很多人对可靠性设计的第一印象,就是把零件做的越厚、螺丝拧的越紧、钢板焊的越结实越好。
错的离谱。
可靠性设计从来不是追求”绝对不会坏”的硬扛。就说这个小小的卡箍,要是真把管子死死卡在金属卡箍里,机床运行时的持续震动、冷却液从十度涨到四十度的热胀冷缩,会让管壁和卡箍接触的位置反复摩擦,不出三个月,管壁就会被磨出个细小的砂眼,到时候漏的比现在还厉害。留那1.2毫米的间隙,就是让管子能在卡箍里有一点点微量的活动空间,不会被硬卡出疲劳损伤。
小周当时还不服,说家里装自来水管就是拧的越紧越不漏水。我没跟他争,拉着他蹲到旁边的老机床边,指着已经用了八年的冷却液管路给他看——那些没被拧死的卡箍位置,管壁连个压痕都没有,反而前几年新换的几台机床,因为安装工怕漏把卡箍拧的死紧,管路换了一茬又一茬。
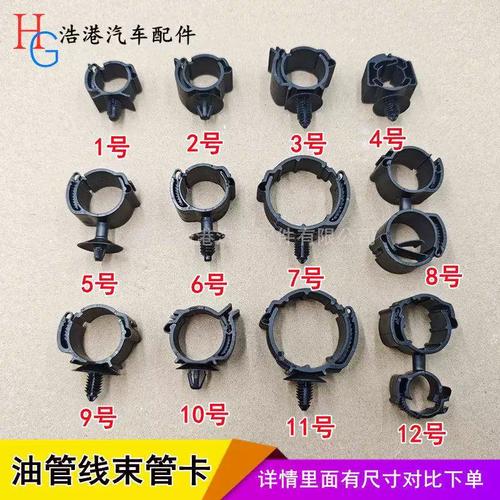 机床冷却液管路固定卡箍现场安装图
不要等零件坏了才想起来留”容错空间”
我刚入行的时候,跟着车间的设备班换传送带托辊。那时候的托辊,轴和轴承是过盈压进去的,一旦轴承坏了,得把整个托辊从支架上拆下来,用大锤把轴砸出来,换个轴承最少得折腾半小时,碰到轴锈死的情况,甚至得把整个托辊直接割掉换新的,费钱又费时间。
后来有次跟一个做设计的老师傅蹲在抽烟,他说他现在画托辊图纸,一定会在轴的端面钻个小小的顶丝孔,孔径刚好能拧进去一颗普通的固定螺丝。等轴承坏了的时候,根本不用砸,把螺丝往孔里一拧,顶着轴肩慢慢把轴承顶出来,换个新轴承五分钟就能搞定,连托辊都不用从支架上拆。
所有的设计余量,都是给意外留的后路。你永远不知道现场会出什么幺蛾子——可能是赶产能的时候师傅来不及等机床完全冷却就拆零件,可能是铁屑顺着缝隙掉进了轴承腔,可能是运输的时候托辊被摔的有点变形。要是从一开始就把所有配合做的死死的,没有任何可以调整、可以拆卸的空间,那一旦出问题,就得花十倍的力气去补救。
说个真事,之前有个做自动化设备的厂家,把传感器的安装座做的是完全固定的死结构,结果现场安装的时候,因为地面有点不平,传感器的位置差了两毫米,怎么调都不对,最后只能在安装座底下垫铜片,垫了整整三层才凑合用。你说这要是在设计的时候,把安装座的固定孔做成长圆形的腰型孔,现场随便就能上下左右调个几毫米,哪用得着费那劲垫铜片?
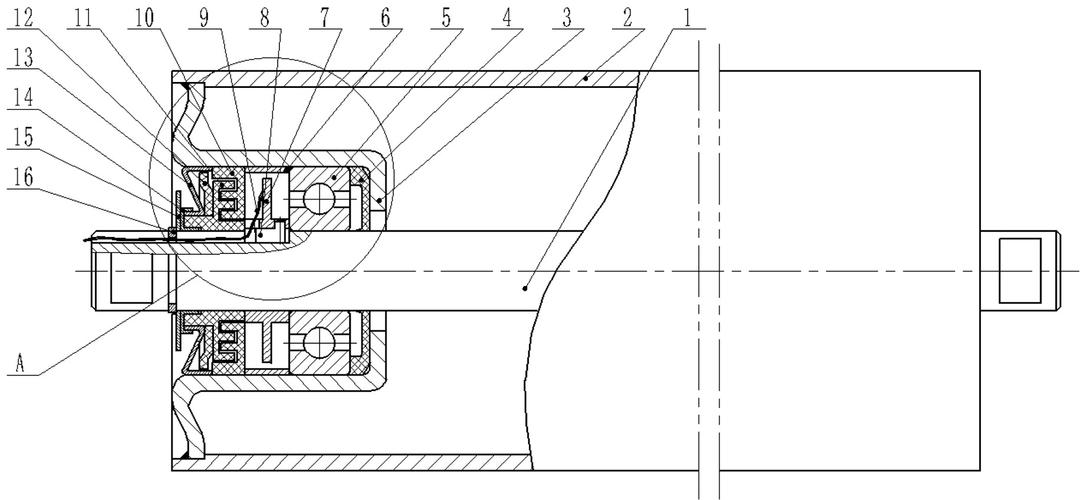 带顶丝拆卸孔的传送带托辊结构示意图
那些没人说的”设计小心思”,全是踩坑踩出来的
 那些没人说的”设计小心思”,全是踩坑踩出来的
我见过太多从设计院出来的年轻人,抱着厚厚的设计手册,把每个零件的强度都算到刚好卡着安全系数的下限,觉得这样既省材料又符合标准,根本没去过现场摸过那些沾着切削液、带着锈迹、被震得嗡嗡响的零件。
他们算出来的失效率、平均无故障时间,看着漂亮。
真到了现场根本不好使。
就说机床的行程限位开关,之前有好几台机床的开关塑料壳用不了三个月就裂。一开始大家以为是塑料强度不够,换了好几种更硬的工程塑料,结果还是一样裂。后来有个设备员烦的不行,在开关前面粘了块小小的聚氨酯缓冲块——就是那种软乎乎的、摔地上能弹起来的材料,主轴走到头的时候先撞在缓冲块上,卸了力再碰到开关。就这么个小改动,开关用了两年都没坏过。
真正的可靠性,全是在现场的坑堆里攒出来的。没有什么高大上的理论,就是之前漏过冷却液、拧滑过螺丝、砸过托辊、换过无数次开关,被这些破事烦的受不了了,才想出来的解决办法。
上次小周跟着我在车间蹲了三天,把所有出过故障的管路、卡箍、托辊都摸了一遍,回去改了图纸——把卡箍的安装位置挪到了离热源远三十厘米的地方,给固定螺丝加了个防松弹垫,还把之前容易漏的管接头换成了带橡胶密封圈的快插结构。现在快半年了,那片区域的管路再也没漏过。
他上周抱着图纸找我,说原来以前觉得设计就是对着电脑画线条,现在才明白,那些藏在图纸里的小细节,全是给后来在车间里蹲着装设备、擦铁屑、修故障的人留的方便。
哦对,刚才他又举着扳手过来了,说发现有个卡箍的位置离导轨太近,换的时候容易蹭到手,想把孔位再挪两厘米。
挺好。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:拧滑丝的卡箍旁,我搞懂了可靠性设计
文章链接:https://www.lfdjt.com/p/zhizao/a/11329.html