上周陪刚招的专科生逛重型机加工段,离老远就听见带防尘罩的离心风机嗡嗡转,徒弟攥着我的工作服往后缩。
他怕那束晃眼的蓝紫光。
离老远都能看见防尘罩上反射的光斑,在车间的水泥地上投出个晃来晃去的亮圈。我把他的防护眼镜往鼻梁上推了推,说这东西比你之前待的手工焊工位温柔太多——它不会把整个零件烤得变形,也不会焊完之后敲下来一堆焊渣。
不是“堆一层金属”,是给零件长肉
很多人第一次见这设备,第一反应就是“高级电焊”。我刚入行那会也这么想,直到亲眼见了车间里修轧辊的全过程。那根轧辊之前因为长期摩擦,表面磨出了好几道深浅不一的沟,要是换根新的,成本够车间三个月的水电开销。搁以前,都是找手艺好的师傅手工堆焊,焊完了要放三天去应力,再上车床车到尺寸,稍不注意,焊层就裂,整个轴的同轴度偏个两三丝,根本没法用。
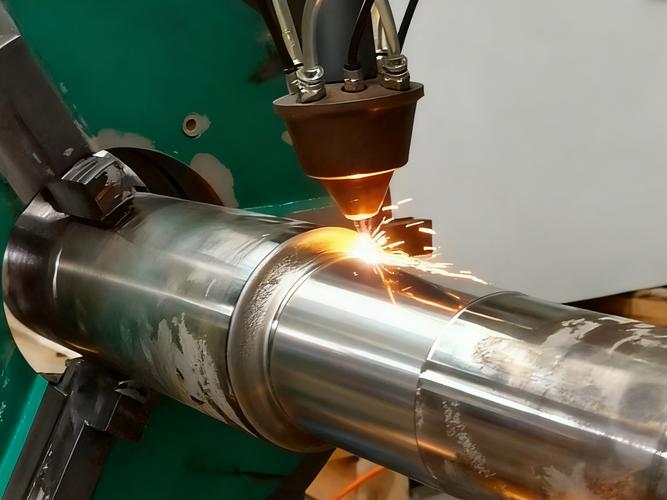
激光熔覆的逻辑完全不一样。那束聚焦的激光不会直接扎进工件深处,旁边的送粉管会把配好的合金粉顺着气流吹到激光照射的位置,光和粉同时落在工件表面,形成一个毫米级的小熔池。熔池的温度刚够把表层的金属和吹过来的粉末熔成一体,熔深通常只有零点几毫米,连零件内部原本的应力都不会被扰动。等熔池快速冷却,就形成一层和基体牢牢结合的合金层,比原来的基体还耐磨。
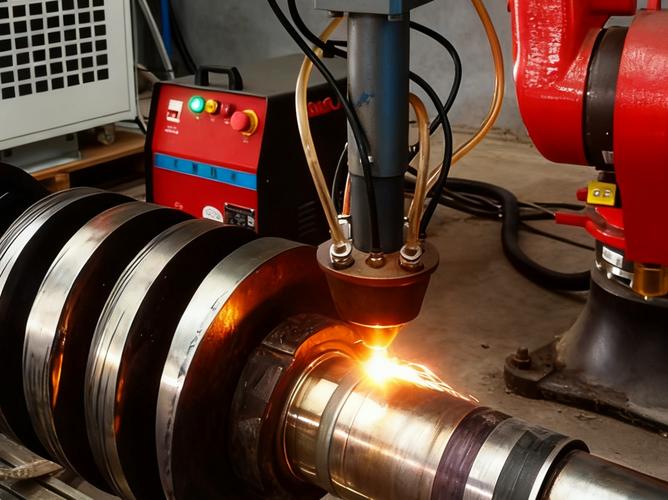
我头回见这工艺的时候,盯着那根熔完的轧辊看了好久。没有堆焊那种凹凸不平的焊道,没有烤得发蓝的热影响区,表面光滑得像刚从加工中心下来的新件。当时我手里的卡尺都差点掉地上——原来不是所有的修复工艺,都要把零件折腾得半残。
最容易踩的坑,根本不是技术参数
好多刚买了设备的厂,总觉得要把激光功率、扫描速度算到小数点后两位,才能出好活。其实蹲现场看半个月就知道,大部分熔完掉层、开裂的问题,根本不是参数的事。
送粉的气路堵了半格,粉末吹出来不均匀,有的地方厚有的地方薄,冷却的时候应力一拉就裂。粉末受潮结块,吹到熔池里根本没熔透,看着粘在表面,用小锤子一敲就掉。工件表面的锈迹、油污没磨干净,熔层下面裹着杂质,用不了半年就从里面锈透。
气路要查。
粉末要烘。
表面要磨到见金属亮面。
这三个事,比你把参数调得再精准都有用。我头回上手操作的时候,光顾着盯着熔池的亮暗调送粉量,没注意旁边的防护挡板没拉严,下班回家眼睛红了一晚上,像进了细沙子,滴了两天眼药水才缓过来。从那以后,不管多熟的工位,挡板一定拉到最严,防护眼镜扣得死死的——真被那束光晃到,疼的是自己。
它不是万能的“零件复活术”
不过话说回来,别听那些卖设备的人吹,说啥用了这技术,全厂的废品都能捡回来当新的卖。真要是那样,废品回收站的老板早把设备买光了,对吧?
这工艺有自己的边界。要是零件内部已经裂得深,裂纹宽得能塞进个指甲盖,就别拿熔覆凑,凑了也白搭,受力的时候顺着裂纹直接断。要是零件壁厚才一毫米,你拿激光去熔,直接给烧穿个洞,哭都来不及。它最适合的,就是那种整体结构完好、只是表面磨出沟、有点腐蚀坑的大件——比如重型轧辊、掘进机的刀座、大型循环泵的轴。修一次的成本也就买新件的两成,熔完的层耐磨度比原来的基体还高,能撑个八成新的寿命,这才是它真正的用处。
上次陪徒弟走到工位边,刚好师傅停了设备,拿个小锤子在熔好的辊面轻轻敲了两下,声音脆得像敲在实心钢上。徒弟凑过去摸了摸,表面凉丝丝的,没有堆焊那种糙得拉手的焊疤,光滑得像新做的一样。
他哦了一声。
原来这就是老师傅说的,给零件换层新皮肤。
作者|制造
排版|制造
审核|小准