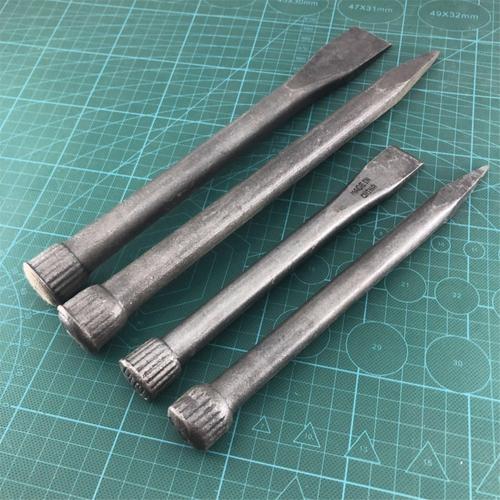
刚进车间门,那股子混着柴油、氧化铁皮的味儿先扑脸。靠淬火槽那边围了一圈人,刚捞出来的錾子表面亮得发银,拿个锉刀试了下,锉刀划上去连个印子都不留。旁边的小徒弟乐得不行,说这錾子凿石头不得跟切豆腐似的。
话音没落,他拿着錾子往混凝土试块上一砸。
“哐当。”
錾子头直接崩掉一块,碎渣弹出去差点打到他的劳保鞋。
周围的老师傅没一个笑的,就他愣在那,举着半根錾子懵。
这就是刚入行者最容易踩的坑——以为淬火完的硬钢直接能用,根本忘了后面那步最关键的回火。
硬得扎手的钢,其实脆得像冬天的冰棱
淬火的时候,钢被烧到红透,再快速泡进油或者水里,表面的碳结构全变了,硬是真硬,但是内应力大得离谱。就像人憋着一肚子火,看着横得不行,稍微碰一下就炸。你硬划玻璃没问题,但是受个冲击,直接从内部裂成几瓣,连个征兆都没有。
上次有个刚转岗的徒弟,把淬完火的冲头直接装到冲床上,说省得麻烦,省那半小时回火能多打十几个零件。结果打了第三块厚钢板,冲头“啪”的从根部裂成两半,飞出去半米远,砸在旁边的量具架上,把个百分表的表架都砸弯了。
现在想起来那声音还脆。
真的,别觉得内应力是看不见摸不着的东西。回火的本质从来不是把钢烤软,是把淬火时攒在钢分子缝隙里的那股“拧着的劲儿”慢慢放出来,让硬邦邦的钢能扛得住冲击,不会一砸就碎。
炉子里差个几十度,差的就是用十年和三天报废
回火根本不是把钢随便往炉子里一扔就完事。温度高一点低一点,出来的东西完全是两个脾气。
温度低一点,烤个二十多分钟,出来的钢硬,耐磨,凿石头、切硬金属都不怎么卷刃,就是咱们平时用的錾子、车刀的料。温度再高个一百多度,出来的钢就不追求极致硬了,要弹性,比如卡簧、弹簧片,压下去能弹回来,不会一折就断。温度再往上走,那就是做机床床身、齿轮的料了,韧,不容易断,就是表面没那么硬。
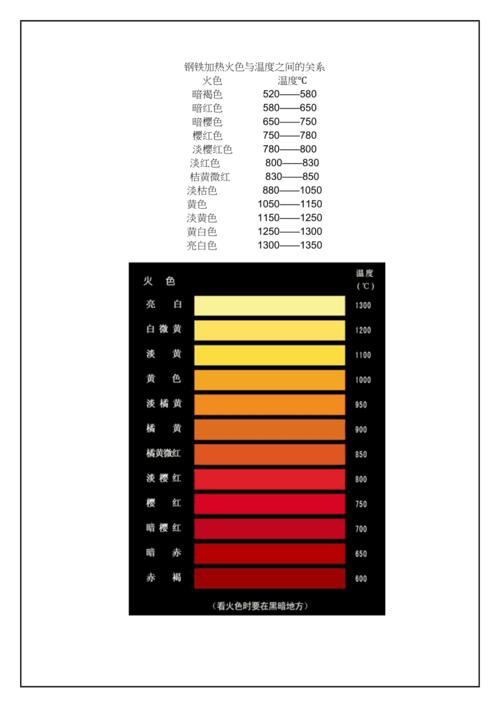
以前车间刚装数显温控的时候,老师傅们还不信,就靠看钢表面的氧化色调温度。浅黄、棕黄、紫蓝、灰蓝,每一种颜色对应一个温度段,差一点颜色都不行。那些在车间里摸了几十年钢的老师傅,根本不用凑到跟前去看温度表,盯着炉子里飘出来的烟色,摸一下工件的温度,就知道现在到了该把东西夹出来的点,差个几秒,出来的工具耐用程度能差出去好几倍。
说个真事,之前有个徒弟烤錾子,光顾着跟旁边来送料的师傅唠家常,把錾子烤到表面全发灰蓝了才夹出来。结果那錾子拿到工地上凿硬花岗岩,敲了三下,头直接扁了,软得跟熟铁似的,被班长追着骂了半条车间走廊。
回火最忌讳的就是温度忽高忽低,烤到一半开门放冷风,出来的钢表面看着亮堂堂的,内应力根本没卸干净,用不了半个月就得从内部裂个透心凉。别问我怎么知道的,我刚当学徒那会就干过这蠢事,烤到一半听见外面喊领工具,急急忙忙开炉门跑出去,回来的工件装上去车了两圈工件,直接崩了个豁口,把师傅的脸拉得比驴长,罚我把整个工具柜的几十把刀具全重新回火了一遍,现在想起来蹲在炉边夹工件的手还酸。
那些传歪了的回火说法,全是踩坑踩出来的
比如有人说回火就是把钢烧红了放那慢慢凉?不对,那叫正火,跟回火根本不是一回事。回火的温度从来不会把钢烧到红透,就是温温的,摸上去烫,但不至于能把纸点着的程度。
还有人说回火时间越长越好,烤的时间久,内应力卸得干净。哪能啊,普通的小錾子,烤个二三十分钟足够,烤一下午,表面的硬度全掉没了,拿去凿水泥墙,凿三下卷个刃,还不如直接找个铁条凑合用。
还有个最离谱的说法,说回火完了要赶紧泡水里降温,凉得快。纯纯瞎扯。回火完的工件得在空气里慢慢凉,要是急着降温往水池里一扔,等于又给钢加了新的内应力,之前烤的那两三个小时全白搭,甚至比没回火的还容易裂。
现在车间里的炉子都带自动温控了,数字跳多少就是多少,不用像以前那样盯着氧化色猜温度。但是每次带新人,我还是会把那把裂成两半的冲头从工具柜最里面找出来,摆到他们面前。
别觉得省那半小时的回火时间是占便宜。
钢不骗你。
你给它多少耐心,它就给你撑多少久的活。
作者|制造
排版|制造
审核|见微