刚掀了阳极氧化槽的盖子,那股混着硫酸味的热气直扑脸,旁边跟着的小周嗷一声退出去三步,口罩带子都扯歪了。
我指着槽里挂着的一排刚挂上去的铝件笑他,这就扛不住了?你上次拍着胸脯说要把阳极氧化摸透,连最基础的槽边味儿都接不住还玩啥。
你以为的“刷漆”,其实是让铝自己长皮
说真的,我刚进厂那会,也觉得这工序没什么难的——不就是把铝件泡在药水里面,通上电,给表面镀一层带颜色的膜,跟刷墙似的?直到跟着老班长拆了一个刚报废的氧化件,用显微镜看横截面,才反应过来自己之前有多蠢。
阳极氧化从来不是靠外力在铝表面“贴”一层外来涂层。通电的时候,待处理的铝件是接在正极上的——这也是为啥叫“阳极”氧化的原因。槽里的稀硫酸在电流作用下,会把铝表面的原子拽得丢了电子,和液体里的氧离子结合,慢慢在基体表面堆出一层多孔的氧化膜。这层膜和铝基体是长在一起的,不是焊上去也不是粘上去的,所以指甲使劲划都不会掉皮——你换个喷了漆的铝件试试,划两下就露出底下银白的铝本色。
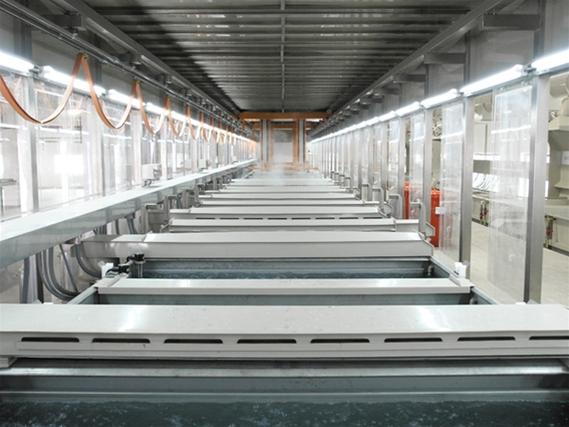
很多人刚入行会把它和电镀搞混。这俩根本不是一回事。电镀是往工件上“贴”别的金属层,比如铬啊镍啊,那层东西是靠电场吸附在表面的,结合力差远了,用个三五年磨掉一层是常事。但阳极氧化的膜,你哪怕磨掉表面一层,底下还是氧化膜——因为它是从铝基体里“长”出来的,厚度是从表面往基体方向慢慢延伸的。
你平时摸的那种细腻磨砂感的铝把手、笔记本外壳,大多就是这个工艺做出来的。那些密密麻麻的细孔,刚长出来的时候是通的,要是不封孔,沾了点油污、汗渍,直接钻到孔里,用俩月表面就花得没法看。
最容易踩的坑,从来不是参数错了
我带过的新人里,十个有八个会犯同一个错:觉得把电流、温度、氧化时间这些参数卡准了,出来的件就肯定合格。
真不是。
前处理的干净程度,直接决定了膜层的最终质量。之前隔壁班组出过的那批设备安装用的铝支架,就是因为机加工完的切削液没洗干净,挂进槽之后有油污的地方根本长不出结实的氧化膜,装出去仨月表面全是密密麻麻的锈点,擦都擦不掉。
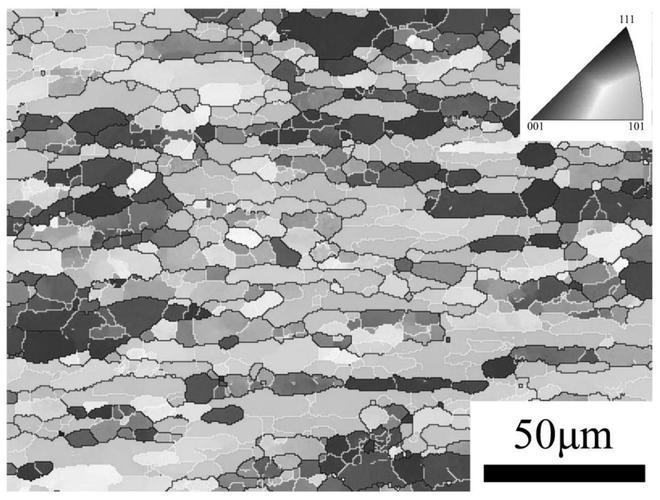
还有个藏得更深的坑:挂具的接触点。你想啊,电流要顺着金属挂具流到工件上,要是挂具之前残留的旧氧化膜没打磨干净,电阻蹭蹭往上涨,流到工件上的电流就弱,那地方的膜就薄,甚至根本长不出膜。上次小周就栽在这上面,图省事没打磨挂具,挂上去的二十多个件,靠近挂点的位置颜色浅了两个度,返工返了整整三天,手都被砂纸磨破了。他还委屈,说所有参数全对着工艺卡调的啊。我指着他那挂具上结的厚厚一层老垢骂,你这挂具上的电阻,都快赶上你家热水器的加热管了,电流都流不过来,膜能长好才怪。
那些课本不会教你的“土办法”
课本上会给你列一堆精准的参数:氧化电压多少,槽液浓度多少,封孔温度要稳定在什么范围。但在车间里,有些传了十几年的土办法,比贵得离谱的进口仪器反应还快。
比如判断膜层厚度够不够,刚从槽里捞出来的件,冲干净表面的药水,用手指肚蹭一下——要是那种涩涩的、像蹭在细号砂纸上的触感,那膜层厚度基本达标。要是滑溜溜的,像摸玻璃,那大概率是电流没跟上,膜薄了,赶紧捞出来检查线路,别等时间到了捞出来全是废件。
还有封孔质量的检查,老班长传的招更简单:把件表面的水擦干净,滴一滴普通的蓝墨水上去,等十秒,用湿抹布使劲擦。要是擦完一点印子都没留,那封孔就到位;要是留个淡蓝的印子,说明孔隙没封死,还得在封孔槽里多泡会儿。
别觉得这办法上不了台面。我刚进厂那会总觉得老办法是经验主义,非要盯着仪器读数,结果有一批件,仪器测出来的膜厚全在合格范围内,装出去之后客户反馈表面一蹭就掉色。回来查了半天才发现,是封孔槽里的水太久没换,杂质攒太多,孔隙根本没堵实——仪器只能测膜层的厚度,测不出来孔里到底封没封住,你说哪个准?
小周现在再站到槽边,已经不会一掀盖子就往后退了。上次他还跟新来的实习生说,别听外面把这工艺吹得有多高端,说白了,就是在车间里把每个容易被忽略的小地方盯紧——你对那层膜敷衍,它就敢在客户的设备上给你掉链子。
作者|制造
排版|制造
审核|安然