上周带刚毕业的小徒弟去看产线,刚走到喷涂段的玻璃观察窗前面,这小子扒着玻璃喊,这不就是给零件喷自喷漆吗?
我当时没接话。
隔着玻璃能看到机械臂带着喷枪来回扫,橙红色的漆雾均匀裹着工件转,看着确实像拿个大喷壶在扫墙。
隔着玻璃闻不到的那股“讲究”
真站到喷涂段的操作位旁边你就知道,这地方连风的流向都有讲究。
漆层和金属表面的结合力,从来不是靠“漆多粘”撑着的。
很多新人刚接触的时候,第一反应是把喷枪的出漆量调大,觉得漆喷得越厚,零件越耐用。上次碰到个刚转岗的调机师傅,为了补一块工件角落的漏喷痕迹,把喷枪凑得离零件不到二十公分,出漆量拧到最大。半分钟不到,飘出来的漆雾糊满了观察窗的玻璃,连旁边的排风滤网上都挂了一层漆渣。整个班组停了两个小时擦设备,最后被班长追着骂了半层楼。
别笑。
这行里踩过这种坑的人,一抓一大把。
很多人觉得喷涂就是“对准了喷匀”,根本不管工件从前面工序出来的时候表面是什么状态。抛丸没打匀的地方留着氧化皮,脱脂没洗干净的地方浮着油膜,哪怕你喷枪操作得再丝滑,漆喷上去也只是浮在表面,风一吹就掉。
你眼睛看不见的漆层厚度,差一点都不行
大家对漆层厚度的误解,真的能绕车间三圈。
总有人觉得漆越厚越结实,户外用的零件,多喷两层总没坏处。
错的。
漆层每偏出合适的厚度区间,零件的实际寿命反而会打折扣。
薄了的话,哪怕只有几微米的缺口,一场酸雨淋下来,锈水顺着针孔钻到金属表面,不出半年就能把铁皮锈出个洞。厚了更麻烦,夏天太阳直晒的时候,金属和漆层的热膨胀系数不一样,厚漆层会自己开裂翘边,到时候整块漆掉下来,比没喷还难收拾。
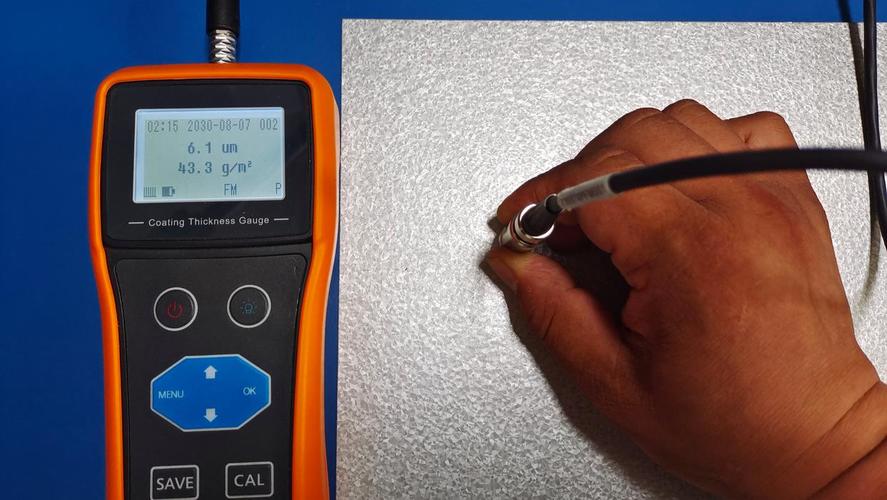
小徒弟第一次拿测厚仪的时候,对着工件的棱边连测三次,数值跳得离谱。我凑过去一看,那个位置上次补喷的时候堆了厚厚一层漆,比平面位置厚了快三倍。这种零件要是装出去,用不了多久就会从棱边的位置开始掉漆——毕竟厚漆层挂在突出的棱边上,本来就没有附着基础。
通常来说,户外用的金属构件,漆层厚度卡在几十微米的区间刚好。这个厚度既挡得住紫外线和雨水的腐蚀,又能跟着金属一起热胀冷缩,不会轻易开裂。
那些被人忽略的“小破事”,才是掉漆的元凶
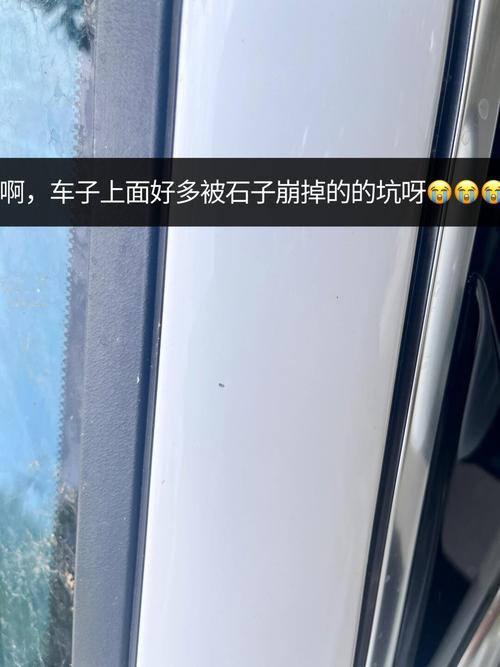
我干这行快二十年,见过太多整批零件返工的事故,最后查原因,根本不是什么大问题。
有次碰到个客户反馈,说零件装出去三个月就开始掉漆,厂家带着技术团队来查了三天,换了三批油漆,调了十几次喷枪参数,最后发现是前面冲洗环节的水滤芯堵了,零件表面留了一层薄薄的残留药剂。
就这点事。
还有梅雨季的时候,车间里空气湿度快到饱和,喷涂段没开除湿,喷出来的漆层里面裹着小水泡,干了之后就是一个个针眼大的凹坑。水顺着凹坑钻到金属表面,锈就从里面往外长,等你发现的时候,漆层下面已经全是锈了。
更离谱的是之前碰到的外包维护班组,为了省点电费,把喷涂段的排风系统开得特别小。车间里飘的浮漆雾全落在刚喷完还没进烘干炉的工件表面,干了之后摸起来像细砂纸一样糙。最后整批零件全部打磨返工,算下来的人工和材料成本,够把排风系统开一整年。
说实话,真别觉得喷涂是制造环节里最没技术含量的粗活。
你站在外面看,机械臂带着喷枪来回晃,好像跟你家刷墙没区别。真上手调的时候才知道,喷枪的角度、离工件的距离、漆雾的扇形范围、甚至压缩空气里面有没有带冷凝水,每一样差一点,出来的结果天差地别。
那些能在户外扛十几年不生锈的零件,从来不是靠什么天价的特殊涂料。就是在这些没人盯着的细节上,把每一步的偏差压到最小,让漆层和金属牢牢贴在一起,不给锈水留任何钻进去的缝隙。
作者|制造
排版|制造
审核|乐乐