你在PPT上看到的六西格玛,根本不是车间里跑的那个
说实话,我刚接触这玩意的时候,也被那串百万分之3.4的数字唬得一愣一愣的,觉得这是全世界最严的标准,严到一个零件要差一丝一毫都不行。直到那次蹲在冲压线边盯了整整三天,才发现根本不是那么回事。它本质是一套帮你找“偏差到底从哪来”的排查逻辑。不是让你拿着游标卡尺卡着每个零件的尺寸,差一微米就扔废品堆,是顺着那些看不见的波动,一点点把藏在设备、环境、操作里的诱因揪出来。
之前我们做那种薄壁连接件,总有一成多的件在后续焊接时出现定位歪的问题,一开始大家都把原因归给焊工手不稳,换了三波评级最高的焊工,歪的比例一点没降。
没人怪焊工。真的。
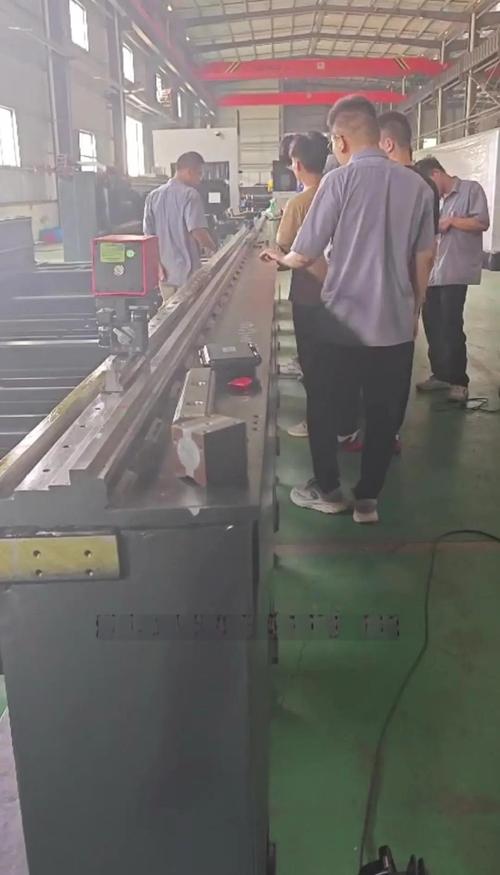
顺着送料环节扒了三天才发现,是导轨上的一个微调弹簧,用了快半年,弹力的波动量刚好卡在0.03毫米,每次送料的位置飘一点,焊工再厉害也补不上这种看不见的偏差。换了弹簧之后,焊接歪件的比例直接降到了千分之二,连我们自己都没想到。
别被那串正态分布的图吓住,核心逻辑简单到离谱
很多人刚接触六西格玛,上来就被一堆正态分布、标准差的公式唬住,觉得这是只有统计专业的人才能玩得转的高深工具。其实根本不是。
你就想,你在车间里拧螺栓,拧100个,有的拧到8牛米,有的拧到8.5牛米,有的可能手滑拧到9牛米——这些所有的偏差,凑成一个中间高两边低的坡形,就是大家说的正态分布。六西格玛的核心,就是把这个坡形的宽度,压到你需要的尺寸公差范围里面去。
那些上来就给你算Z值、算Cpk的培训,很多都是丢了西瓜捡芝麻——你连偏差是从弹簧来的,还是从气压波动来的,还是从操作工早上没睡好手晃来的,都没摸清楚,算那些数字有啥用?
我之前带过一个来车间帮忙整理数据的小姑娘,她没学过那些统计公式,就拿着游标卡尺一个一个量,把每次偏差出现的时间记在小本子上,最后发现每次下午两点半到三点之间,偏差就会比平时大上一截。后来查了才知道,这个时间段刚好是车间空压站给隔壁车间集中供气的高峰,气压掉了0.2兆帕,导致气缸送料的力道软了。
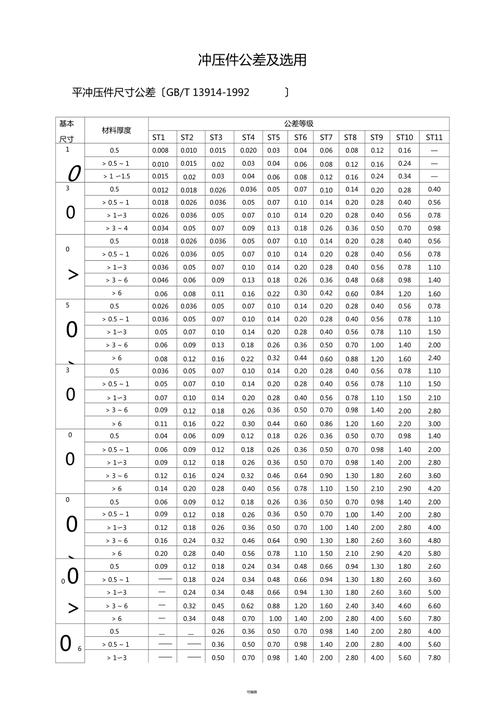
你看,哪需要什么高深的统计模型?先找规律,再溯源,再调整,比你关在会议室对着PPT算一下午管用多了。
很多厂把六西格玛做歪,根本不是工具的问题
现在好多厂子搞六西格玛,流程走得比谁都规范:找一帮人关在会议室,对着已经被筛得漂漂亮亮的数据做PPT,最后出来个报告,说我们今年Cpk提升了多少,六西格玛等级到几了,奖金一发,项目结项,完事。根本没人去车间盯着导轨上的弹簧,没人去摸下午两点半的气压到底掉了多少。
我见过最扯的一个厂,为了凑六西格玛的达标率,直接把零件的公差范围改宽了——相当于你考试本来要考90分及格,你把及格线降到50分,然后对外说我们全员都达标了,这不是闹吗?
真正在现场用顺了这套方法的老师傅,从来不会抱着那串数字当圣旨。你就记得,它不是让你拿个尺子卡着“这个件必须离中心线多远”,是让你多问几句——为啥每次到这个点就飘?为啥换了这个批次的原材料偏差就变大?为啥同样的设备,换了个操作工,数据就顺了?
刚才那个实习生听完我唠完,挠挠头,说”合着我之前背的那串3.4的数字,全是虚的啊”。我把最后一口肉包吃完,擦了擦手上的油,指了指旁边的导轨——你看那导轨上磨出来的亮痕,从去年到现在,偏差量收窄了快三分之二,这就是六西格玛给我们带来的最实在的东西。
不是PPT上的漂亮数字,是你换模具的时候,不用再因为定位不准反复调半小时;是你装出来的件,到客户那边不会因为尺寸歪被退回来;是你下班的时候,能准点拎着包走,不用因为出了偏差留下来加班找原因。
作者|制造
排版|制造
审核|白杨