徒弟脸都白了,说刚才对着显示屏拍了三分钟,数字还在往上涨。我蹲下去拆了探头的接线端子,哦,线被切削液泡短路了,传上来的数全是飘的。
你说这事闹的。
别信显示屏上跳出来的数字
很多人对温度监测的第一印象,就是中控室墙上挂的那排显示屏,跳着红的绿的数字,看着挺专业,其实一半以上的数,根本没参考价值。
车间里粉尘大,切削液的蒸汽飘得满处都是,你要是随便拿个双面胶把探头粘在机床外壳上,过俩礼拜胶化了,探头掉在切削液池子里,传上来的温度就是切削液的温度,跟要测的主轴半毛钱关系没有。
很多刚入行的小孩,上来就拿个红外测温枪对着设备外壳扫,读个数就说”温度正常,没问题”。上次我们查磨出来的工件圆度超差,查了三天,换了砂轮,调了进给,最后发现是主轴内部的轴承温升已经快到报警值了,外壳因为有切削液一直淋着,温度才三十多度。
温度监测测的从来不是你伸手能摸到的地方。你摸得到的地方,都是已经散过温的,真正要盯的,是藏在壳体里面、转得最快、磨得最狠的那个部件的温度。
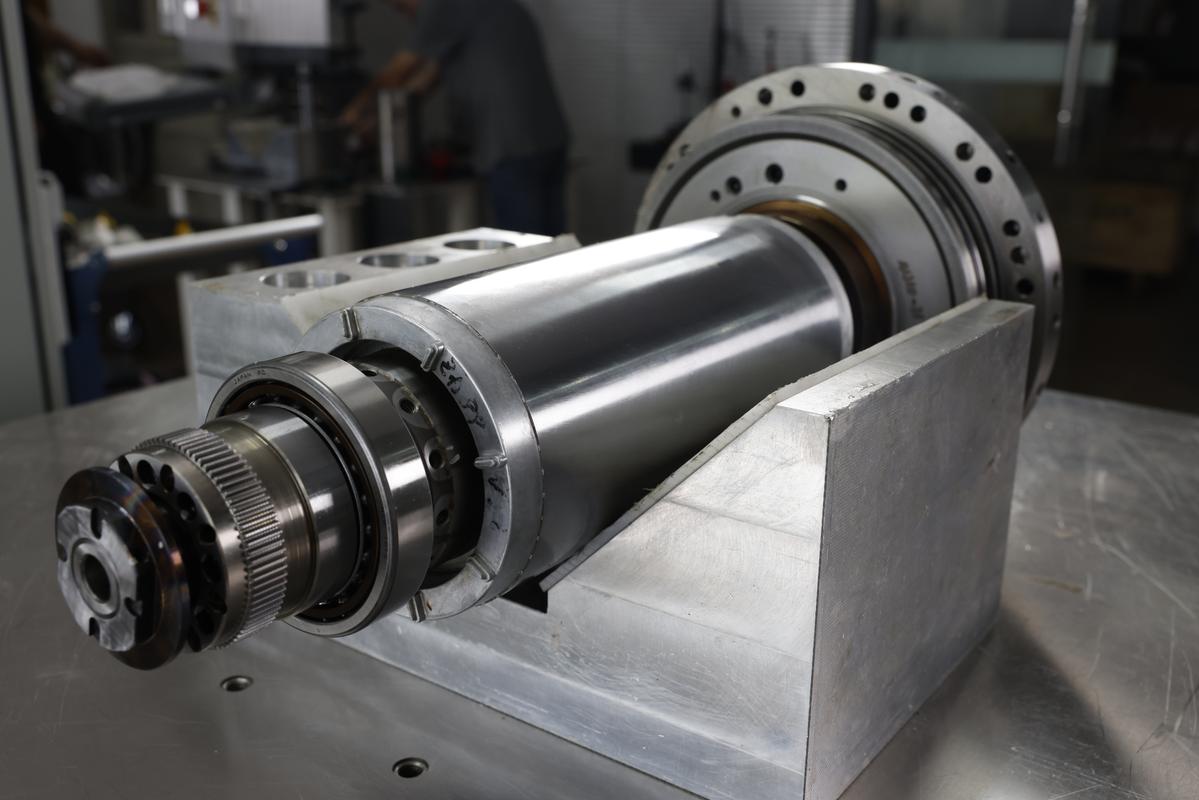
你要是把探头装在这些露在外面的位置,就算你买的探头精度再高,测出来的数也是错的。就像你给发烧的人量体温,不夹腋下,非要贴在额头上吹风扇,读出来的数能准才怪。
探头装在哪,比选什么探头重要十倍
现在很多人搞温度监测,第一步先选探头,什么铂电阻精度高,热电偶耐温好,翻来覆去比参数,花了大价钱买最贵的,结果装的位置错了,全白搭。
我见过最离谱的,有人把温度探头装在机床的电气柜里,说要监测设备的”整体温度”。电气柜里装的是变频器和伺服驱动器,温度高了是驱动器的问题,跟主轴、跟传动部件有啥关系?
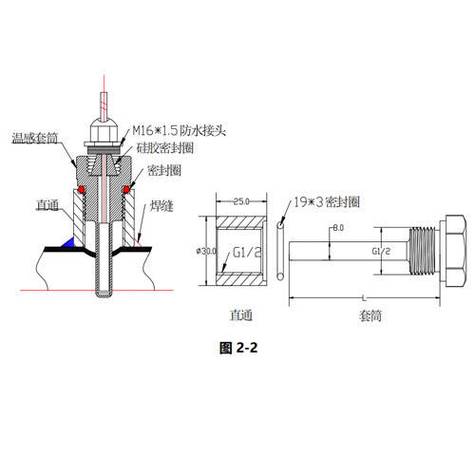
真正要测主轴的温度,探头得嵌在轴承座的旁边,离滚道越近越好。不能装在主轴的外壳上,也不能装在冷却油的出口——外壳的温度被切削液和环境风一吹,能比轴承实际温度低个二三十度;冷却油的出口温度是整个油路的平均温度,等你看到油温涨上来了,轴承早就磨得差不多了。
装探头的时候要在轴承座旁边开个浅槽,深度刚好能放下探头的感应头,不能开深了,不然主轴转起来会蹭到探头的线,也不能开太浅,露在外面被切削液一冲,温度立马掉个十度,数据全飘。上次我们开槽没控制好深度,线被主轴蹭破,温度监测断联了三天,拆主轴的时候满手都是混着铝屑的切削液,凉得刺骨,洗了半天才把指缝里的油垢洗干净。
说真的,我见过太多厂,花大价钱上了整套的温度监测系统,探头随便粘在钣金上,接线随便缠在水管上,然后就对外说我们有全流程的设备健康监控。扯什么呢。数据飘得没边,真出故障了,显示屏上的数还停留在昨天的正常温度。
不过话说回来,也不是所有设备都要把探头拆了装进去。比如车间里的普通皮带输送机,你拿个红外枪每周扫一下电机外壳,就够了。非得花几万块装内置探头,纯纯浪费钱。对吧?
报警阈值不是抄说明书抄来的
很多人装完探头,直接照着说明书上的数值设报警阈值,比如轴承温度超过80度报警,超过90度停机。这根本就不对。
夏天车间里没空调,中午的时候环境温度就有38度,主轴刚开机的基础温度就有40度,你按80度设阈值,跑俩小时就误报,操作工嫌烦,直接把报警关了,真出问题也没人知道。冬天车间里冷,刚开机主轴温度才10度,等轴承真的磨到超温,涨到80度的时候,已经烧得粘在轴上了,你设的阈值根本起不到预警作用。
我们现在做温度监测,早就不设固定的温度阈值了。温升速率才是更靠谱的报警依据。正常跑起来的主轴,温度每小时涨个3到5度就算正常,要是十分钟内温度涨了超过15度,不管现在温度是40还是60,直接触发预警。
上次有个客户的主轴轴承缺润滑脂,温升速率从正常的每小时3度,突然变成每分钟涨2度,系统直接报警,拆下来看轴承的滚道已经磨出麻点了,要是再跑半小时,整个主轴都得抱死,光维修就得花十几万。
你看,根本不用盯着那个绝对温度值,只要温度涨的速度不对,就说明里面的摩擦出问题了,比什么都准。
昨天那个徒弟给我发微信,说上次磨床的事,他现在每次开机先蹲下去摸一下探头的接线有没有松,再也不盯着显示屏上跳的数字瞎喊了。
挺好。
作者|制造
排版|制造
审核|知知