我刚蹲在3号车床边摸完主轴外壳,烫得指尖一缩,跟在后面的新人小周就抱着他那台贴满贴纸的电脑凑过来,问我最近总挂在嘴边的大数据分析,是不是就是他刷到的那种爬取用户浏览记录、算你想买什么东西的互联网玩法。
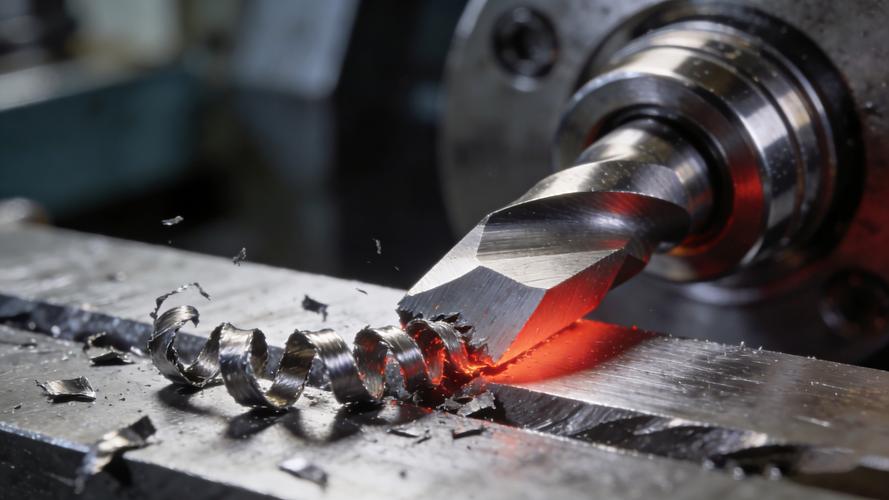
我直接把手里刚攥的那片亮闪闪的螺旋切屑递给他,他接过去,被锋利的边缘划了个小口子,嘶的一声吸凉气。
先把你脑子里的大数据概念扔到切削液池里
别拿互联网那套对号入座。
很多人一听到大数据,第一反应就是攒着几百万条用户的购物记录、刷视频时长,算得天花乱坠,最后给你推个广告就算成了。搁车间里,这一套根本吃不开。
你看这台机床,从开机的瞬间电流,主轴转动的振动幅度,切削液的浓度变化,进给刀架的移动速度,甚至每片切屑的颜色、卷的形状、碎的程度,全是实打实的数。以前老师傅干活,靠的是手摸、耳朵听、鼻子闻:主轴嗡嗡声里掺了点滋滋的杂音,就知道轴承间隙大了;切屑闻着有焦糊味,就知道切削液喷偏了;摸着手柄的振动不对,就知道刀具磨到寿命了。这些经验攒了几十年,全在老师傅的脑子里,他退休了,就带不走了。
这时候的大数据分析,根本不是要搞什么高大上的黑灯工厂,就是把老师傅脑子里那些没法量化的“感觉”,拆成一条条能被传感器记下来的信号。
你以为攒的是数?其实是给机床写体检日记
以前车间里的维修逻辑特别简单:坏了再修。
经常是机床转着转着突然卡死,拆开机床壳子才发现轴承烧了,刀具崩了,连带整批加工到一半的零件全刮花。一停就是大半天,交货期压得人喘不过气,维修师傅连夜拆机床,我们在旁边递工具递到凌晨,困得头都能磕在导轨上。
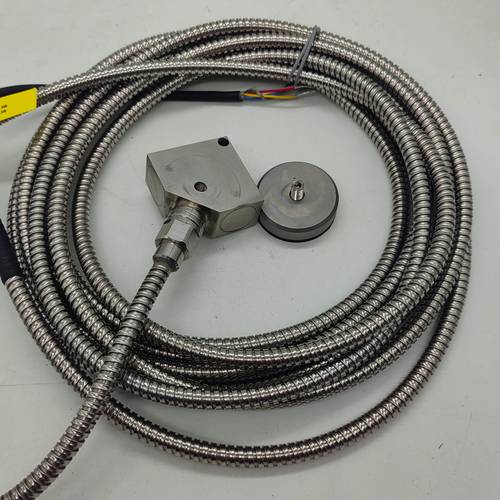
现在不一样了。每台机床上贴的那个小小的传感器,跟你手腕上戴的运动手环没差多少,天天记着机床的“身体数据”:今天主轴转了多久,哪个时间段的振动值突然飘了0.2个G,哪次进给的时候电流跳了一下,切下来的铁屑从原来的规整螺旋卷变成了碎渣渣。
很多人以为大数据分析要算得多么高深,其实最有用的结论往往最朴素。我们攒了三个月的数,就摸出个规律:只要主轴的振动值连续10分钟比平时高15%,后面最多3天,轴承肯定要出问题。提前报个维修单,趁着下班换个轴承,前后花半小时,根本不会出现崩了主轴、刮花整批零件的破事。
上个月隔壁车间那台镗床就是反面例子。嫌传感器碍事,拆了扔工具箱里,硬扛着干了一周,轴承直接烧在主轴箱里,拆下来修了半个月,损失的材料钱、误工钱,够买十套最好的传感器。
别神化这东西,它也有掉链子的时候
我最烦那种上来就吹“大数据颠覆制造业”的销售。
上次有个穿西装的人过来,站在车间门口连切削液的味道都嫌冲,说他们的系统能让机床实现零故障,全车间黑灯转都不用人管。拉倒吧。
就说上个月我们遇到的事:系统突然弹报警,说某台机床的主轴温度异常,我们攥着扳手跑过去,拆了半天啥问题没有,最后发现是测温度的传感器被飞溅的高温切屑烫得变了形,贴了层薄薄的隔热棉,报警就消了。还有次系统算出来说刀具寿命还能剩两个小时,结果刀直接崩了,查了半天才发现,传感器装的位置不对,测的根本不是刀架的振动,是旁边传送带的震动,攒了半个月的数全是错的。
真的没有那么玄。我干了快二十年机加工,以前也觉得这些带电的东西都是花架子。直到有次冬天温度骤降,切削液黏度变高,系统提前三个小时报了警,说进给阻力比平时高了20%,我们调了切削液的加热温度,才没出现因为切削液太稠把刀具崩断的事——搁以前,等看到刀崩了,半根料已经废了,那都是真金白银的材料钱。
车间里的大数据分析,本质就是把老师傅的“感觉”,拆成一条条能落地的信号,帮年轻人少走点弯路,少在机床旁边熬到凌晨三点赶交货期。
刚才小周把手里的切屑捡起来,翻来覆去看,说原来这就是大数据啊。我拍了拍他的安全帽,不然呢?你以为大数据都是坐在写字楼里,对着屏幕点出来的用户数据?
他愣了愣,突然笑了。
作者|制造
排版|制造
审核|乐乐