上周三蹲在磨床边上擦手上的切削液,刚毕业的小徒弟举着个平板凑过来,眉头皱得能夹死蚊子:“师傅,我看网上说现在上了机器学习,以后咱们干机加工的是不是都要被机器替了?”
我当时就笑了。
别信网上吹的——它根本没长眼睛
真的。
很多人对车间里的机器学习有个天大的误会,觉得就是装几个摄像头,让AI盯着机床看,能自动认出来刀具坏了、零件歪了、主轴要坏了。扯。
我们厂现在用的这套检测系统,半台摄像头都没装。就是在主轴箱的三个位置粘了指甲盖大的振动传感器,线顺着线槽卡好,接到边上嗡嗡转的工控机里。它连你今天磨的是45号钢还是淬火的高速钢都不知道。它只认数。
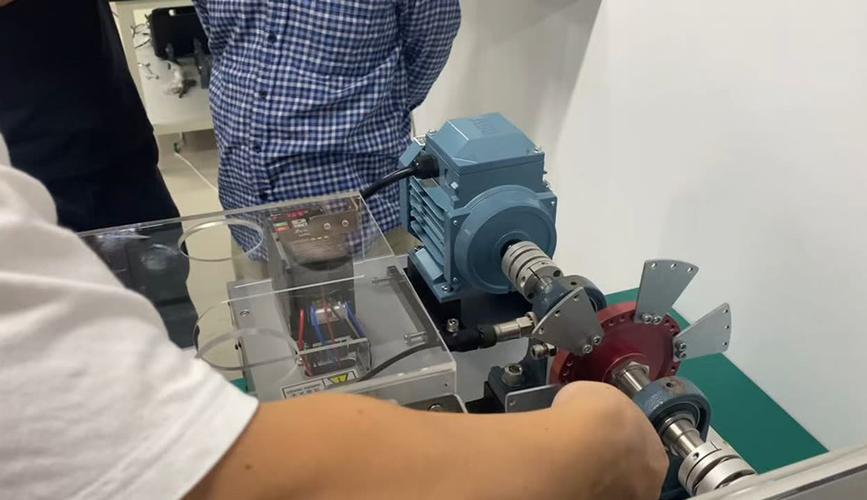
说白了,从新主轴装上去的第一天,到最后磨出来的零件圆度超差0.02毫米、不得不拆下来换轴的整个过程,所有传感器测到的振动数值、温度变化,全被拆成一段段干巴巴的数字,存在硬盘里。它既不会摸主轴的温度,也不会凑过去听轴承的异响,就盯着这些数跟之前存的记录像不像。
所谓“学习”,说白了就是算得比人快
搁以前,我们判断主轴好不好,全靠老师傅的手感。开机半小时,手搭在主轴箱外壳上,摸温度升得快不快,耳朵凑过去听有没有那种细细的、像蚊子钻脑壳的嗡嗡声。准不准?干了十年的老师傅,判断准确率能有个九成。但架不住人要吃饭、要打盹、要接家里打过来的电话啊。
上次夜班的徒弟,困得头点得像啄米,等听见主轴的异响,拆下来一看,轴承已经磨出了一圈深沟,当天磨的二十多件零件全废了,光返工就花了小三天。
机器学习在这事儿上,真比人靠谱。它不用睡觉,不用吃饭,24小时盯着那堆数,只要波形跟之前存的“要坏了”的特征对上,立刻在屏幕上弹个红警。你说它比人聪明?真不是。
头一次系统弹红警的时候,我们整个班组的人都攥着扳手跑过去,围着主轴看了十分钟,啥问题没有——抬头看见边上冲床刚打了个厚钢板件,地面还在微微抖,当时那个尴尬啊。
别把它的“学习”当成真的会思考。它学的从来不是“为什么主轴会坏”,只是“主轴快坏的时候,测出来的数是什么样”。就像个刚进厂的学徒,死记硬背了一百种故障的数值特征,但凡现场有点别的干扰,比如冲床震动、换了新的切削液、调整了进给速度,它就分不清,张口就报异常。
真要用好它,得先把现场的“脏活”干明白
很多厂花大价钱上这类系统,最后用不起来,问题根本不在机器上。我们当时调这套系统,整整耗了俩月。头一个月的报警,一半都是错的——为啥?因为我们车间离冲床太近,那三个振动传感器,把冲床每一次冲压带来的地面震动,全算成了主轴的异常数据。
我当时盯着屏幕上跳个不停的报警提示,头都大了。合着这俩月我们攒的“经验数据”,一半是冲床的噪音?
后来我们特意找了个全厂都休息的下雨天,把所有相邻的设备全停了,让磨床空转了一下午,把没有任何外界干扰的基线振动值重新录进系统,再教它把冲床震动对应的频段筛出去,这才慢慢把报警的准确率提上来。
有次系统又弹了个警,说主轴振动有异常波动。我们拆了主轴的外罩看,啥轴承磨损的问题都没有,就是上次换密封圈的时候,有个固定螺丝没拧紧,稍微松了半圈。你说系统能判断出来这是螺丝松了,还是轴承要坏了?根本不能。它就只知道“这数跟之前的基线不一样了”,剩下的拆检、找原因、调整,全得靠人。
说到底啊。
很多人吹得神乎其神的工业机器学习,根本不是来替干了一辈子的老师傅的,是来帮人把那些熬通宵盯数据、翻三年生产记录找规律的破活给干了。你在车间摸了十年机床攒的那些实打实的经验,才是这套系统最核心的家底——没有这些带着切削液味道的真实数据,它就是个空转的铁盒子,啥用没有。
上周那徒弟听完,哦了一声,把平板往工具柜上一放,拿起千分尺凑到刚磨好的零件边上,眯着眼睛测尺寸去了。
作者|制造
排版|制造
审核|安然