2026-09-19 11:46:09 分类:正文
昨天带刚进部门的实习生逛车间,走到角落一条乱糟糟的组装线旁,实习生抬头问我,不就是把几台机器摆好接上线,为啥说产线集成是制造的硬功夫?
我踢了脚墙边堆着的不合格零件,说,你看这线,三个月前刚装完,现在每天停三次,你说为啥?
刚接完线能跑,三天就崩是常事
很多人对产线集成的第一印象,就是拼积木。把开料的、组装的、检测的、打包的机器依次摆好,通上电,接好传送带,这不就成了?
真不是。
我见过太多工厂图省钱,找个水电工接完线就开工,刚开始试生产能出活,没几天各种问题全冒出来。上游送料太快,下游工位赶不上,零件堆得满传送带都是,工人得停线捡,捡完刚启动,上游又空转半天等料。
更闹心的是精度不对,每台设备单独校准时准得很,凑到一起,每次定位差个零点几毫米,做出来的东西十件有三件歪,返工返到工人骂娘。
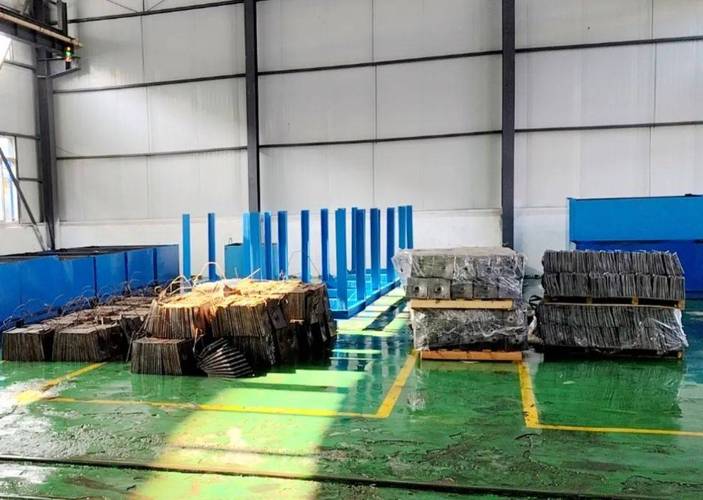 制造车间未调试完成的产线堆料现场
好的集成,得让所有机器“对得上呼吸”
说白了,产线集成拼的不是硬件,是把所有设备的节奏揉到一块去。就像给一群人组队走正步,你不能让有人迈左脚有人迈右脚,也不能让有人快得要跑,有人慢得跟不上。
信号对齐比硬件连接重要一百倍。每一个传感器什么时候触发,每一个机械手什么时候到位,传送带停多久等下一个工位,差个几百毫秒,整条线的节奏就乱了。
之前我帮朋友调过一条小家电组装线,各台设备都是单独采购的,原厂过来调完各自都没问题,凑一起就是拧不对螺丝。蹲那看了一下午才发现,定位传感器比机械手早触发了0.2秒,等机械手落下来,零件还没稳,每次都歪一点。改了信号延迟,重新调了触发逻辑,当天返工率就降了九成多。
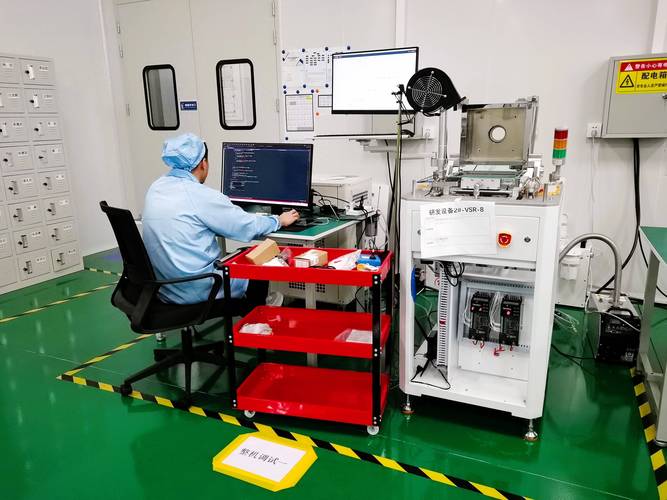 产线集成传感器信号调试工位现场
你说这玩意难吗?说难也不难,难就难在你得蹲在现场盯,得一点点磨,不是坐在办公室画个图接个线就能完事的。
哪些坑,是老师傅也容易踩的
 哪些坑,是老师傅也容易踩的
干这行久了,见过的坑能绕车间三圈。说两个最常见的。
第一个,算节拍不给余量。很多人算产量的时候,按每台设备的最快速度乘起来,得出一天能出多少活,为了多塞产能,把工位挤得满满当当,一点缓冲都不留。只要有一台设备卡个几十秒,或者工人换料慢了两分钟,后面全堆死,整条线停摆。说实话,就算是最稳定的设备,也有出小问题的时候,留点余量死不了人,反而能多干活。
第二个,忽略人的空间。为了省厂房那点面积,把设备挤得连个转身的地方都没有,工人换个模具拿个零件都得侧着身子,一天干下来腰酸背痛,还容易碰着安全开关误停线。造产线是给人用的,不是给展览看的,这点事好多人就是想不明白。
还有一个,不给未来留改动空间。现在产品更新快,说不定过个一两年就要加个功能换个工艺,集成的时候把接口留好,位置留出来,到时候改一改就能用,不然整条线拆了重建,那钱花得,比割肉还疼。
好多老板总觉得,能跑就行,能省则省,不知道产线集成是磨刀不误砍柴工。你花大价钱买了好设备,集成做烂了,发挥不出一半性能,停一天工损失的钱,都够请个好团队做集成了。
真的亏。
下次再逛工厂车间,你别光看设备亮不亮新不新,找个角落蹲十分钟,看看有没有堆得漫出来的零件,有没有工人拿着扳手到处抢修,就知道这产线集成,到底做得好不好了。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:逛车间才懂:产线集成不是拼积木,是给机器找对象
文章链接:https://www.lfdjt.com/p/zhizao/a/1046.html